 DE
 English
 Español
 Français
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
Harte vs. weiche Produktionsbeschränkungen in der Finite-Scheduling-Planung: ein Leitfaden für die Fertigung
Von Mirko Peters ·
Erfahren Sie den entscheidenden Unterschied zwischen harten und weichen Produktionsbeschränkungen in der Finite-Scheduling-Planung, um Engpässe in der Fertigung und verpasste Liefertermine zu vermeiden.
Automatisch mit KI aus dem Originalbeitrag übersetzt. Englisches Original lesen
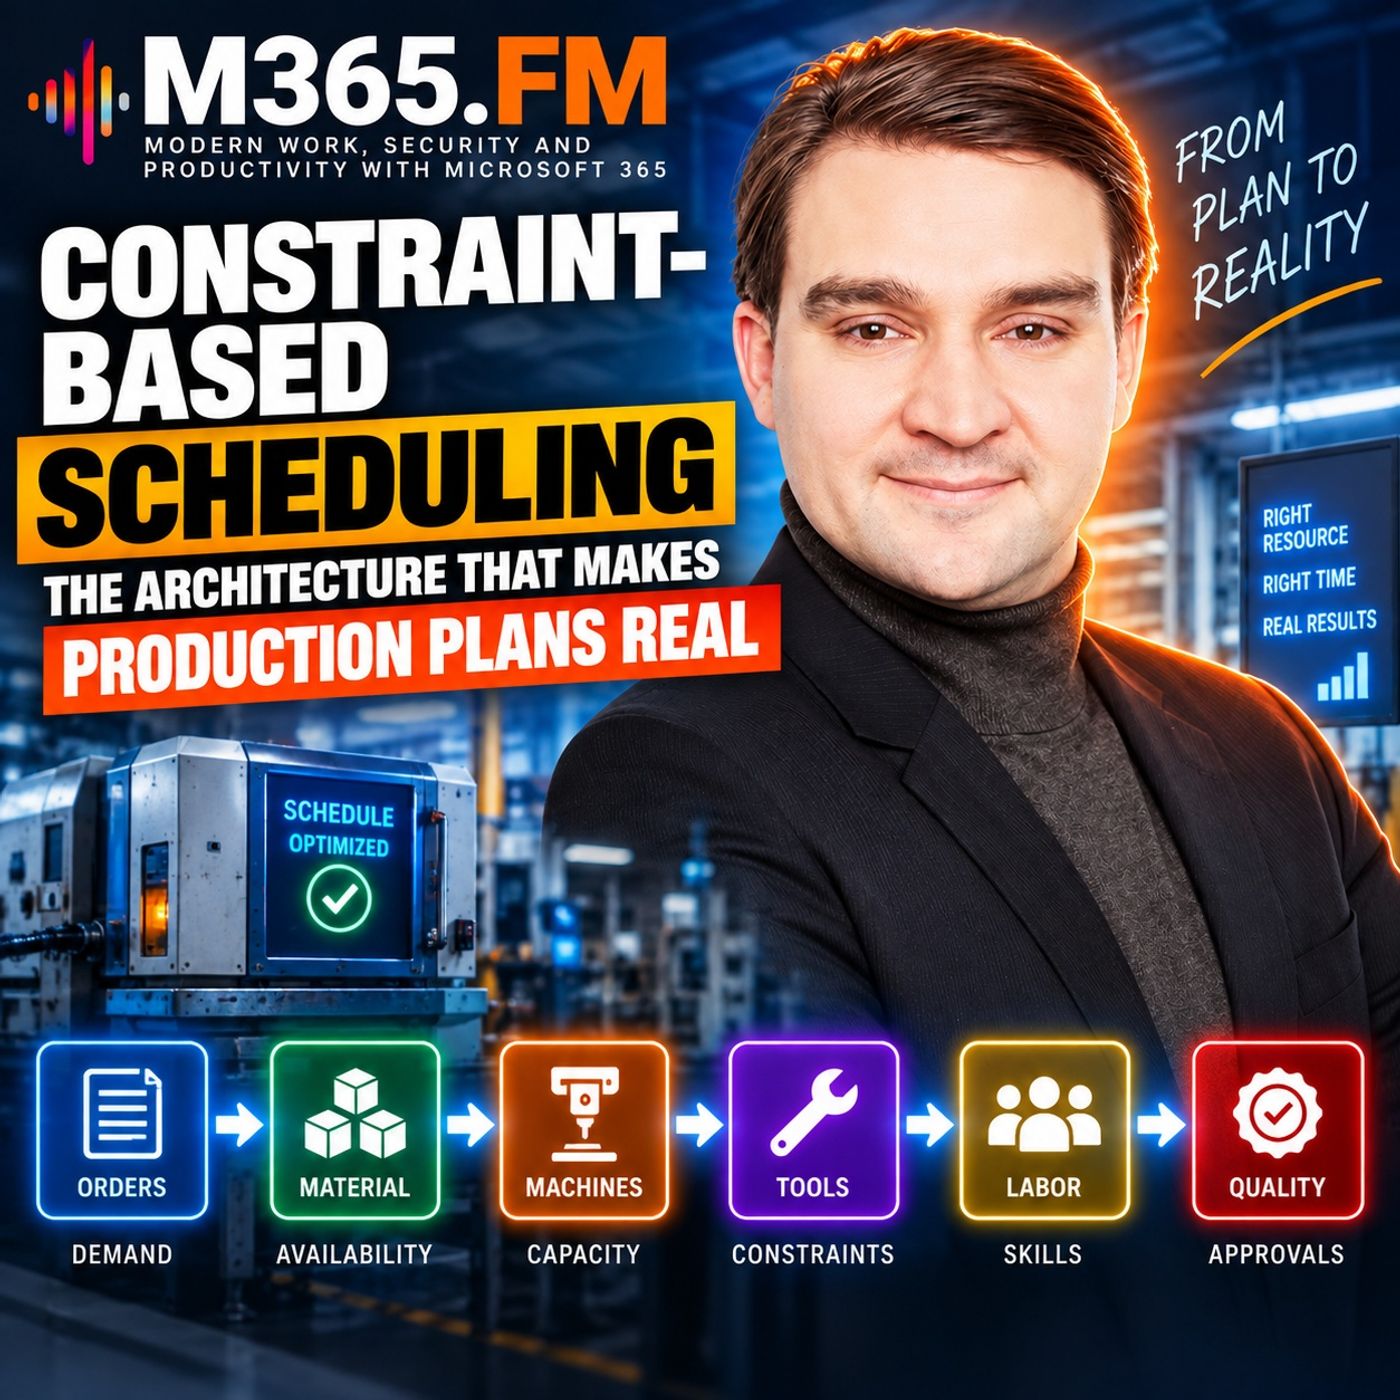
Die Finite-Kapazitätsplanung beruht auf der Unterscheidung zwischen harten und weichen Beschränkungen, um einen wunschbasierten Produktionsplan in einen umsetzbaren Fertigungsplan zu überführen. Wer versteht, wie diese Beschränkungen die Maschinenbelegung, die Materialverfügbarkeit und die Qualifikation der Mitarbeitenden steuern, kann kostspielige Engpässe und verpasste Liefertermine bei Kunden vermeiden.
Das Wichtigste in Kürze
- Harte Beschränkungen sind nicht verhandelbare physische oder sicherheitsrelevante Grenzen, die sich auch durch Dringlichkeit nicht umgehen lassen.
- Weiche Beschränkungen stehen für geschäftliche Präferenzen, Kostenfaktoren und Optimierungsziele wie die Reduzierung von Rüstzeiten.
- Die beschränkungsbasierte Planung muss immer die Machbarkeit vor der Optimierung priorisieren.
- Die Behandlung der Materialverfügbarkeit als zeitbasiertes Freigabetor verhindert, dass nicht bereite Arbeiten eingeplant werden.
- Die explizite Modellierung von Beschränkungen macht Raten überflüssig und schafft ehrliche Abwägungen.
Harte Beschränkungen in der Produktion verstehen
Harte Beschränkungen bilden die absoluten physischen, sicherheitsrelevanten und betrieblichen Grenzen eines Fertigungswerks. Versucht ein ERP-System oder ein Planer, einen Arbeitsgang in einem bestimmten Zeitfenster einzuplanen, wirken harte Beschränkungen als strenge Torwächter. Ist auch nur eine harte Bedingung nicht erfüllt, scheidet dieses Zeitfenster sofort als Option aus.
Betrachten Sie eine Umgebung für Präzisionszerspanung. Ein Fünf-Achs-Bearbeitungszentrum kann ein hochwertiges Gehäusebauteil nicht fertigen, solange die Konstruktionsabteilung das Steuerungsprogramm der Maschine nicht freigegeben hat. Ebenso kann eine Maschine keinen Arbeitsgang ausführen, wenn eine gemeinsam genutzte physische Spannvorrichtung gerade an einem Werkstück auf einer anderen Maschine im Werk gespannt ist. Hier handelt es sich nicht um Präferenzen, sondern um starre betriebliche Realitäten.
Qualifikation der Bediener als harte Grenze
Die Verfügbarkeit von Personal wird in der übergeordneten Planung häufig falsch eingeschätzt. Eine Schicht kann eine ausreichende Personalstärke oder eine allgemeine Maschinenbesetzung aufweisen, doch Rüstvorgänge an komplexen Maschinen erfordern oft bestimmte Zertifizierungen. Fehlt in einer Schicht eine zertifizierte Rüstkraft, können allgemeine Bediener kein neues Rüsten durchführen. In einer beschränkungsbasierten Planungslogik wirkt die Qualifikationsabdeckung daher wie eine harte Beschränkung, genauso wie eine physische Maschinensperre.
Materialbereitschaft über den Bestand hinaus
Bestandsberichte zeigen oft, dass Rohmaterial physisch im Gebäude vorhanden ist. Material, das sich jedoch in der Wareneingangsquarantäne befindet, auf die Eingangsprüfung wartet oder einem anderen Auftrag mit höherer Priorität zugewiesen ist, kann vom aktuellen Fertigungsauftrag nicht verbraucht werden. Die beschränkungsbasierte Planung behandelt die Materialverfügbarkeit daher als zeitbezogenes Produktionstor und nicht als einfachen Lagerbestand.
Die Rolle weicher Beschränkungen bei der Optimierung
Harte Beschränkungen legen fest, was physisch möglich ist, weiche Beschränkungen legen fest, was wünschenswert ist. Weiche Beschränkungen bilden Geschäftsziele, Kostenüberlegungen und betriebliche Präferenzen ab. Sie verhindern nicht, dass ein Plan umgesetzt wird, sondern helfen der Planungslogik, unter vielen machbaren Varianten den besten Weg auszuwählen.
Häufige weiche Beschränkungen sind:
- Rüstzeiten und Umstellungen werden minimiert, indem ähnliche Materialfamilien zusammengefasst werden.
- Teure Überstunden werden nach Möglichkeit vermieden.
- Der Bestand an Halbfertigteilen (WIP) zwischen den Bearbeitungs- und Wärmebehandlungschargen an Engpassmaschinen wird reduziert.
- Vertraglich zugesagte Liefertermine für Kunden haben Vorrang vor internen Produktionszielen.
Abwägung von Strafkosten und Richtlinien
Die Planungssoftware bewertet weiche Constraints, indem sie verschiedenen Ergebnissen mathematische Strafkosten zuweist. Eine leichte Verzögerung bei einem Auftrag kann beispielsweise eine geringe Strafe nach sich ziehen, eine Änderung des bestehenden Maschinenrüstzustands eine mittlere und Überstunden eine hohe. Der Planungsalgorithmus wertet diese Strafkosten aus, um ein Gleichgewicht zu finden, das der Unternehmensrichtlinie entspricht.
Machbarkeit zuerst, Optimierung danach
Ein grundlegendes Prinzip der constraint-basierten Planung lautet: Zuerst die Machbarkeit sicherstellen, dann optimieren. Ein Plan, der auf dem Papier stark optimiert wirkt – mit minimalen Rüstvorgängen, reduziertem Bestand und niedrigen Personalkosten –, ist völlig wertlos, wenn er eine harte physikalische Constraint verletzt.
Wenn zwei dringende Kundenaufträge zur exakt gleichen Stunde dieselbe Fünf-Achsen-Bearbeitungsspindel benötigen, könnte ein unendliches Planungssystem beide an die Spitze der Warteschlange setzen. Ein endlicher, constraint-basierter Plan legt den Konflikt offen. Er erkennt, dass eine Spindel nur ein Programm gleichzeitig ausführen kann. Indem der Plan zuerst die harten Constraints durchsetzt, zeigt er den Konflikt ehrlich auf. Planer und Vertrieb können so fundierte Entscheidungen treffen, anstatt den Fehler erst in der Fertigung zu entdecken.
Fazit
Wer den Unterschied zwischen harten und weichen Produktionsconstraints beherrscht, kann in Fertigungsunternehmen vom reaktiven Krisenmanagement und der Tabellenkalkulation als Planungswerkzeug wegkommen. Wenn physikalische Grenzen respektiert und gleichzeitig die geschäftlichen Präferenzen optimiert werden, können Werke Pläne erstellen, die auch der Realität eines Montagmorgens standhalten.
Um zu erfahren, wie sich diese Architekturkonzepte in realen Fertigungsumgebungen umsetzen lassen, hören Sie sich die vollständige Episode an und entdecken Sie praktische Strategien für moderne, cloudbasierte Abläufe.
Häufige Fragen
Worin unterscheidet sich ein harter von einem weichen Constraint in der Fertigungsplanung?
Ein harter Constraint ist eine physikalische oder sicherheitsrelevante Regel, die unter keinen Umständen verletzt werden darf, etwa die Leistungsfähigkeit einer Maschine oder ein fehlender zertifizierter Bediener. Ein weicher Constraint steht für geschäftliche Präferenzen oder Optimierungsziele, etwa die Minimierung von Überstunden oder die Reduzierung von Rüstzeiten.
Warum muss die endliche Kapazitätsplanung zuerst die Machbarkeit und erst danach die Optimierung berücksichtigen?
Die Machbarkeit stellt sicher, dass ein vorgeschlagener Produktionsplan alle harten physikalischen und betrieblichen Grenzen einhält. Der Versuch, einen Plan zu optimieren, der harte Constraints verletzt, erzeugt nur scheinbar gültige Pläne, die in der Fertigung zu Chaos und Verzögerungen führen.
Kann ein harter Constraint in einem Produktionsplan jemals geändert werden?
Ja, harte Constraints können sich ändern, wenn sich die physikalischen Gegebenheiten ändern, etwa wenn die Instandhaltung eine Reparatur abschließt, die Qualitätssicherung eine Materialcharge freigibt oder die Konstruktion eine alternative Arbeitsfolge genehmigt. Bis diese Änderung offiziell erfasst ist, muss die Planung den Constraint jedoch als feststehend behandeln.
Wie helfen weiche Constraints bei der Auflösung konkurrierender Produktionsaufträge?
Wenn mehrere Aufträge machbar sind, verwenden weiche Constraints Strafgewichte für Faktoren wie Verspätung, Überstunden und Rüstwechsel, um zu bestimmen, welcher Plan am besten zur Unternehmensrichtlinie und zu den geschäftlichen Zielen passt.