 ES
 English
 Deutsch
 Français
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
2026-10-09
Optimización de la programación de producción: cómo crear mejores programas de producción
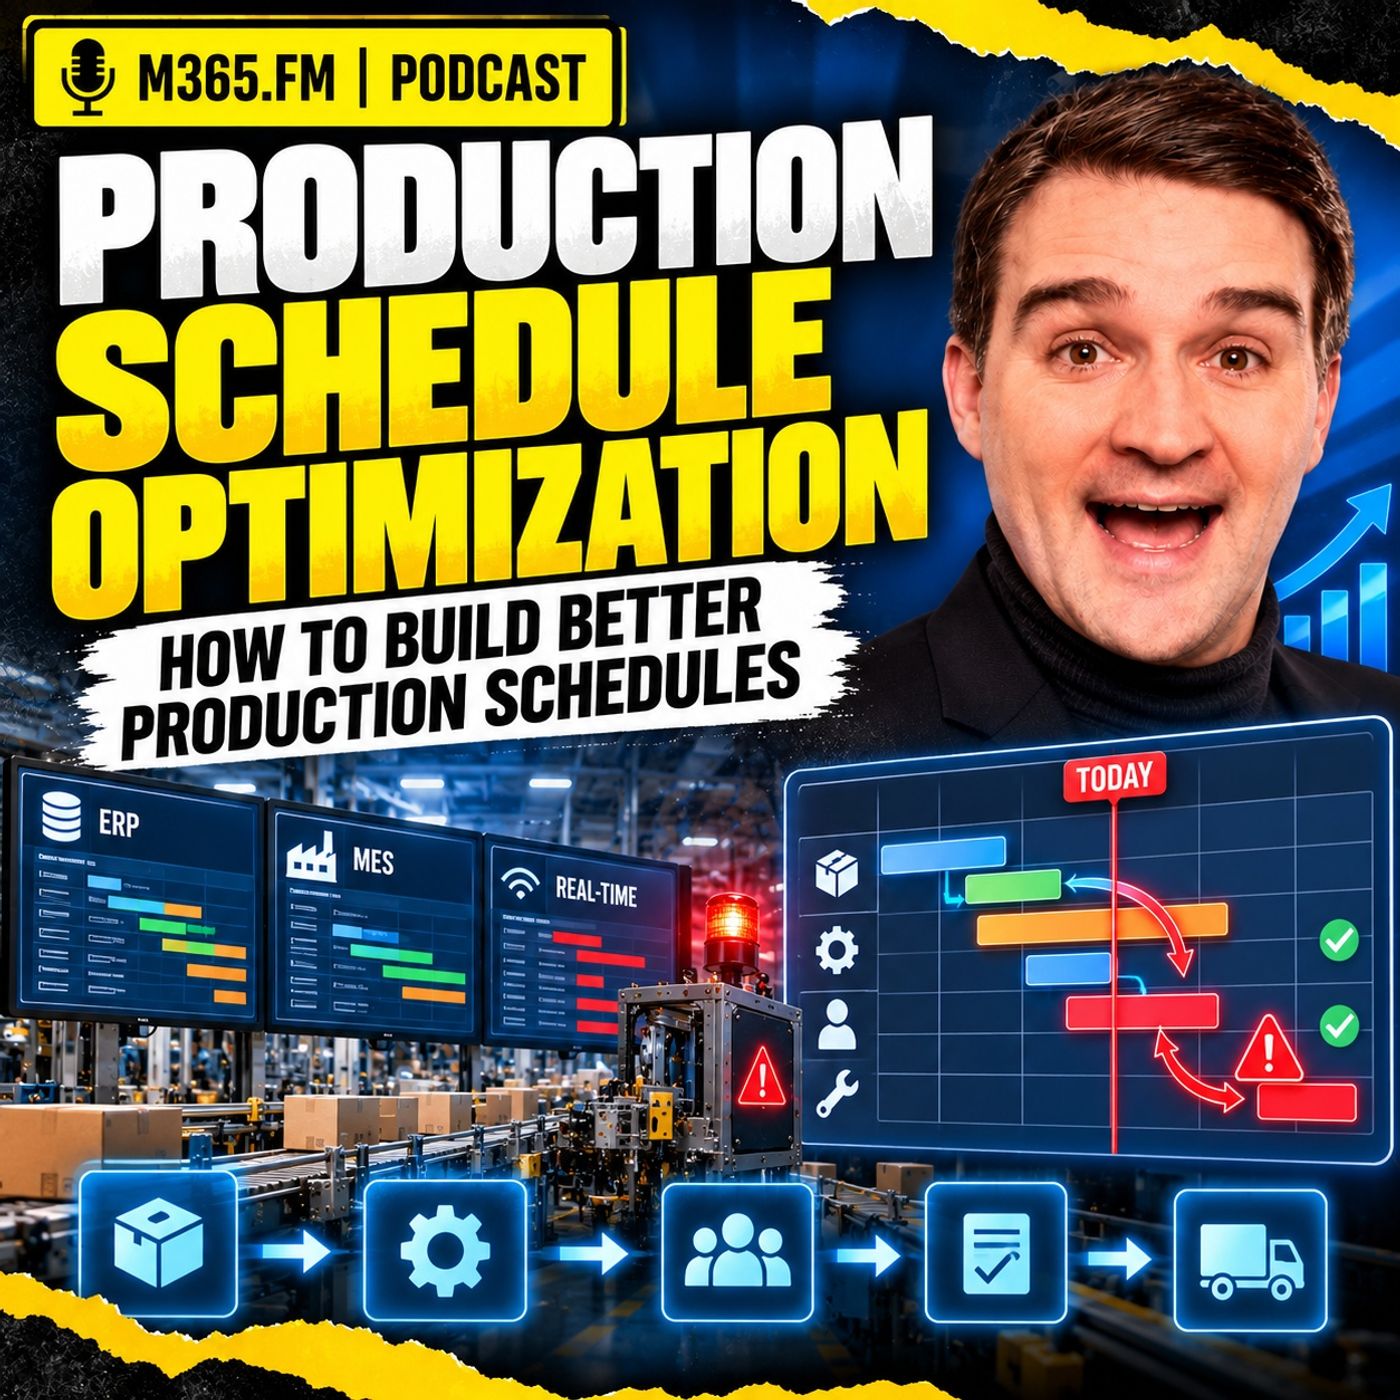
Un cronograma de producción puede parecer correcto mientras la fábrica ya ha avanzado. Una máquina funciona más lento de lo previsto, un cambio de formato tarda más, el material sigue pendiente de liberación o un pedido urgente entra en el plan. ERP todavía muestra las fechas originales, MES muestra la ejecución actual y el supervisor ya ha empezado a ajustar la secuencia en planta. El verdadero desafío es mantener el cronograma conectado con lo que producción puede hacer realmente en este momento.
DEL PLAN DE PRODUCCIÓN AL CRONOGRAMA EJECUTABLE
Un plan de producción describe lo que el negocio pretende fabricar. Un cronograma de producción convierte esa demanda en trabajo real en máquinas específicas, durante turnos concretos, con los materiales, herramientas, personas y aprobaciones necesarios disponibles.
Eso significa que un cronograma necesita más que fechas de entrega y números de orden de trabajo. Necesita rutas, tiempos de operación, reglas de cambio de formato, capacidad de los recursos, estado de los materiales, puntos de control de calidad, calendarios, utillaje e información de ejecución suficiente para entender si la siguiente operación puede empezar realmente.
ERP, MES Y LA REALIDAD DEL PISO DE PLANTA
ERP debe seguir siendo la fuente de la demanda de clientes, las órdenes de producción, las fechas de entrega, el inventario, las compras y los compromisos comerciales. MES se acerca más a la ejecución e indica al proceso de programación qué operaciones se están ejecutando, qué cantidades están completadas, dónde hay trabajo bloqueado y qué ocurrió realmente durante el turno.
Ninguno de los dos sistemas ofrece por sí solo el panorama completo de la programación. Un cronograma creíble combina las prioridades de negocio de ERP con la información de ejecución actual de MES y los eventos relevantes del piso de planta procedentes de los sistemas OT.
PROGRAMACIÓN CON CAPACIDAD FINITA Y BASADA EN RESTRICCIONES
La programación basada en restricciones parte de lo que la fábrica puede soportar realmente. En lugar de cargar órdenes según fechas preferidas y descubrir la sobrecarga más tarde, el programador comprueba si el trabajo encaja en la capacidad real disponible.
Las restricciones habituales incluyen:
• Disponibilidad y capacidad de las máquinas
• Tiempo de preparación y cambio de formato
• Disponibilidad de material y de lotes
• Habilidades de los operarios y calendarios de turnos
• Utillajes, herramientas, calibres y recursos secundarios
• Periodos de mantenimiento
• Retenciones de calidad y requisitos de inspección
• Reglas de secuencia de operaciones y de rutas
Una máquina puede tener ocho horas disponibles. El cronograma no debería asignar en silencio doce horas de trabajo y dejar que producción resuelva la diferencia.
RESTRICCIONES DURAS FRENTE A RESTRICCIONES BLANDAS
Algunas reglas no pueden incumplirse. Una máquina sin la capacidad requerida no puede ejecutar la operación, el material retenido por calidad no puede consumirse y una operación no puede empezar antes de que su predecesora requerida esté completada.
Otras reglas son preferencias. Producción puede preferir menos cambios de formato, agrupar productos similares o mantener una secuencia estable durante el turno actual. Esas preferencias importan, pero pueden anularse cuando un pedido urgente de cliente o una disrupción importante lo requieran.
Por tanto, el programador necesita distinguir entre lo que es imposible y lo que simplemente es indeseable.
LA CAPACIDAD ES MÁS QUE UNA MÁQUINA VACÍA
Una máquina parada no es automáticamente capacidad utilizable. El utillaje necesario puede estar en otro lugar, la máquina puede no estar aprobada para la revisión del producto, el calibre puede estar fuera de calibración o el operario cualificado puede no estar en turno.
Por eso la programación detallada necesita datos de capacidad y no solo grupos de recursos y horas de calendario. La pregunta importante no es si la máquina está libre, sino si la operación completa puede ejecutarse en las condiciones que aplican a ese pedido concreto.
REPROGRAMACIÓN EN TIEMPO REAL SIN CAOS CONSTANTE
Los datos en tiempo real no significan que todo el cronograma deba cambiar cada vez que una máquina envía una alarma. Producción necesita estabilidad suficiente para que las personas preparen materiales, instalen herramientas, realicen cambios de formato y ejecuten el trabajo.
La reprogramación debe, por tanto, basarse en excepciones. Una avería confirmada, una escasez grave de material, una retención de calidad, un retraso importante en la ejecución o un cambio de prioridad aprobado pueden justificar una revisión de la programación. Las desviaciones menores pueden quedar simplemente en el historial de ejecución.
Las zonas congeladas pueden proteger el trabajo a corto plazo que ya ha sido preparado o iniciado, mientras que el trabajo situado más adelante en el tiempo sigue siendo más flexible.
OBJETIVOS Y COMPENSACIONES
Un cronograma factible no es automáticamente el mejor cronograma. La fábrica puede querer proteger las fechas de entrega, reducir cambios de formato, maximizar la utilización del cuello de botella, controlar el trabajo en proceso o mantener la estabilidad del cronograma.
Esos objetivos pueden entrar en conflicto. Adelantar un pedido urgente puede proteger un compromiso con un cliente, pero generar otro cambio de formato, retrasar otro pedido y alterar el trabajo ya preparado en planta.
La optimización puede calcular alternativas con rapidez, pero los planificadores siguen necesitando decidir qué compensaciones está dispuesto a aceptar el negocio.
DÓNDE ENCAJA MICROSOFT
Azure puede proporcionar la capa de integración que conecta ERP, MES, los sistemas OT y un servicio de programación u optimización. Microsoft Fabric puede reunir datos históricos de programación, ejecución, calidad, mantenimiento y datos seleccionados de máquinas para su análisis y gobierno.
Power BI puede ayudar a los equipos a revisar el cumplimiento del cronograma, los cuellos de botella, los retrasos repetidos, los tiempos de operación planificados frente a los reales y los motivos por los que cambian los cronogramas. Power Platform puede apoyar flujos de trabajo controlados para pedidos urgentes, cambios de ruta, decisiones de calidad y otras excepciones que requieren aprobación humana.
Las tecnologías de Microsoft respaldan la arquitectura de programación, pero sigue siendo necesario un APS especializado o un motor de optimización cuando la fábrica requiere programación con capacidad finita, resolución de restricciones, secuenciación y optimización.
PUNTOS CLAVE
• ERP proporciona el plan de negocio mientras que MES proporciona la realidad de la ejecución.
• La programación detallada necesita capacidad finita, no horas disponibles genéricas.
• La capacidad del recurso importa más que la simple disponibilidad de la máquina.
• Las herramientas, habilidades, calidad, materiales y mantenimiento pueden convertirse en restricciones de programación.
• No todo evento del piso de planta debe disparar un nuevo cronograma.
• Las zonas congeladas ayudan a proteger el trabajo ya preparado o en curso.
• La optimización debe mostrar las compensaciones en lugar de mover el trabajo en silencio.
• Fabric, Azure, Power BI y Power Platform pueden apoyar la arquitectura de datos, integración, analítica y flujos de trabajo que los rodea.
• El juicio humano sigue siendo parte del proceso de programación.
Un buen cronograma de producción no es aquel que nunca cambia. Es aquel que refleja las restricciones reales de la fábrica, cambia solo cuando es necesario y da a los planificadores y equipos de producción una visión clara de lo que realmente puede ocurrir a continuación.
Hazte mecenas de este podcast: https://www.spreaker.com/podcast/m365-fm-a-microsoft-mvp-podcast-by-mirko-peters--6704921/support.
Apple Podcasts · Spotify · YouTube · Deezer
Production Schedule Optimization - How to Build Better Production Schedules (English)