 FR
 English
 Deutsch
 Español
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 हिन्दी
 日本語
 한국어
2026-10-08
Qu'est-ce qu'un modèle de données industriel
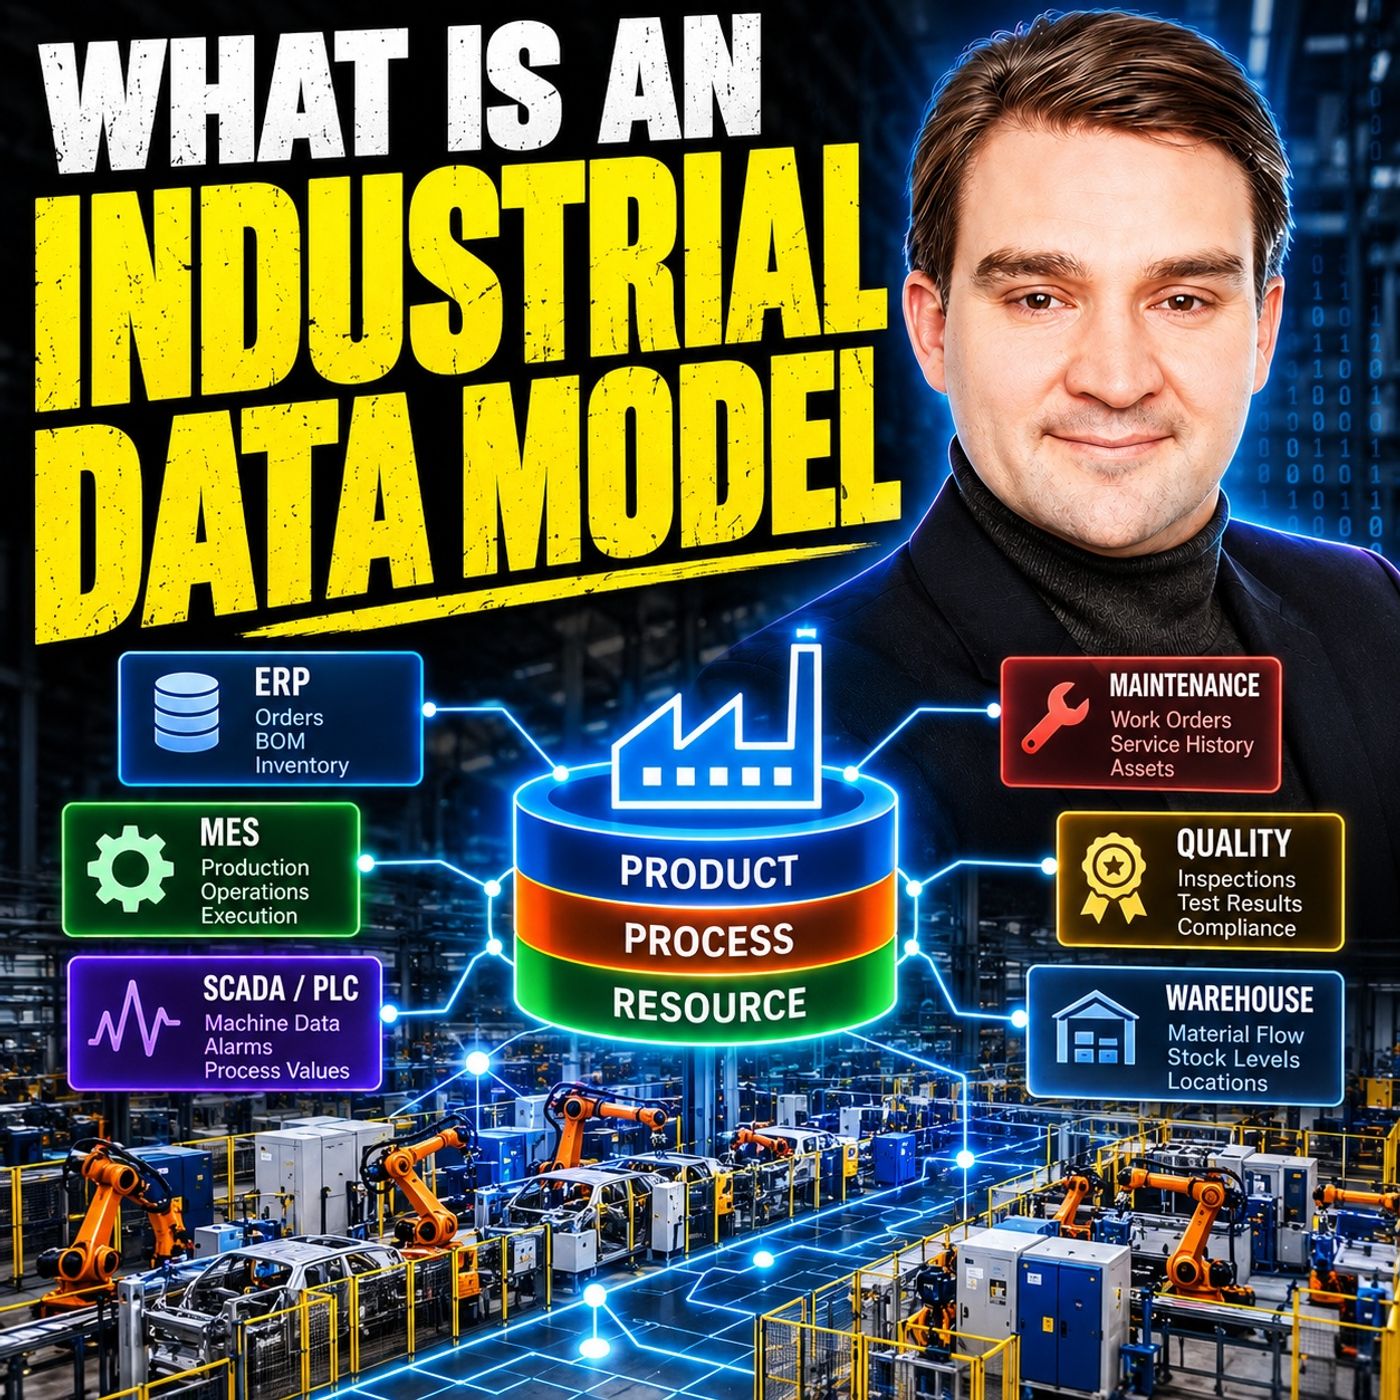
Une usine peut collecter d'énormes volumes de données et pourtant peiner à répondre à une question opérationnelle élémentaire : que touche réellement cet événement ?
L'ERP connaît les commandes clients, les matières, les dates planifiées et les stocks. Le MES sait ce qui s'exécute dans l'atelier. Les automates (PLC) et les SCADA connaissent les états des machines, les alarmes et les valeurs de process. La maintenance connaît l'état des actifs et l'historique des interventions. La qualité connaît le statut des contrôles et des libérations. L'ingénierie connaît la définition du produit. Le problème n'est généralement pas un manque de données, mais le fait que ces systèmes décrivent la même usine à travers des noms, des identifiants, des états et des règles différents.
Un modèle de données industriel crée un sens partagé au-delà de ces frontières. Il définit les objets de l'usine qui comptent, leur attribue une identité stable et décrit comment produits, processus, ressources, commandes, matières, personnes, outillages, enregistrements qualité et événements machine sont liés entre eux. L'objectif n'est pas de remplacer l'ERP, le MES, la maintenance ou les autres systèmes sources. L'objectif est de rendre leurs informations compréhensibles comme un contexte de production unique et connecté.
DE NOMBREUX SYSTÈMES — AUCUN SENS PARTAGÉ
Une usine moderne dispose déjà de systèmes spécialisés pour presque chaque tâche importante. L'ERP gère la demande et les engagements. Le MES gère l'exécution. Les PLC pilotent les équipements. Le SCADA présente les états des machines. Les historiens stockent les données de process. Les systèmes de maintenance gèrent les actifs et les interventions. Les systèmes qualité tiennent à jour les enregistrements de contrôle, et Power BI peut combiner ces informations pour le reporting.
Chaque système existe pour une raison précise. Le problème commence lorsque le même objet du monde réel apparaît différemment dans chacun d'eux. Une machine peut être représentée comme un centre de travail dans l'ERP, un numéro d'actif dans la maintenance, une ressource dans le MES, un groupe de nœuds OPC UA dans le système de contrôle, et un nom convivial totalement différent sur l'atelier.
Un modèle industriel n'impose pas à tous ces systèmes d'utiliser un identifiant unique. Il enregistre plutôt comment ces références se rapportent au même objet physique ou logique. L'usine dispose ainsi d'une couche d'identité stable, sans détruire les structures locales dont chaque système source a besoin.
CE QU'EST RÉELLEMENT UN MODÈLE DE DONNÉES INDUSTRIEL
Un modèle de données industriel est un ensemble partagé de règles décrivant ce qui compte dans l'usine et la manière dont ces éléments se connectent.
Il répond à des questions pratiques : qu'est-ce qu'un ordre de fabrication, que représente une révision de produit, en quoi un centre de travail diffère-t-il d'un actif physique, quand une matière est-elle libérée, et que signifie concrètement qu'une machine est disponible ?
Le modèle peut décrire :
• Les types d'objets et leurs identités
• Les propriétés et les états
• Les relations entre objets de l'usine
• Les références aux systèmes sources
• Les dates d'effet et les versions
• Les conditions attachées aux relations
• La propriété des définitions et des règles
Cela permet à plusieurs systèmes de décrire différents aspects d'une même situation de production sans les réduire à un statut unique et trompeur. Un ordre peut être libéré dans l'ERP tandis que son opération MES en cours reste bloquée. Une machine peut être mécaniquement saine tout en étant indisponible parce que le gabarit requis manque. Ces faits peuvent être vrais simultanément.
LE MODÈLE N'EST PAS LA PLATEFORME DE DONNÉES
Microsoft Fabric, les bases SQL, les historiens, les data lakes et les autres plateformes sont utiles pour stocker, déplacer, gouverner et analyser l'information. Mais aucun d'eux ne peut déterminer ce qu'est un centre de travail dans votre usine simplement parce que les enregistrements sont stockés ensemble.
Vous pouvez charger les commandes ERP, les enregistrements d'exécution MES, les événements de maintenance, les résultats qualité et la télémétrie machine dans un même Lakehouse, et être pourtant incapable de répondre à la question suivante : une commande particulière peut-elle être transférée vers une autre machine avant la fin du poste ?
La réponse dépend des relations.
Quelle révision de produit est concernée ? Quelle opération doit être exécutée ensuite ? Quelles ressources sont approuvées pour cette opération ? Quel outillage est requis ? L'opérateur est-il qualifié ? L'état actuel de la machine autorise-t-il le travail ? Une règle d'inspection est-elle rattachée à la gamme alternative ?
La plateforme peut héberger et interroger ces relations, mais l'usine doit encore les définir.
POURQUOI LES SEULES TABLES DEVIENNENT SOUVENT DIFFICILES
Les tables relationnelles ne sont pas le problème. L'ERP, le MES, la maintenance et de nombreuses applications de fabrication reposent sur des modèles relationnels parce qu'ils sont excellents pour les transactions et les enregistrements structurés.
La difficulté apparaît lorsque les questions de production traversent de nombreuses relations qui évoluent dans le temps.
Une révision de produit peut nécessiter plusieurs opérations. Une opération peut être approuvée sur plusieurs ressources. Une machine peut ne prendre en charge que certaines versions de produit, certaines combinaisons d'outillage, certaines plages de dimensions ou certaines exigences d'inspection. Les qualifications des opérateurs peuvent expirer. Des modifications d'ingénierie peuvent invalider une gamme précédemment approuvée.
Tout cela peut être représenté dans des tables, mais la logique se disperse souvent entre des rapports, des requêtes SQL, des tableurs et des listes locales d'exceptions. Différents rapports reconstruisent alors les mêmes relations de l'usine de manière différente.
Le modèle industriel fournit une couche de relations partagée afin que les règles soient définies une seule fois, gouvernées et réutilisées, au lieu d'être redécouvertes chaque fois que quelqu'un pose une question de production difficile.
PPR — PRODUIT, PROCESSUS, RESSOURCE
Une structure de départ pratique est le PPR : Produit, Processus, Ressource.
Produit répond à la question : que fabriquons-nous ?
Processus répond à la question : comment le travail doit-il se dérouler ?
Ressource répond à la question : qu'est-ce qui peut réaliser ce travail dans les conditions réelles de production ?
Le PPR fournit une ossature simple pour relier des enregistrements isolés en un modèle de production. Il évite de vouloir modéliser immédiatement l'ensemble de l'entreprise et se concentre plutôt sur les relations qui déterminent si le travail peut réellement avoir lieu.
LE PRODUIT EST PLUS QU'UN NUMÉRO DE PIÈCE
Une définition de produit peut inclure la famille de produits, la variante spécifique, la révision, la nomenclature, la configuration client, les besoins en matières, les exigences d'inspection et les règles qualité.
C'est important, car deux enregistrements portant le même numéro de pièce générique peuvent ne pas être interchangeables. Une nouvelle révision peut exiger une tolérance plus serrée, des paramètres de process différents, une étape d'inspection supplémentaire ou un équipement à capacité plus élevée.
Les systèmes d'ingénierie, comme le PLM, peuvent détenir l'intention de conception. L'ERP peut contenir la fiche matière et la version de planification. Le MES peut contenir une définition de production. La qualité peut maintenir un plan d'inspection.
Le modèle industriel relie ces références afin que la production puisse répondre à une question bien plus importante que « quel est ce numéro de pièce ? »
Elle peut répondre : fabriquons-nous la bonne révision selon les règles actuellement applicables ?
LE PROCESSUS DÉFINIT COMMENT LE TRAVAIL DOIT SE FAIRE
Le côté processus décrit la gamme approuvée à travers la production. Elle comprend bien plus qu'une simple liste de machines.
Elle peut décrire la séquence des opérations, les exigences de réglage, les points d'inspection, les temps d'attente, les chemins de reprise, les approbations, les transferts entre postes et les conditions devant être satisfaites avant que le travail ne se poursuive.
Une définition de processus planifiée décrit comment le travail est censé se dérouler. Les données d'exécution MES enregistrent ce qui s'est réellement passé pour un ordre précis.
Les deux comptent.
Sans le processus planifié, vous ne pouvez pas déterminer si l'exécution a suivi la gamme approuvée. Sans l'historique d'exécution, vous ne pouvez pas apprendre ce qui s'est réellement passé pendant la production.
UNE RESSOURCE SIGNIFIE UNE CAPACITÉ — PAS SEULEMENT UNE MACHINE
Une ressource de production peut être une machine, une ligne, un poste de travail, un outil, un gabarit, un opérateur, un banc d'essai, un système de transfert ou une autre capacité nécessaire à la réalisation du travail.
Cette distinction est essentielle, car une machine peut être techniquement disponible alors que l'opération reste impossible.
Le gabarit requis peut être utilisé ailleurs. Un outil peut être hors calibrage. Le seul opérateur qualifié peut ne pas être présent sur le poste actuel. Une machine peut prendre en charge la famille de produits sans prendre en charge la révision actuelle.
Apple Podcasts · Spotify · YouTube · Deezer
What Is an Industrial Data Model (English)