 ID
 English
 Deutsch
 Español
 Français
 Italiano
 Português
 Nederlands
 Polski
 Русский
 Українська
 العربية
 עברית
 हिन्दी
 日本語
 한국어
2026-10-09
Optimisasi Jadwal Produksi - Cara Membangun Jadwal Produksi yang Lebih Baik
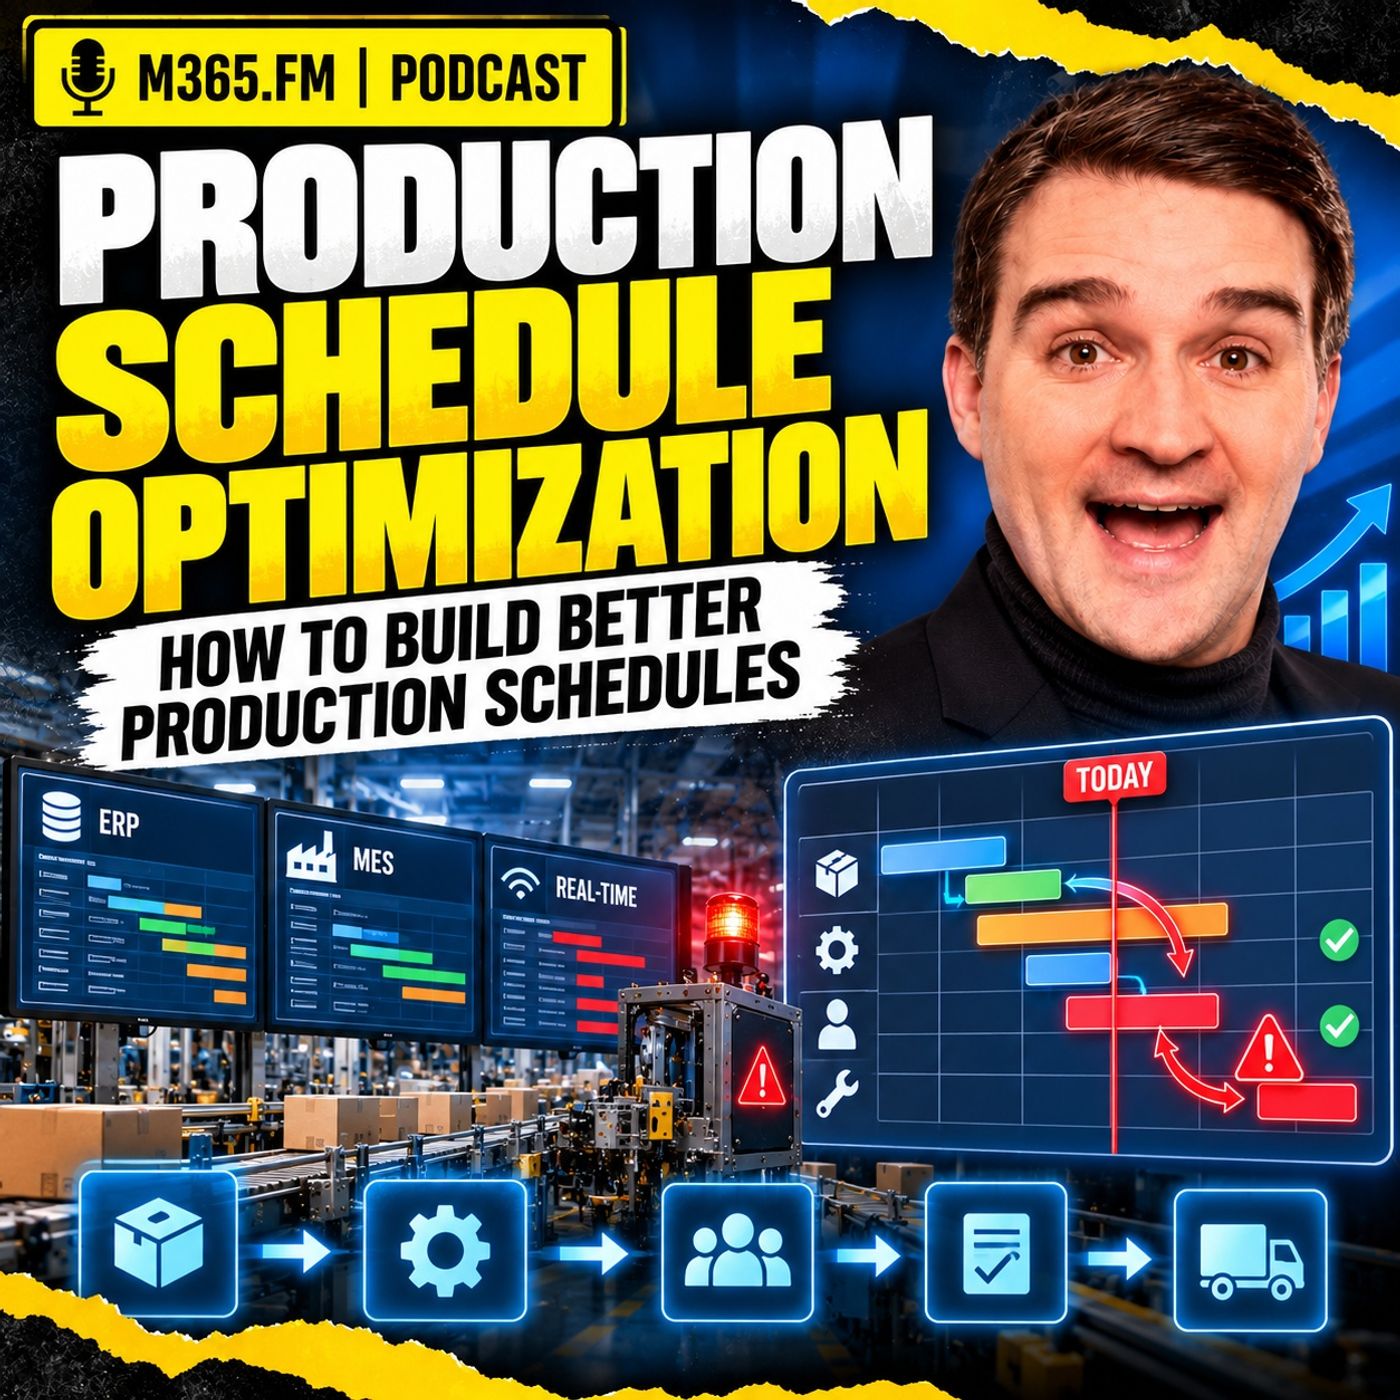
Jadwal produksi bisa terlihat benar padahal pabrik sudah bergerak ke kondisi lain. Sebuah mesin berjalan lebih lambat dari perkiraan, setup memakan waktu lebih lama, material masih menunggu rilis, atau pesanan mendesak masuk ke dalam rencana. ERP masih menampilkan tanggal awal, MES menampilkan eksekusi terkini, dan supervisor sudah mulai menyesuaikan urutan kerja di lantai produksi. Tantangan sebenarnya adalah menjaga agar jadwal tetap terhubung dengan apa yang benar-benar bisa dilakukan produksi saat ini.
DARI RENCANA PRODUKSI KE JADWAL YANG DAPAT DIEKSEKUSI
Rencana produksi menggambarkan apa yang ingin dibuat oleh bisnis. Jadwal produksi mengubah permintaan tersebut menjadi pekerjaan nyata pada mesin tertentu, selama shift tertentu, dengan material, alat, tenaga kerja, dan persetujuan yang tersedia.
Artinya, sebuah jadwal membutuhkan lebih dari sekadar tanggal jatuh tempo dan nomor perintah kerja. Jadwal membutuhkan rute, waktu operasi, aturan setup, kapabilitas sumber daya, status material, titik kontrol kualitas, kalender, perkakas, dan informasi eksekusi yang cukup untuk memahami apakah operasi berikutnya benar-benar dapat dimulai.
ERP, MES, DAN KENYATAAN DI LANTAI PRODUKSI
ERP sebaiknya tetap menjadi sumber untuk permintaan pelanggan, perintah produksi, tanggal jatuh tempo, persediaan, pembelian, dan komitmen komersial. MES bekerja lebih dekat dengan eksekusi dan memberi tahu proses penjadwalan operasi mana yang sedang berjalan, berapa jumlah yang sudah selesai, di mana pekerjaan terhambat, dan apa yang benar-benar terjadi selama shift.
Tidak ada satu sistem pun yang memberikan gambaran penjadwalan secara lengkap. Jadwal yang kredibel menggabungkan prioritas bisnis dari ERP dengan informasi eksekusi terkini dari MES dan peristiwa relevan di lantai produksi dari sistem OT.
PENJADWALAN BERBASIS KAPASITAS TERBATAS DAN KENDALA
Penjadwalan berbasis kendala dimulai dari apa yang benar-benar mampu didukung oleh pabrik. Alih-alih membebankan pesanan berdasarkan tanggal yang diinginkan lalu baru menemukan kelebihan beban di kemudian hari, penjadwal memeriksa apakah pekerjaan tersebut sesuai dengan kapasitas nyata yang tersedia.
Kendala yang umum meliputi:
• Ketersediaan dan kemampuan mesin
• Waktu setup dan pergantian produk
• Ketersediaan material dan batch
• Keterampilan operator dan kalender shift
• Fixture, alat, gauge, dan sumber daya pendukung lainnya
• Periode pemeliharaan
• Penahanan kualitas dan persyaratan inspeksi
• Urutan operasi dan aturan routing
Sebuah mesin mungkin hanya memiliki delapan jam tersedia. Jadwal sebaiknya tidak diam-diam menugaskan dua belas jam kerja dan membiarkan produksi yang menyelesaikan selisihnya.
KENDALA KERAS VS KENDALA LUNAK
Beberapa aturan tidak boleh dilanggar. Mesin tanpa kapabilitas yang dibutuhkan tidak dapat menjalankan operasi, material yang sedang ditahan karena kualitas tidak boleh digunakan, dan sebuah operasi tidak boleh dimulai sebelum operasi pendahulunya yang disyaratkan selesai.
Aturan lainnya bersifat preferensi. Produksi mungkin lebih memilih lebih sedikit pergantian produk, pengelompokan produk yang serupa, atau urutan yang stabil selama shift berjalan. Preferensi tersebut penting, tetapi dapat dikesampingkan ketika pesanan pelanggan yang mendesak atau gangguan besar memerlukannya.
Karena itu, penjadwal perlu membedakan antara apa yang mustahil dan apa yang sekadar tidak diinginkan.
KAPASITAS LEBIH DARI SEKADAR MESIN KOSONG
Mesin yang menganggur belum tentu merupakan kapasitas yang dapat digunakan. Fixture yang dibutuhkan mungkin berada di tempat lain, mesin mungkin belum disetujui untuk revisi produk tersebut, gauge mungkin tidak terkalibrasi, atau operator yang berkualifikasi mungkin tidak sedang bertugas.
Inilah sebabnya penjadwalan yang rinci membutuhkan data kapabilitas, bukan hanya kelompok sumber daya dan jam kalender. Pertanyaan pentingnya bukan apakah mesin itu bebas, melainkan apakah seluruh operasi dapat dieksekusi dalam kondisi yang berlaku untuk pesanan spesifik tersebut.
PENJADWALAN ULANG REAL-TIME TANPA KEKACAUAN TERUS-MENERUS
Data real-time tidak berarti seluruh jadwal harus berubah setiap kali sebuah mesin mengirimkan alarm. Produksi membutuhkan stabilitas yang cukup lama agar orang dapat menyiapkan material, memasang alat, melakukan setup, dan mengeksekusi pekerjaan.
Oleh karena itu, penjadwalan ulang sebaiknya bersifat berbasis pengecualian. Kerusakan yang sudah dikonfirmasi, kekurangan material yang serius, penahanan kualitas, keterlambatan eksekusi yang besar, atau perubahan prioritas yang disetujui dapat membenarkan peninjauan jadwal. Penyimpangan kecil cukup tetap tercatat dalam riwayat eksekusi.
Zona beku (freeze zone) dapat melindungi pekerjaan jangka dekat yang sudah disiapkan atau sudah dimulai, sementara pekerjaan yang lebih jauh di masa depan tetap lebih fleksibel.
TUJUAN DAN PERTUKARAN (TRADE-OFF)
Jadwal yang layak tidak otomatis menjadi jadwal terbaik. Pabrik mungkin ingin melindungi tanggal pengiriman, mengurangi setup, memaksimalkan pemanfaatan bottleneck, mengendalikan work in process, atau menjaga stabilitas jadwal.
Tujuan-tujuan tersebut dapat saling bertentangan. Memajukan pesanan mendesak mungkin melindungi satu komitmen pelanggan, tetapi menciptakan setup tambahan, menunda pesanan lain, dan mengganggu pekerjaan yang sudah disiapkan di lantai produksi.
Optimasi dapat menghitung alternatif dengan cepat, tetapi perencana tetap harus memutuskan pertukaran mana yang bersedia diterima oleh bisnis.
DI MANA MICROSOFT BERPERAN
Azure dapat menyediakan lapisan integrasi yang menghubungkan ERP, MES, sistem OT, serta layanan penjadwalan atau optimasi. Microsoft Fabric dapat menyatukan data historis penjadwalan, eksekusi, kualitas, pemeliharaan, dan data mesin terpilih untuk analisis dan tata kelola.
Power BI dapat membantu tim meninjau kepatuhan terhadap jadwal, bottleneck, keterlambatan yang berulang, waktu operasi yang direncanakan versus aktual, serta alasan perubahan jadwal. Power Platform dapat mendukung alur kerja terkontrol untuk pesanan mendesak, perubahan rute, keputusan kualitas, dan pengecualian lain yang memerlukan persetujuan manusia.
Teknologi Microsoft mendukung arsitektur penjadwalan, tetapi mesin APS atau optimasi khusus tetap diperlukan ketika pabrik membutuhkan penjadwalan kapasitas terbatas, penyelesaian kendala, pengurutan, dan optimasi.
POIN-POIN UTAMA
• ERP menyediakan rencana bisnis sementara MES menyediakan realitas eksekusi.
• Penjadwalan rinci membutuhkan kapasitas terbatas, bukan jam tersedia yang generik.
• Kapabilitas sumber daya lebih penting daripada sekadar ketersediaan mesin.
• Perkakas, keterampilan, kualitas, material, dan pemeliharaan dapat menjadi kendala penjadwalan.
• Tidak setiap peristiwa di lantai produksi harus memicu jadwal baru.
• Zona beku membantu melindungi pekerjaan yang sudah disiapkan atau sedang berjalan.
• Optimasi sebaiknya menampilkan pertukaran (trade-off), bukan memindahkan pekerjaan secara diam-diam.
• Fabric, Azure, Power BI, dan Power Platform dapat mendukung arsitektur data, integrasi, analitik, dan alur kerja di sekitarnya.
• Penilaian manusia tetap menjadi bagian dari proses penjadwalan.
Jadwal produksi yang baik bukanlah jadwal yang tidak pernah berubah. Jadwal yang baik mencerminkan kendala nyata di pabrik, hanya berubah saat diperlukan, dan memberikan perencana serta tim produksi gambaran yang jelas tentang apa yang benar-benar dapat terjadi selanjutnya.
Dukung podcast ini: https://www.spreaker.com/podcast/m365-fm-a-microsoft-mvp-podcast-by-mirko-peters--6704921/support.
Apple Podcasts · Spotify · YouTube · Deezer
Production Schedule Optimization - How to Build Better Production Schedules (English)