 ML
 English
 Deutsch
 Español
 Français
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
2026-09-15
പരിമിതി അടിസ്ഥാനമാക്കിയുള്ള ഷെഡ്യൂളിംഗ്: ഉൽപ്പാദന പദ്ധതികളെ യാഥാർത്ഥ്യമാക്കുന്ന വാസ്തുവിദ്യ
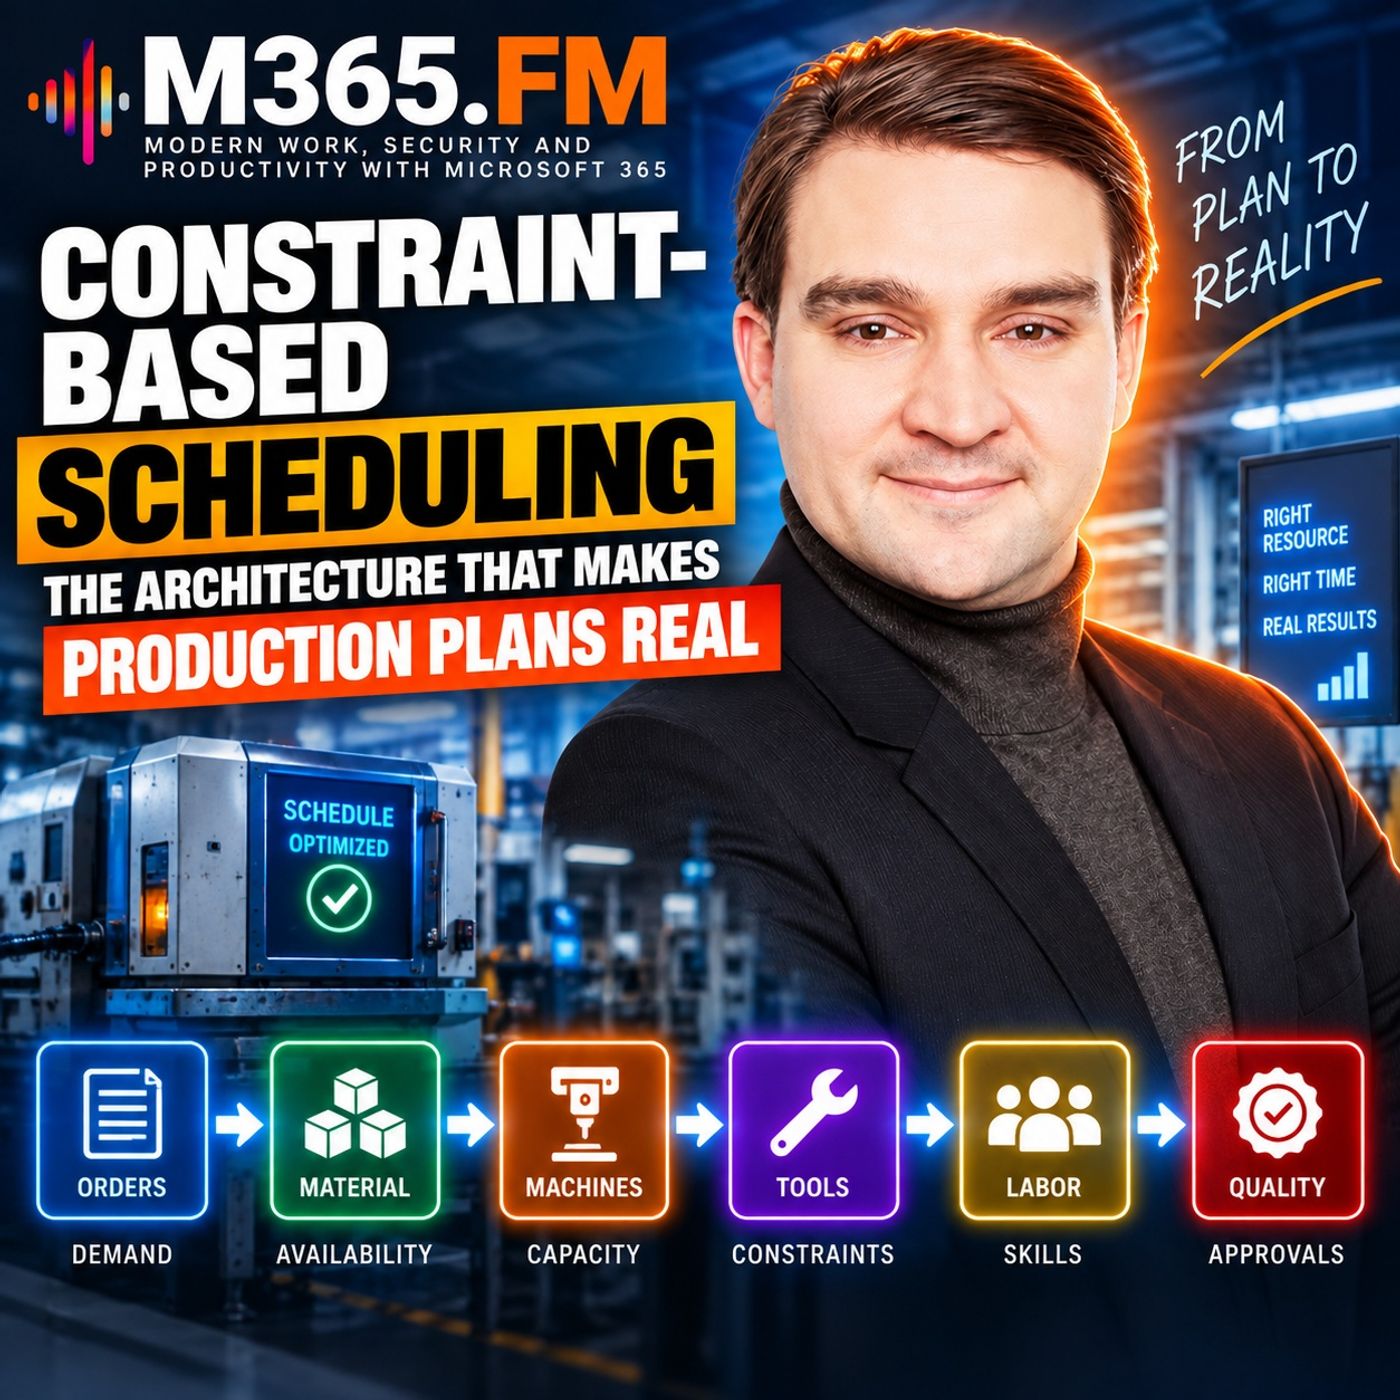
आपका ERP कहता है कि ग्राहक का ऑर्डर शुक्रवार को भेजा जाएगा। वर्क ऑर्डर रिलीज़ हो चुका है। रूटिंग सही दिखती है। क्षमता उपलब्ध लगती है। प्लानिंग रिपोर्ट में सब कुछ ठीक दिखता है। फिर सोमवार सुबह आती है। एक महत्वपूर्ण पाँच-अक्ष मशीनिंग सेंटर बंद हो जाता है। एक ऑर्डर पहले से उत्पादन में है। दूसरा सामग्री की प्रतीक्षा में है। तीसरा सिद्धांततः किसी दूसरी मशीन पर जा सकता है, लेकिन केवल तभी जब साझा फिक्सचर उपलब्ध हो, सही प्रोग्राम स्वीकृत हो, और उस शिफ्ट में एक योग्य ऑपरेटर काम कर रहा हो। ERP योजना अब भी शुक्रवार दिखाती है। लेकिन ERP में एक तारीख होने का अर्थ यह नहीं कि फैक्ट्री उसे भौतिक रूप से पूरा कर सकती है। इस एपिसोड में हम कॉन्स्ट्रेंट-आधारित उत्पादन शेड्यूलिंग का अध्ययन करते हैं, और उस अंतर को समझते हैं जो उत्पादन योजना में है, जो बताती है कि व्यवसाय क्या चाहता है, और एक परिमित (finite) उत्पादन शेड्यूल में है, जो दर्शाता है कि फैक्ट्री वास्तव में क्या निष्पादित कर सकती है। एक काल्पनिक प्रिसिजन-मशीनिंग प्लांट का उदाहरण लेकर, हम उत्पादन माँग को ERP से लेकर रूटिंग, मशीनों, टूलिंग, फिक्सचर, श्रम, सामग्री, गुणवत्ता, MES, रखरखाव और शॉप-फ्लोर घटनाओं तक ट्रेस करते हैं, और देखते हैं कि एक शेड्यूलिंग इंजन इन बाधाओं को मिलाकर एक प्राप्त करने योग्य उत्पादन शेड्यूल कैसे बना सकता है।
जब उत्पादन योजना भौतिक फैक्ट्री से मिलती है
उत्पादन योजना अक्सर माँग से शुरू होती है। ग्राहकों को उत्पाद चाहिए। ऑर्डर में मात्रा होती है। ऑर्डर की नियत तिथियाँ होती हैं। ERP इस माँग को वर्क ऑर्डर, सामग्री आवश्यकताओं, रूटिंग और मोटे क्षमता आवश्यकताओं में बदलता है। यह आवश्यक है। परंतु यह उस प्रश्न का उत्तर नहीं है जिसका उत्तर उत्पादन को हर दिन चाहिए: हम वास्तव में अगला क्या चला सकते हैं? एक उत्पादन योजना मशीनिंग वर्क सेंटर में आठ घंटे आरक्षित कर सकती है। भौतिक फैक्ट्री को जानना होगा कि वे आठ घंटे कौन सी मशीन देगी। क्या वह मशीन उपलब्ध है? क्या वह ठीक यही पार्ट रिविज़न बना सकती है? क्या उसके पास सही टूलिंग है? क्या फिक्सचर उपलब्ध है? क्या सामग्री जारी हो चुकी है? क्या नियोजित सेटअप के दौरान आवश्यक ऑपरेटर योग्यता उपलब्ध है? क्या ऑर्डर अगले उत्पादन चरण तक पहुँचने के लिए पर्याप्त पहले पूरा होगा? कॉन्स्ट्रेंट-आधारित शेड्यूलिंग उस माँग को, जिसे व्यवसाय पूरा करना चाहता है, उन परिस्थितियों के विरुद्ध परखती है जो वास्तव में मौजूद हैं।
उत्पादन योजना बनाम उत्पादन शेड्यूल
उत्पादन योजना और उत्पादन शेड्यूलिंग निकट से जुड़े हैं, परंतु वे अलग-अलग प्रश्नों का उत्तर देते हैं। उत्पादन योजना माँग, तिथियों, मात्राओं, सामग्रियों और मोटे क्षमता आवश्यकताओं पर केंद्रित होती है। उत्पादन शेड्यूल और गहराई में जाता है। वह किसी ऑपरेशन को एक वास्तविक संसाधन, एक वास्तविक समय और एक वास्तविक क्रम में असाइन करता है। यह अंतर तब विशेष रूप से महत्वपूर्ण हो जाता है जब प्लानिंग सिस्टम अनंत क्षमता (infinite capacity) का उपयोग करते हैं। एक अनंत-क्षमता योजना किसी समय अवधि में उतना काम रख सकती है जितना भौतिक फैक्ट्री निष्पादित नहीं कर सकती। दो अत्यावश्यक ऑर्डर एक ही समय पर एक ही मशीन की माँग करते हुए दिख सकते हैं। कागज़ पर दोनों अत्यावश्यक रहते हैं। फैक्ट्री फ्लोर पर एक स्पिंडल एक समय में केवल एक ऑपरेशन चला सकता है। परिमित क्षमता शेड्यूलिंग इस टकराव को सामने लाती है। यह संसाधन कैलेंडर, रखरखाव, सेटअप समय, फिक्सचर, टूलिंग और अन्य सीमाओं को ध्यान में रखती है, बजाय इसके कि यह मान ले कि वर्क सेंटर किसी भी माँग को समा सकता है।
परिमित क्षमता कोई नई क्षमता नहीं बनाती
यह एक महत्वपूर्ण अंतर है। परिमित क्षमता शेड्यूलिंग जादू से एक और मशीन नहीं बना देती। यह सामग्री को समय से पहले नहीं पहुँचाती। यह किसी और ऑपरेटर को योग्य नहीं बनाती। यह उपकरण की मरम्मत नहीं करती। इसके बजाय, यह टकरावों को पहले ही उजागर करती है, इससे पहले कि उत्पादन उन्हें देरी, त्वरित व्यवस्था, ओवरटाइम और ग्राहक-स्तरीय शिकायतों के रूप में खोजे। मान लीजिए दो ग्राहक ऑर्डर एक ही पाँच-अक्ष मशीन की माँग करते हैं। दोनों अत्यावश्यक हैं। दोनों की नियत तिथियाँ कड़ी हैं। एक अनंत योजना दोनों को एक ही क्षमता-बकेट में रख सकती है। एक परिमित शेड्यूल को निर्णय लेना होगा। एक पहले जाएगा, दूसरा बाद में। या एक किसी स्वीकृत विकल्प पर चला जाएगा। या एक देर से पूरा होगा। इससे उत्पादन शेड्यूल ERP योजना से भी बुरा दिख सकता है। परंतु शेड्यूल ने समस्या नहीं बनाई। भौतिक बाधा पहले से मौजूद थी। शेड्यूल ने बस उसे दिखाई दे बनाया।
उत्पादन बाधा (constraint) क्या है?
बाधा वह स्थिति है जिसका सम्मान तब करना आवश्यक है जब उत्पादन कार्य को समय में रखा जाता है। कुछ बाधाएँ कठोर होती हैं। उन्हें केवल इसलिए नज़रअंदाज़ नहीं किया जा सकता कि कोई ऑर्डर अत्यावश्यक है। कोई मशीन तब तक कोई ऑपरेशन नहीं कर सकती जब तक उसमें आवश्यक क्षमता न हो। कोई फिक्सचर एक साथ दो मशीनों पर नहीं लग सकता। गुणवत्ता होल्ड पर रखी सामग्री का उपभोग नहीं किया जा सकता। बिना आवश्यक प्रमाणन वाला ऑपरेटर नियंत्रित सेटअप नहीं कर सकता। रखरखाव विंडो उपयोगी मशीन क्षमता को हटा देती है। कोई ऑपरेशन तब तक शुरू नहीं हो सकता जब तक पिछला आवश्यक ऑपरेशन आवश्यक आउटपुट न दे दे। अन्य बाधाएँ लचीली (soft) होती हैं। वे प्राथमिकताएँ या व्यावसायिक लक्ष्य दर्शाती हैं। आप कम सेटअप चाह सकते हैं। आप ओवरटाइम न्यूनतम करना चाह सकते हैं। आप Work in Progress घटाना चाह सकते हैं। आप अनुबंधीय ग्राहक तिथियों को प्राथमिकता दे सकते हैं। आप किसी बॉटलनेक को लगातार उत्पादक रखना चाह सकते हैं। इसलिए एक उपयोगी शेड्यूलिंग सिद्धांत है: पहले व्यावहारिकता (feasibility), फिर अनुकूलन (optimization)। पहले यह तय करें कि उत्पादन भौतिक और परिचालन रूप से क्या निष्पादित कर सकता है। फिर यह तय करें कि कौन सा व्यावहारिक विकल्प व्यावसायिक लक्ष्यों का सबसे अच्छा समर्थन करता है।
नियत तिथि प्राथमिकता के समान नहीं है
उत्पादन शेड्यूलिंग विशेष रूप से दिलचस्प तब हो जाती है जब कई ऑर्डर एक ही संसाधनों के लिए होड़ करते हैं। नियत तिथि बताती है कि कोई चीज़ कब पूरी होनी चाहिए। वह स्वतः यह नहीं बताती कि सर्वोत्तम क्रम क्या है। एक अत्यावश्यक ऑर्डर को लंबे सेटअप की आवश्यकता हो सकती है। दूसरे ऑर्डर की सामग्री पहले से स्टेज हो चुकी हो और वह मशीन के वर्तमान सेटअप का उपयोग कर सकता हो। तीसरे ऑर्डर को तुरंत पूरा होना पड़ सकता है क्योंकि उसे किसी बैच प्रक्रिया की कट-ऑफ से पहले पहुँचना है। केवल नियत तिथि के आधार पर उत्पादन कतार को छाँटना इन संबंधों को अनदेखा करता है। कॉन्स्ट्रेंट-आधारित शेड्यूलिंग पूरे उत्पादन संदर्भ का मूल्यांकन करती है। इससे प्राथमिकताएँ स्पष्ट हो जाती हैं, न कि वे इस पर निर्भर रहें कि प्लानर को सबसे पहले कौन फ़ोन करता है।
रूटिंग और ऑपरेशन निर्भरताएँ
उत्पादन ऑर्डर कार्य का एक ही ब्लॉक नहीं होता। वह ऑपरेशनों से होकर गुज़रता है। इस एपिसोड में जिस उदाहरण की पड़ताल की गई है, उसमें एक मशीन्ड हाउसिंग को पाँच-अक्ष मिलिंग, उसके बाद हीट ट्रीटमेंट, निरीक्षण और असेंबली चाहिए। ये ऑपरेशन एक-दूसरे पर निर्भर हैं। यदि मिलिंग देर से पूरी होती है, तो समस्या आवश्यक रूप से मशीनिंग तक सीमित नहीं रहती। ऑर्डर अगले हीट-ट्रीटमेंट बैच से चूक सकता है। उससे निरीक्षण खिसक सकता है। निरीक्षण असेंबली को खिसका सकता है। असेंबली अंतिम डिलीवरी तिथि को आगे बढ़ा सकती है। इसलिए कॉन्स्ट्रेंट-आधारित शेड्यूलिंग को ऑपरेशन निर्भरताओं को समझना होगा, केवल व्यक्तिगत मशीन उपयोग को नहीं। शेड्यूल को उत्पादन के प्रवाह का मॉडल बनाना होगा।
सामग्री की उपलब्धता केवल इन्वेंटरी से अधिक है
एक प्लानिंग सिस्टम दिखा सकता है कि सामग्री मौजूद है। परंतु क्या उत्पादन वास्तव में उसका उपभोग कर सकता है? ये अलग-अलग प्रश्न हैं। सामग्री भौतिक रूप से फैक्ट्री के भीतर हो सकती है, फिर भी वह इनकमिंग निरीक्षण की प्रतीक्षा कर रही हो। वह किसी दूसरे उत्पादन ऑर्डर को आवंटित हो सकती है। वह क्वारंटीन में हो सकती है। उसे ग्राहक-विशिष्ट प्रमाणपत्र चाहिए हो सकता है। वह सही मटीरियल ग्रेड हो सकती है, परंतु गलत स्वीकृत लॉट। इसलिए एक उपयोगी शेड्यूलिंग प्रश्न केवल यह नहीं है: "क्या हमारे पास सामग्री है?" बल्कि यह है: "क्या यह ऑपरेशन इस स्वीकृत सामग्री का उपभोग नियोजित समय पर कर सकता है?" यदि उत्तर नहीं है, तो ऑपरेशन तैयार नहीं है, भले ही मशीन उपलब्ध हो। एपिसोड दिखाता है कि कैसे सामग्री और गुणवत्ता गेट सरल इन्वेंटरी गुण न रहकर समय-आधारित उत्पादन बाधाएँ बन जाते हैं।
मशीन क्षमता बनाम मशीन उपलब्धता
किसी दूसरी मशीन में खाली क्षमता हो सकती है। इसका अर्थ यह नहीं कि वह स्वतः एक विकल्प बन जाती है। संसाधन में ऑपरेशन करने की क्षमता होनी चाहिए। उसके पास सही कार्य-परिधि (working envelope) होनी चाहिए। सहनशीलता (tolerance) क्षमता मायने रख सकती है। किसी विशिष्ट कंट्रोलर या स्वीकृत प्रोग्राम की आवश्यकता हो सकती है। ग्राहक की स्वीकृति किसी ऑपरेशन को कुछ विशेष मशीनों तक सीमित कर सकती है। एक ही ERP वर्क सेंटर से संबंधित अलग-अलग मशीनें
Apple Podcasts · Spotify · YouTube · Deezer
Constraint-Based Scheduling: The Architecture That Makes Production Plans Real (English)