 PT
 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 हिन्दी
 日本語
 한국어
2026-10-06
Conectividade Não é Integração — Por que sua Fábrica Conectada Ainda Não Consegue Responder às Perguntas Certas
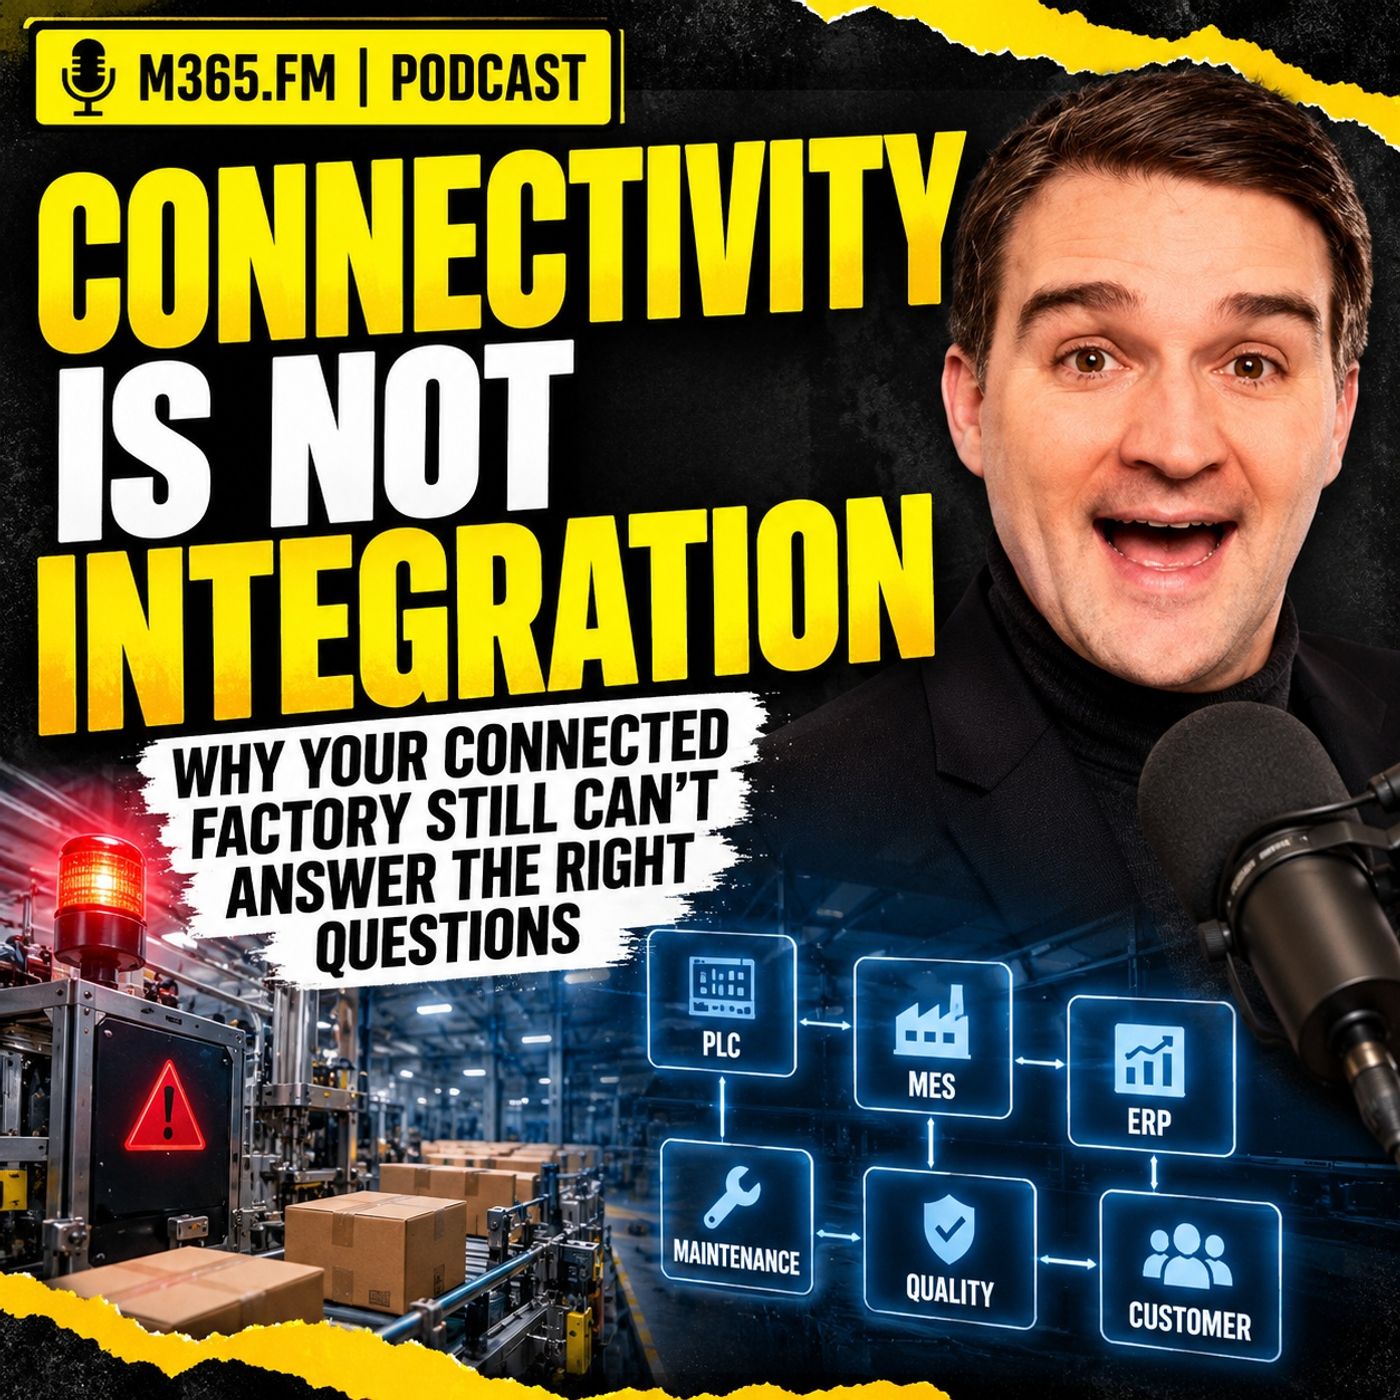
Uma fábrica conectada pode transmitir sinais de máquinas em milissegundos e, ainda assim, não conseguir responder às perguntas operacionais que realmente importam. Uma máquina de embalagem para, o PLC registra a falha, o OPC UA expõe o evento, o MQTT distribui a informação e o painel é atualizado imediatamente. A manutenção recebe um alerta e tudo parece conectado. Então o planejador pergunta qual pedido de cliente está agora em risco, e de repente a resposta exige dados do MES, registros do ERP, histórico de manutenção, status de qualidade, quantidades de produção, compromissos de entrega e, frequentemente, uma planilha. É essa lacuna que está no foco deste episódio: a conectividade move sinais, enquanto a integração conecta significado, restrições, responsabilidades, tempo e consequências.
A CONECTIVIDADE MOVE SINAIS — A INTEGRAÇÃO CONECTA SIGNIFICADO
OPC UA, MQTT, gateways de borda, brokers e plataformas modernas de conectividade industrial resolvem problemas importantes. Eles tornam os dados das máquinas acessíveis, padronizam o transporte, reduzem conexões ponto a ponto e permitem que eventos circulem entre máquinas, aplicações e serviços em nuvem. Mas transportar um alarme não explica sua consequência de negócio.
Um código de falha pode chegar perfeitamente, manter o carimbo de tempo correto e alcançar todos os assinantes em segundos. Ainda assim, isso não informa ao planejador se a máquina parada afeta um pedido urgente, se já existe estoque aprovado disponível, se a produção atual está em bloqueio de qualidade ou se outro recurso pode assumir a operação. Para responder a essas perguntas, a arquitetura precisa de relações entre a máquina, a operação ativa, a ordem de trabalho, o produto, o status do material, o estado de qualidade, as informações de manutenção e a demanda do cliente.
UM ALARME, VÁRIOS SISTEMAS, NENHUMA RESPOSTA COMPLETA
O episódio acompanha um alarme de uma máquina de embalagem pelos sistemas que normalmente guardam partes diferentes da história da produção. O PLC sabe o que aconteceu na máquina. O MES entende qual operação e qual ordem de trabalho estão ativas. O ERP conhece a demanda, as datas de entrega, o estoque e os compromissos com clientes. A manutenção conhece o histórico de serviços e os trabalhos pendentes. A qualidade decide se a produção gerada pode realmente ser liberada.
Cada sistema pode estar correto, enquanto a fábrica como um todo ainda não consegue responder à pergunta operacional. É aqui que as pessoas se tornam a camada de integração: alguém consulta o MES, outra pessoa abre o ERP, a manutenção pesquisa o histórico de serviços, a qualidade verifica o status de liberação e, por fim, alguém reúne as informações manualmente. Essa abordagem funciona até que as decisões precisem ser tomadas rapidamente, os sistemas mudem ou a pessoa que entende todos os mapeamentos ocultos esteja indisponível.
NAMESPACE UNIFICADO: UMA MELHOR AUTOESTRADA, NÃO O MAPA DA FÁBRICA
Um Namespace Unificado pode melhorar significativamente essa situação, substituindo muitas conexões diretas entre sistemas por um ambiente compartilhado de publicação e assinatura. Máquinas e aplicações publicam as informações uma única vez, os consumidores assinam o que precisam, e novos sistemas podem entrar sem uma nova conexão personalizada com os equipamentos.
Isso reduz a infraestrutura de conexão, mas não cria contexto automaticamente. Uma estrutura de tópicos MQTT pode indicar de onde veio a informação, mas não consegue determinar qual ordem de produção estava ativa, qual material estava envolvido, qual estado de qualidade se aplicava ou qual entrega ao cliente depende daquela ordem. Publicar eventos de MES, ERP, qualidade e máquinas no mesmo broker não cria automaticamente as relações entre eles. Essas relações ainda precisam ser modeladas e governadas.
A ARMADILHA DA NOMENCLATURA DE TAGS
Boas convenções de nomenclatura ajudam as pessoas a descobrir dados, mas nomes não são identidades. Um sistema pode chamar uma máquina de Packer7, a manutenção pode usar PK07, o ERP pode usar um código de recurso produtivo e uma plataforma em nuvem pode conhecer o mesmo equipamento por meio de uma identidade de dispositivo. Todos esses registros podem se referir ao mesmo ativo físico.
Sem uma identidade governada, as organizações gradualmente criam tabelas de mapeamento, scripts personalizados, traduções específicas para cada relatório e premissas não documentadas. Depois, a máquina é movida, reconstruída, renomeada ou recebe um novo controlador, e os dados continuam fluindo enquanto as relações silenciosamente se tornam incorretas. Nomes amigáveis são úteis para as pessoas, mas é a identidade estável que mantém os sistemas conectados ao longo do tempo.
ERP E MES TÊM FUNÇÕES DIFERENTES
ERP e MES são relacionados, mas não devem ser tratados como o mesmo sistema. O ERP trabalha no nível de negócio e planejamento, com demanda, oferta, estoque, compromissos com clientes, ordens de produção e consequências financeiras. O MES atua mais próximo da execução, com operações, recursos produtivos, operadores, paradas, quantidades, consumo de materiais e o andamento real do trabalho no chão de fábrica.
A arquitetura se torna mais confiável quando essas responsabilidades permanecem claras e os sistemas são deliberadamente conectados, em vez de forçar uma única plataforma a assumir tudo. Uma máquina pode informar que a produção foi concluída enquanto a qualidade ainda mantém a produção bloqueada. O MES pode mostrar uma operação como finalizada enquanto o ERP ainda não registrou a entrada do produto acabado. Esses estados podem ser todos válidos, porque descrevem momentos diferentes do mesmo processo produtivo.
OS DADOS SÃO O SINAL — O CONTEXTO É A FÁBRICA AO REDOR
Um valor de temperatura é um dado. O contexto explica qual sensor o produziu, a qual máquina esse sensor pertence, qual produto estava em execução, qual receita se aplicava, qual unidade foi usada, se o sensor estava calibrado e qual faixa operacional era aceitável para aquela produção.
O mesmo vale para um evento de máquina parada. O sinal informa que algo parou. O contexto informa qual operação foi afetada, qual ordem estava em execução, qual material estava sendo usado, se a produção gerada está realmente disponível, se outro recurso poderia assumir e qual compromisso com o cliente pode estar agora em risco.
O contexto industrial útil normalmente inclui:
• Contexto de ativo — o que é a coisa física e onde ela está
• Contexto de processo — o que o recurso realmente consegue fazer
• Contexto de ordem — qual trabalho está sendo executado no momento
• Contexto de material — quais lotes e componentes estão envolvidos
• Contexto de qualidade — se a produção está liberada, restrita ou bloqueada
• Contexto temporal — quais relações eram válidas quando o evento aconteceu
Quando essas relações existem, o mesmo evento de máquina se torna muito mais útil para o planejamento e a tomada de decisões.
ESQUEMA, ONTOLOGIA E GRAFO SÃO COISAS DIFERENTES
Um esquema define a estrutura de um registro. Ele pode exigir campos como ID do ativo, carimbo de tempo do evento, código de falha, ID da ordem de trabalho ou unidade de engenharia. Uma ontologia define o significado compartilhado dos conceitos e relações usados em toda a fábrica. Um grafo oferece uma forma prática de armazenar e consultar essas entidades conectadas.
Por exemplo, uma máquina pode pertencer a uma linha de produção, um sensor pode medir um componente, uma operação pode pertencer a uma ordem de trabalho, um lote de material pode ser consumido durante essa operação, e a produção acabada pode ter um status de qualidade. Um grafo torna essas conexões fáceis de percorrer, mas simplesmente escolher um banco de dados de grafos não cria relações significativas. A qualidade vem do modelo, da responsabilidade, do tempo, da identidade e da governança em torno desses vínculos.
DO ALARME DA MÁQUINA A UMA RESPOSTA ÚTIL PARA A PRODUÇÃO
Se essas relações estiverem modeladas, o alarme da máquina de embalagem pode ser rastreado no contexto mais amplo da produção. O evento de falha identifica o ativo físico, o ativo se conecta ao recurso produtivo, o recurso se conecta à operação ativa, a operação se conecta à ordem de trabalho, e a ordem de trabalho se conecta ao produto, à quantidade, à demanda e aos compromissos de entrega.
As relações de material mostram o que foi consumido. As relações de qualidade mostram se a produção concluída é realmente utilizável. As relações de manutenção fornecem o histórico de serviços e o conhecimento
Apple Podcasts · Spotify · YouTube · Deezer
Connectivity Is Not Integration — Why Your Connected Factory Still Can't Answer the Right Questions (English)