 PT
 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 हिन्दी
 日本語
 한국어
2026-09-16
Por que o seu ERP não consegue criar uma programação de produção otimizada
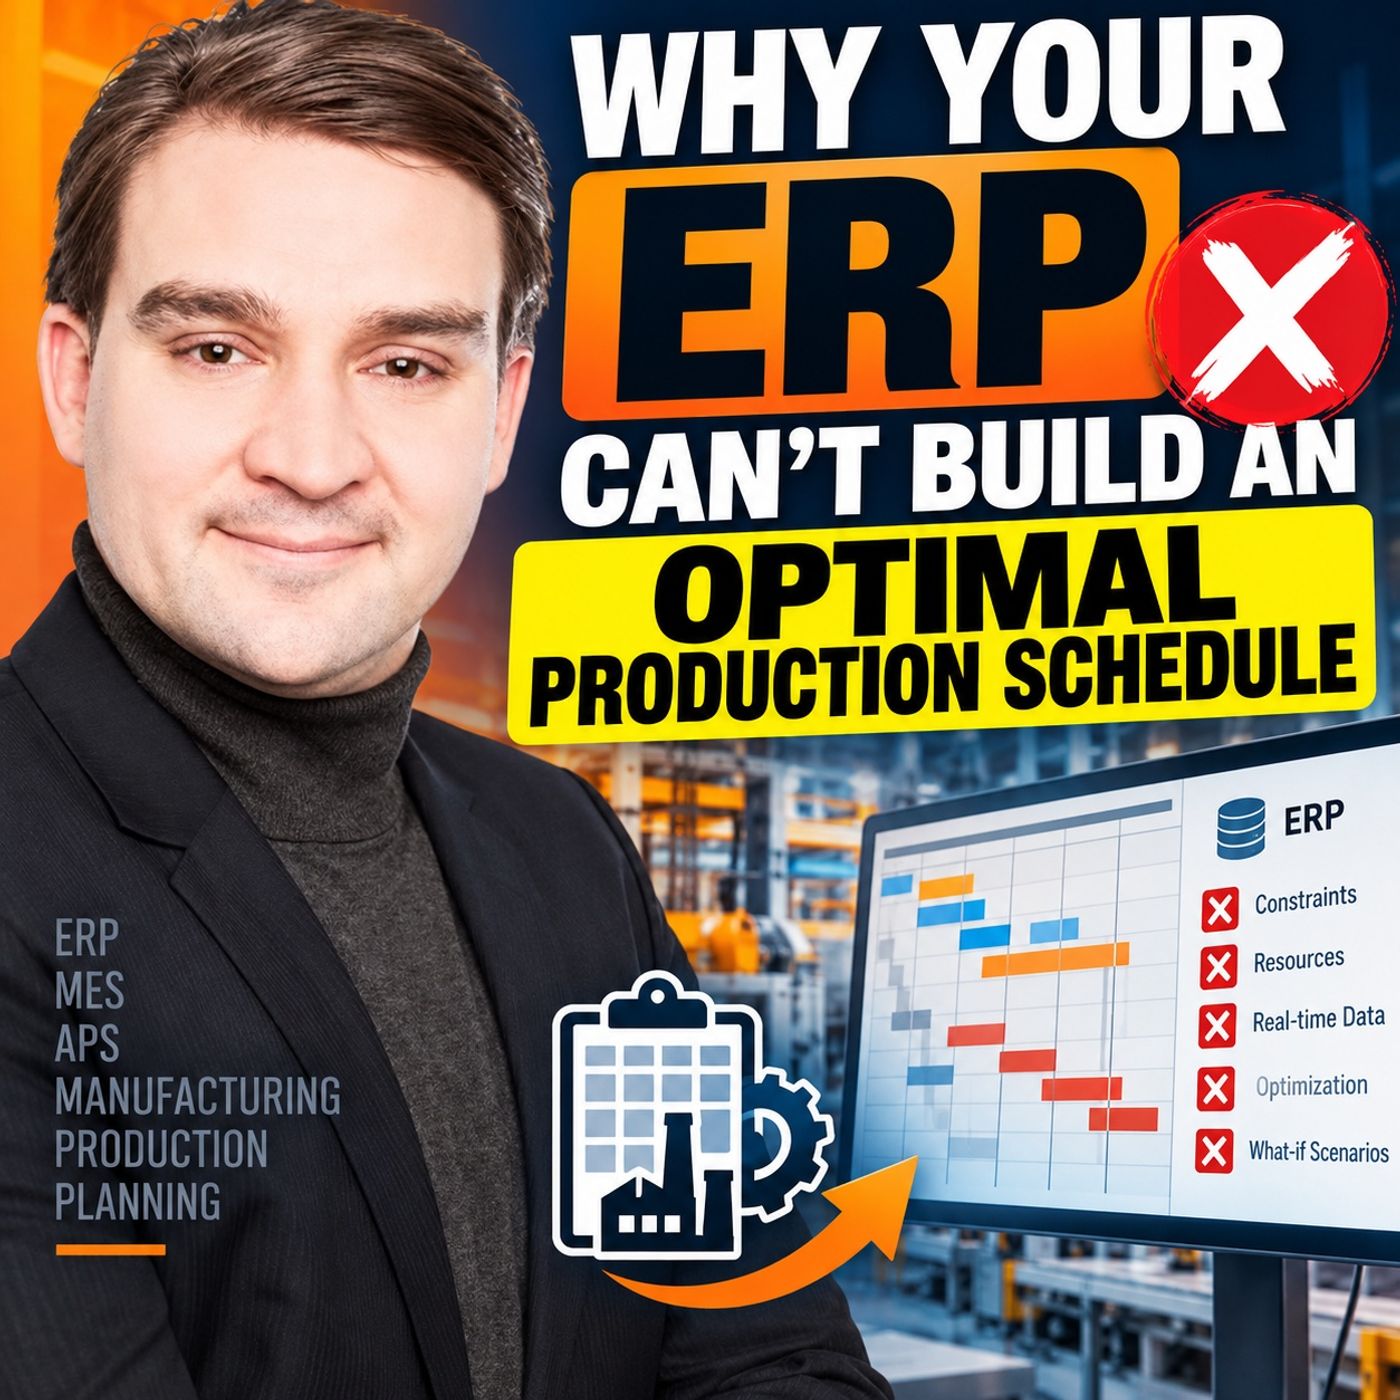
Seu ERP consegue calcular datas de produção, explodir a demanda pelo MRP, gerenciar roteiros, estoque, ordens de compra e ordens de produção. Mas isso não significa automaticamente que ele consiga criar um cronograma de produção que sua fábrica realmente possa executar. Neste episódio, detalhamos a diferença entre o planejamento no ERP e o sequenciamento de produção com capacidade finita, e explicamos por que um cronograma pode parecer perfeitamente razoável no ERP enquanto várias ordens disputam a mesma máquina ao mesmo tempo.
O PROBLEMA DA CAPACIDADE INFINITA
O planejamento tradicional em ERP pode alocar a demanda aos recursos sem reservar blocos finitos de tempo real de máquina. Essa premissa de "capacidade infinita" é útil para o planejamento de demanda e de materiais, mas se torna um problema quando as datas planejadas são tratadas como compromissos executáveis no chão de fábrica. Um relatório de capacidade pode mostrar que um centro de usinagem tem 40 horas de demanda para apenas 16 horas disponíveis. Ele identifica a sobrecarga, mas não decide quais ordens devem rodar primeiro, quais devem ser adiadas, nem como essas decisões afetam as operações a jusante.
CAPACIDADE É MUITO MAIS DO QUE HORAS DE MÁQUINA
A capacidade produtiva real depende de muito mais do que o calendário de um centro de trabalho. Máquinas têm paradas. Operadores têm qualificações e turnos. Dispositivos de fixação e ferramentas podem já estar ocupados. Inspeções de qualidade consomem recursos. A manutenção reduz a capacidade. E um turno de oito horas raramente oferece oito horas de tempo útil de produção. Um cronograma viável precisa, portanto, considerar a combinação de máquinas, pessoas, ferramentas, dispositivos de fixação, calendários, manutenção e regras de processo.
POR QUE A SEQUÊNCIA IMPORTA
A sequência de produção pode mudar drasticamente o resultado. Executar famílias de produtos semelhantes em conjunto pode exigir apenas uma grande preparação de máquina. Alternar entre famílias pode gerar trocas repetidas de ferramentas, limpezas, inspeções ou trocas de dispositivos. As mesmas ordens na mesma máquina podem, portanto, consumir quantidades muito diferentes de capacidade, dependendo da sequência.
O GARGALO DEFINE O RITMO
Quando muitas ordens dependem de um único recurso restritivo, manter todas as máquinas a montante ocupadas pode, na prática, piorar o desempenho. Mais trabalho entra no sistema, as filas crescem, o WIP aumenta e as prioridades ficam mais difíceis de enxergar. Um sequenciamento eficaz, em vez disso, protege a capacidade do gargalo e controla quando o trabalho é liberado para a produção.
MATERIAL DISPONÍVEL NÃO SIGNIFICA PRONTO PARA PRODUZIR
O MRP pode indicar que o material existe, mas esse material pode estar em bloqueio de qualidade, reservado para outra ordem, aguardando inspeção ou incompatível com um requisito específico do lote. O sequenciamento com capacidade finita precisa combinar a prontidão dos materiais com a disponibilidade dos recursos. Um componente que chega na quarta-feira só ajuda se a máquina necessária também tiver um horário de produção disponível quando o material se tornar utilizável.
OS ROTEIROS NÃO RESERVAM CAPACIDADE
Um roteiro indica o que vem antes de quê. Ele pode definir corte → usinagem → inspeção → montagem. Mas um roteiro não reserva necessariamente o tempo real de recurso necessário para executar essas operações. Várias ordens podem seguir roteiros perfeitamente válidos e, ainda assim, colidir na mesma máquina ou centro de trabalho.
POR QUE O EXCEL CONTINUA SENDO USADO
Essa lacuna explica por que os planejadores continuam usando planilhas, quadros brancos, anotações e listas locais de prioridades. Eles estão combinando informações do ERP, do MES, da manutenção, da qualidade, da produção e do conhecimento próprio do chão de fábrica para criar o cronograma que a fábrica realmente segue. O Excel muitas vezes não é o problema principal; ele é o paliativo para uma lógica de programação que existe fora do ERP.
O QUE O SEQUENCIAMENTO COM CAPACIDADE FINITA MUDA
O sequenciamento com capacidade finita trata o tempo de produção como algo que precisa ser efetivamente reservado. Se uma operação exige quatro horas em um centro de usinagem, essas quatro horas ocupam um horário real. Outra tarefa não pode usar o mesmo recurso durante esse período. A mesma lógica pode incluir operadores, ferramentas, dispositivos de fixação e outros recursos necessários. Quando não há um horário válido disponível, o sistema precisa expor o conflito em vez de escondê-lo atrás de outra data planejada.
DO SEQUENCIAMENTO FINITO À OTIMIZAÇÃO
Uma vez que existam vários cronogramas viáveis, a otimização baseada em restrições pode compará-los. A fábrica deve minimizar pedidos atrasados? Reduzir o tempo de preparação? Proteger a produtividade do gargalo? Evitar horas extras? Reduzir o WIP? Manter estável o cronograma de curto prazo? Raramente existe um cronograma de produção universalmente "ótimo". O melhor cronograma depende das restrições que a fábrica não pode violar e dos objetivos de negócio que ela escolhe priorizar.
ERP VS. MES VS. APS
O ERP continua essencial para demanda, pedidos, estoque, compras, listas de materiais e planejamento transacional. O MES fornece a verdade da execução a partir do chão de fábrica. O APS acrescenta a camada de decisão: combina demanda, materiais, roteiros, disponibilidade de recursos, restrições e o status atual da produção para criar um cronograma finito e consciente das restrições, além de testar cenários alternativos.
NESTE EPISÓDIO
Você vai entender por que os cronogramas do ERP ficam sobrecarregados, o que realmente significa capacidade infinita, por que gargalos e preparações dependentes da sequência importam, em que a disponibilidade de material difere da prontidão para produzir, por que os planejadores recorrem ao Excel, e como o sequenciamento finito e a otimização baseada em restrições transformam datas de produção em um plano executável. A ideia central é simples: o ERP diz o que precisa acontecer. Um cronograma de produção precisa provar quando e onde isso pode realmente acontecer.
Torne-se apoiador deste podcast: https://www.spreaker.com/podcast/m365-fm-a-microsoft-mvp-podcast-by-mirko-peters--6704921/support.
Apple Podcasts · Spotify · YouTube · Deezer
Why Your ERP Can't Build an Optimal Production Schedule (English)