 ES
 English
 Deutsch
 Français
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 हिन्दी
 日本語
 한국어
2026-10-11
Qué pasa cuando Ventas promete un pedido urgente
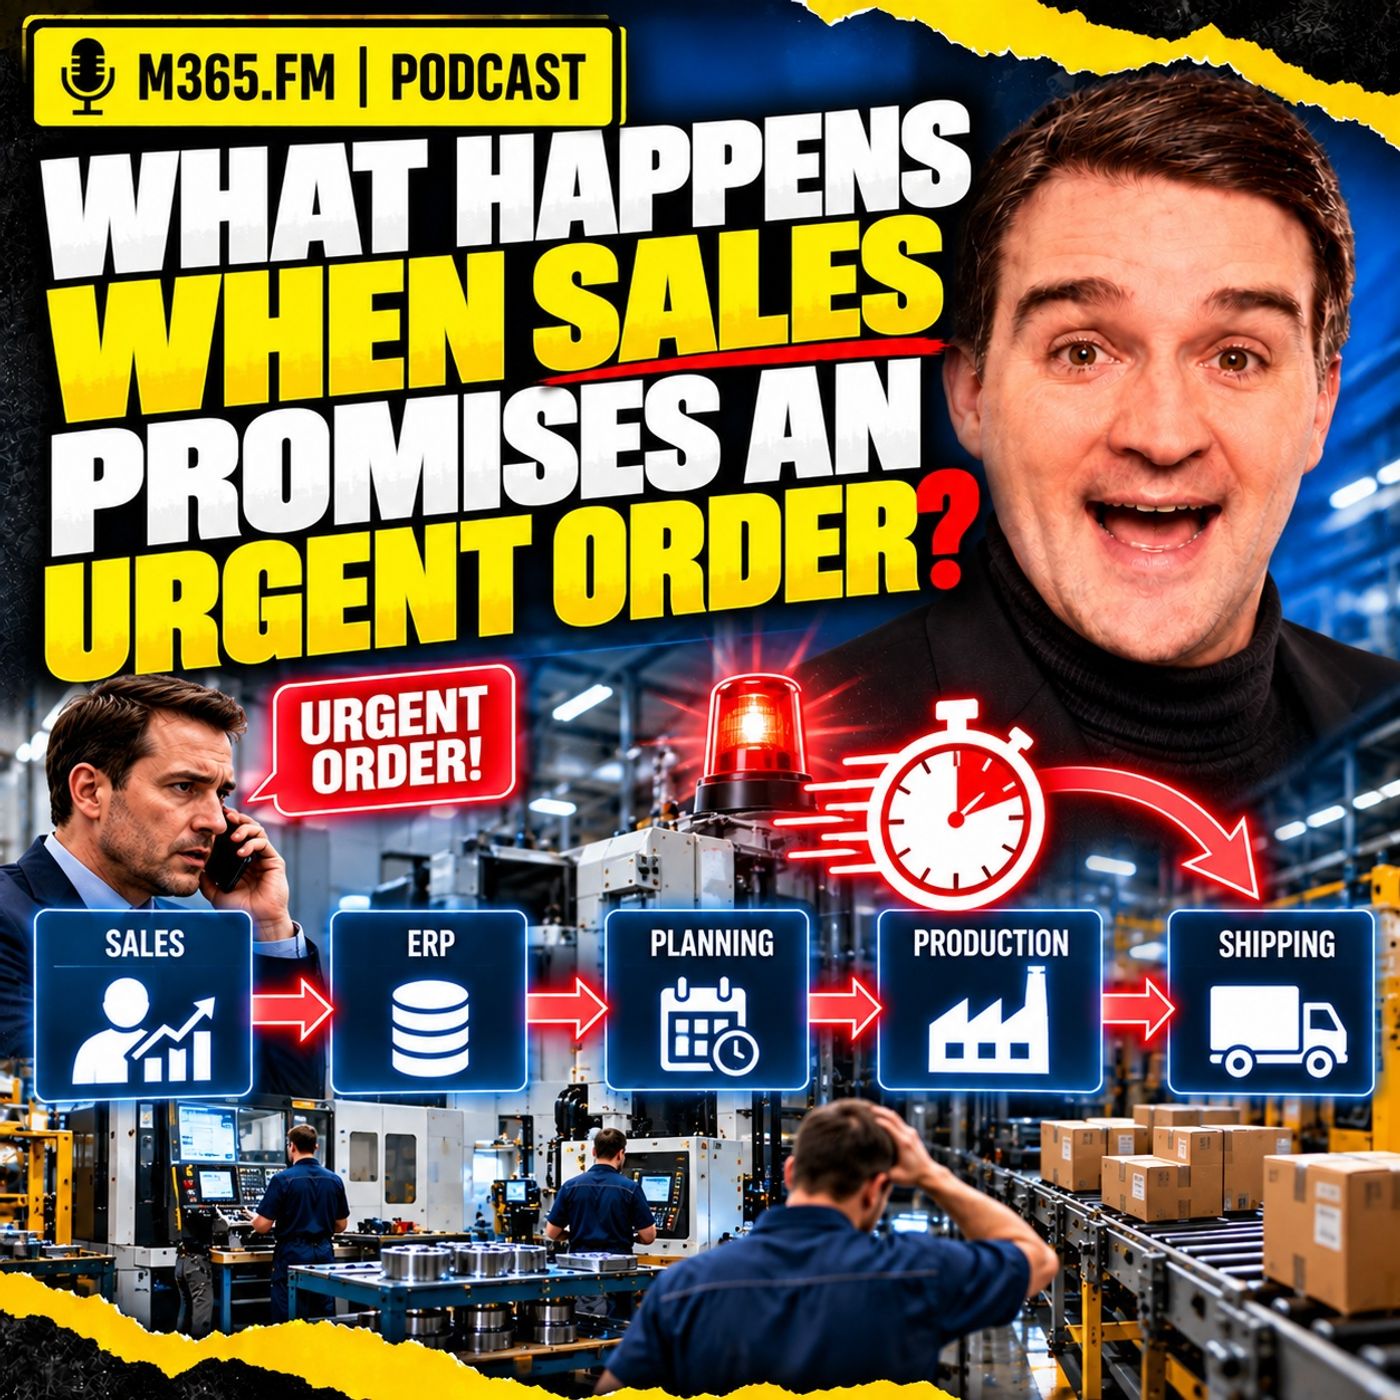
Una solicitud urgente de un cliente suena sencilla: ventas promete una fecha de entrega rápida, marca el pedido como prioritario y pide a producción que lo incluya. Pero el nuevo pedido no entra en una fábrica vacía. Entra en un programa ya lleno de reservas de máquinas, asignaciones de material, planes de preparación, personal cualificado, capacidad de inspección, ventanas de mantenimiento y promesas hechas a otros clientes. La pregunta real no es simplemente si el pedido urgente puede producirse, sino qué compromiso existente absorbe la alteración cuando se adelanta.
UNA PROMESA NO ES UN PLAN DE PRODUCCIÓN
Una promesa comercial indica al cliente lo que la empresa pretende entregar. Una fecha de producción viable demuestra que existe realmente un camino a través del material, el mecanizado, el montaje, la inspección, el embalaje y el envío dentro del tiempo disponible.
ERP puede almacenar fechas solicitadas, fechas prometidas, órdenes de producción, materiales e información de rutas, pero un indicador de prioridad no crea capacidad. Una máquina CNC sigue teniendo horas limitadas, la inspección sigue necesitando personal y equipos cualificados, y el envío sigue sujeto a los plazos de corte de los transportistas. La urgencia cambia la prioridad; no elimina las restricciones físicas.
LA CAPACIDAD FINITA EXPONE EL VERDADERO COMPROMISO
La planificación de capacidad infinita puede asignar varios pedidos a un mismo recurso y dejar que producción resuelva el conflicto más tarde. La programación de capacidad finita obliga a que ese conflicto salga a la luz.
Si el pedido urgente recibe la mañana del martes en una máquina CNC, otra operación pierde esa misma mañana. Ese pedido desplazado puede entonces perder sus ventanas de montaje, inspección o embalaje y perder mucho más tiempo del que el pedido urgente consumió realmente.
Por tanto, el primer movimiento de programación desencadena una reacción en cadena a lo largo del resto de la ruta.
EL MATERIAL NO OBEDECE A LOS INDICADORES DE PRIORIDAD
Que un inventario aparezca como disponible no siempre significa que pueda usarse para el pedido urgente. El material puede estar ya asignado a otro pedido de cliente, seguir pendiente de liberación de calidad, requerir un lote o proveedor específico, o tener restricciones de trazabilidad o vida útil.
Reasignar material puede salvar al cliente urgente y, al mismo tiempo, crear discretamente una escasez en otra parte. La fábrica no ha eliminado la restricción; la ha trasladado.
Lo mismo ocurre con utillajes, calibres, embalajes especiales, equipos de prueba y otros recursos físicos de los que pueden depender varios pedidos.
LA CAPACIDAD DE LA MÁQUINA NO ES CAPACIDAD UTILIZABLE
Una máquina puede tener un hueco libre en el calendario y, aun así, no estar disponible para el trabajo. Puede que el preparador no esté en turno, que un operario no tenga la certificación necesaria, que el utillaje esté instalado en otro lugar o que el programa CNC no esté liberado para la revisión actual del producto.
La capacidad real existe solo cuando coinciden la máquina, las personas, las herramientas, el material, las aprobaciones de proceso y la ventana temporal.
Por eso una máquina alternativa no es automáticamente una ruta de producción alternativa. Una ruta alternativa probada necesita utillajes, programas y controles de calidad aprobados, tiempos de ciclo realistas y personas que puedan realmente ejecutar el trabajo.
EL CUELLO DE BOTELLA SE DESPLAZA
Un pedido urgente puede parecer al principio un problema de mecanizado. Una vez que el mecanizado encuentra una solución, la presión puede pasar de inmediato al montaje, la inspección, las pruebas, el embalaje o incluso a una sola persona responsable de una aprobación.
Un cuello de botella no está permanentemente asociado a una máquina. Es cualquier restricción que, en cada momento, limita el flujo del trabajo hacia el envío.
Por eso una alta utilización de los equipos no garantiza automáticamente un buen cumplimiento de las entregas. Una planta puede tener máquinas eficientes y aun así enviar con retraso porque el trabajo equivocado espera en la restricción equivocada en el momento equivocado.
LOS EFECTOS DE SEGUNDO ORDEN SON DONDE SE EXTIENDE EL DAÑO
El efecto visible de un pedido urgente es fácil de ver: avanza.
El efecto menos visible es todo lo que retrocede.
Una operación de mecanizado desplazada puede retrasar un componente de montaje. Ese componente que falta puede generar trabajo parcial, manipulación adicional, otra ventana de inspección y, finalmente, un envío perdido. Otro pedido puede perder un utillaje, una asignación de material, un banco de pruebas o una persona cualificada aunque nunca comparta la máquina original con el pedido urgente.
Las fábricas funcionan mediante dependencias, no mediante departamentos aislados.
Un pedido urgente modifica las relaciones entre producto, proceso y recursos en toda esa red.
LAS FECHAS DE ENTREGA HAY QUE RECALCULARLAS
Cuando el trabajo se mueve, las antiguas fechas de cliente no deberían simplemente mantenerse sin cambios en ERP.
Un pedido desplazado necesita un nuevo camino viable a través de cada operación restante. El mecanizado debe terminar antes de que pueda empezar el montaje, el montaje debe terminar antes de la inspección, y la inspección debe terminar con tiempo suficiente para el embalaje y el plazo de recogida del transportista.
Un pedido puede terminar técnicamente la producción en su fecha de vencimiento y aun así llegar tarde porque el camión ya salió.
Por ello, el servicio al cliente necesita una fecha de envío realista y las hipótesis que la sostienen, no una tranquilidad basada en una fecha que la situación de producción actual ya no respalda.
POR QUÉ EXCEL SE CONVIERTE EN LA SALA DE CONTROL DE EMERGENCIA
En muchas fábricas, el planificador extrae información de ERP, MES, supervisores de producción, compras, calidad, mantenimiento y actualizaciones de proveedores y la reúne en una hoja de cálculo, porque es la forma más rápida de reconstruir la situación completa.
Excel en sí no es el problema. Es flexible y práctico.
El problema aparece cuando la hoja de cálculo se convierte en el único lugar donde existe la decisión real de producción. Ventas ve una fecha en ERP, planificación ve otra fecha en un libro de cálculo y el taller sigue una secuencia cambiada durante el turno anterior.
El problema más profundo es la falta de un contexto compartido entre los sistemas.
EL CONTEXTO CONECTA LOS HECHOS
Un registro de máquina, una orden de trabajo, una cantidad de material, una plantilla de operarios y una fecha de vencimiento del cliente son hechos útiles. Se vuelven útiles para decisiones de pedidos urgentes cuando las relaciones entre ellos son explícitas.
El sistema necesita entender que:
• Esta operación pertenece a esta orden de trabajo
• Esta orden de trabajo respalda este compromiso con el cliente
• Esta operación puede ejecutarse en estos recursos aprobados
• Este material está asignado a esta orden de producción
• Esta herramienta o utillaje es necesario para este proceso
• Esta persona está cualificada para esta operación
• Esta inspección debe realizarse antes del envío
Un grafo de conocimiento o un modelo relacional similar puede ayudar a que esas dependencias sean visibles y trazables, en lugar de quedar atrapadas en hojas de cálculo y en la memoria de las personas.
DÓNDE ENCAJAN MICROSOFT FABRIC Y POWER BI
Microsoft Fabric puede proporcionar una base de datos compartida entre ERP, MES, mantenimiento, calidad, datos de máquinas e información de planificación. Puede ayudar a preparar, gobernar, historizar y conectar los datos utilizados para el análisis transversal.
Power BI puede mostrar la carga actual, los pedidos en riesgo, el estado de los materiales, la evolución de las colas y la exposición de entregas, para que ventas, planificación, producción y servicio al cliente trabajen con una visión más coherente.
Pero ni Fabric ni Power BI son automáticamente un motor de programación de capacidad finita.
Una capa de programación u optimización sigue necesitando probar calendarios de recursos, dependencias de rutas, preparaciones, disponibilidad de material, habilidades, ventanas de mantenimiento y otras restricciones antes de que una opción de producción pueda considerarse viable.
SIMULAR ANTES DE MOVER EL TRABAJO
En lugar de empujar inmediatamente un pedido urgente al frente, la simulación permite a la planificación probar primero las consecuencias.
Los escenarios posibles podrían incluir:
• Adelantar el pedido urgente delante del trabajo existente
• Añadir horas extra controladas
• Usar una ruta alternativa aprobada
• Dividir el envío
• Ofrecer una fecha de entrega posterior
• Rechazar la fecha solicitada cuando no exista ninguna opción segura y viable
Cada opción traslada el riesgo a algún lugar. La simulación hace visibles esas consecuencias antes de que se tomen decisiones.
Apple Podcasts · Spotify · YouTube · Deezer