 ES
 English
 Deutsch
 Français
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 हिन्दी
 日本語
 한국어
2026-09-15
¿Puede el Mapeo de la Cadena de Valor convertirse en un modelo de datos en vivo?
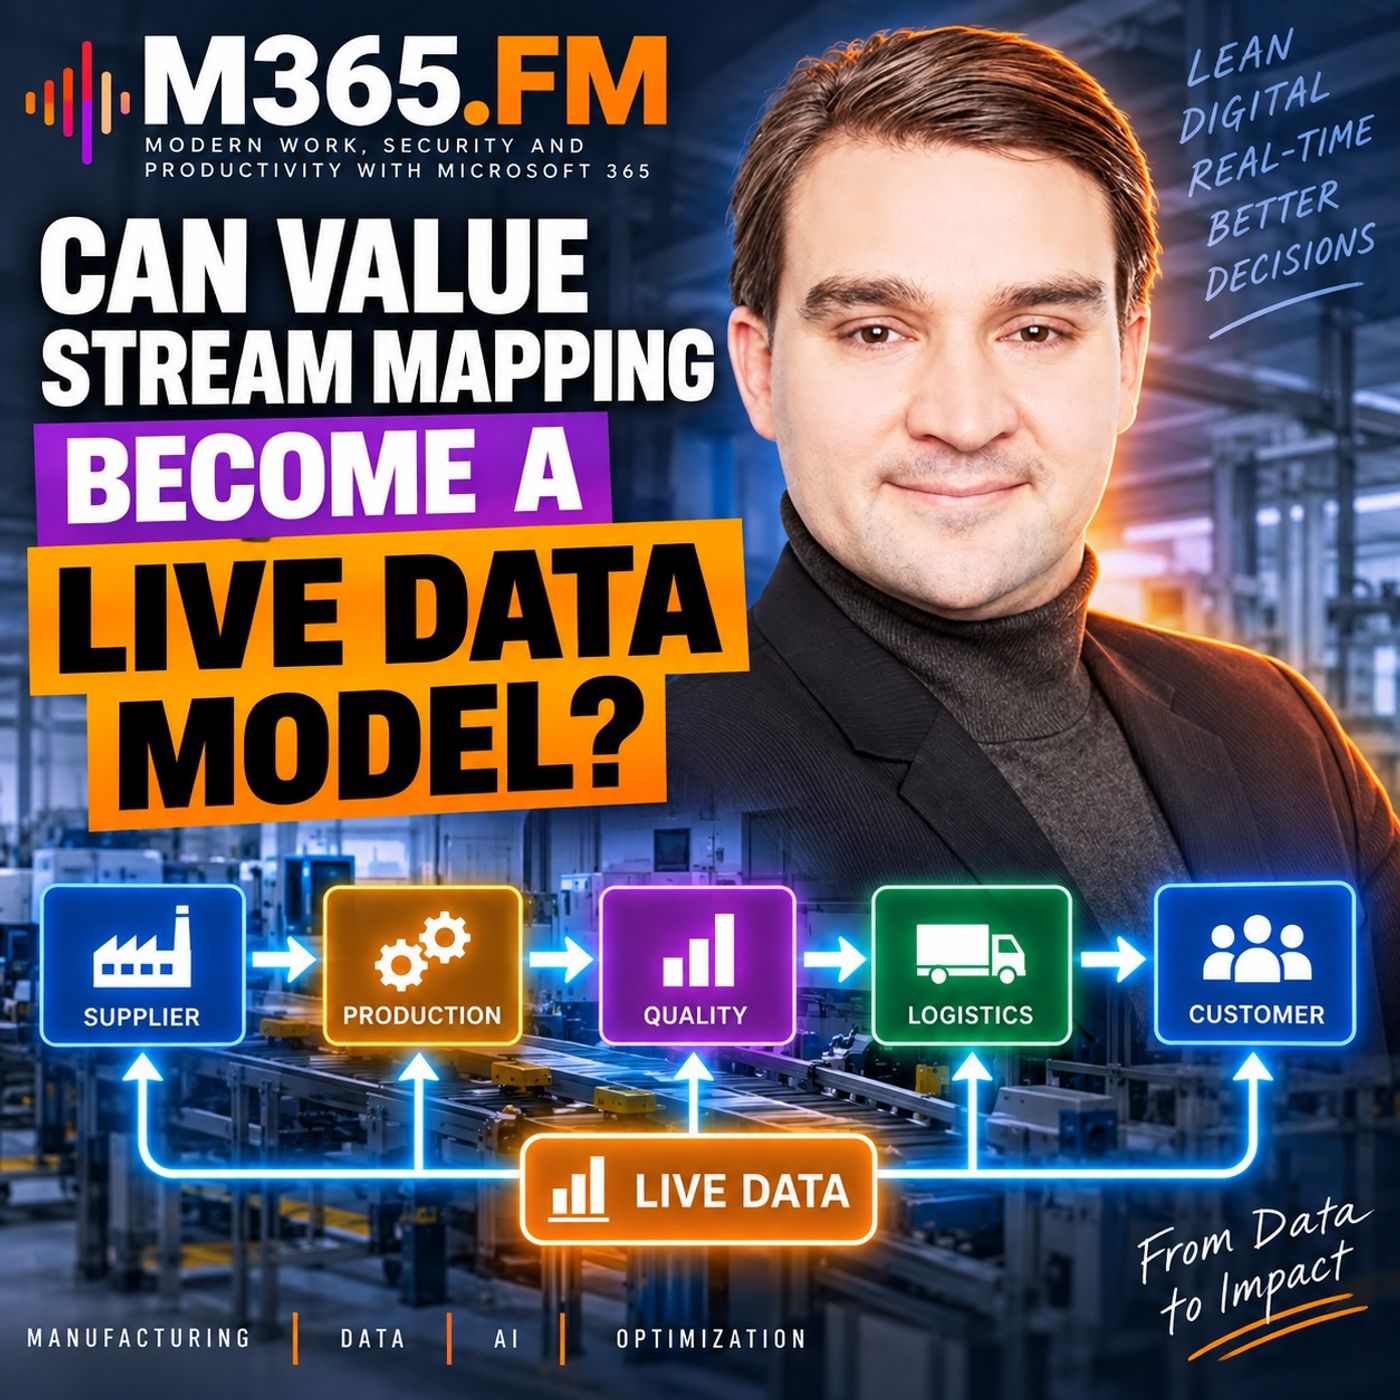
El Value Stream Mapping ha sido una de las herramientas más útiles del Lean Manufacturing para comprender cómo se mueven el material, la información y las decisiones a través de un sistema productivo.Sin embargo, el Value Stream Mapping tradicional tiene una limitación fundamental.La fábrica cambia constantemente. El mapa no.Puedes reunir en el mismo taller a producción, planificación, calidad, mantenimiento, cadena de suministro y operaciones. Puedes mapear tiempos de ciclo, colas, tamaños de lote, traspasos, tiempos de espera, flujos de información y cuellos de botella. Al final del taller, todos podrían compartir por fin la misma imagen de cómo funciona el sistema productivo.Entonces la realidad cambia.Un envío de un proveedor llega tarde. Un cliente hace un pedido urgente. Una máquina se avería. Calidad bloquea un lote. Mantenimiento retira un recurso de la producción. Un cambio de utillaje tarda más de lo previsto. El material espera en la ubicación equivocada.El Value Stream Map colgado en la pared sigue describiendo la fábrica de ayer.Entonces, ¿qué pasaría si un Value Stream Map pudiera convertirse en algo más?En este episodio exploramos cómo el Value Stream Mapping podría evolucionar de un documento estático de Lean Manufacturing a un modelo de datos de fabricación en tiempo real, conectado con datos de ERP, MES, calidad, mantenimiento, máquinas y planta.El objetivo no es simplemente digitalizar un Value Stream Map.El objetivo es crear un modelo que refleje de forma continua cómo se comporta realmente la producción.
EL PROBLEMA DEL VALUE STREAM MAPPING ESTÁTICO
El Value Stream Mapping tradicional captura una instantánea importante de un sistema productivo.Ayuda a los equipos a entender la secuencia de procesos necesaria para fabricar un producto, pero su valor real va mucho más allá de dibujar cajas y flechas.Un Value Stream Map puede describir tiempos de proceso, tiempos de espera, colas, inventario, tamaños de lote, cambios de utillaje, flujos de información, señales de reposición, reglas de control de producción y traspasos entre distintas áreas de la organización.Esto hace que el Value Stream Mapping sea extremadamente útil para entender el flujo.Pero la producción es dinámica.Las condiciones capturadas durante un taller pueden haber cambiado varios días después.La demanda cambia.Los recursos dejan de estar disponibles.Los pedidos reciben prioridades distintas.Los problemas de calidad generan retrabajos.El material llega tarde.Los programas de producción cambian.Los tiempos de ciclo reales difieren de los supuestos de planificación.Estos cambios afectan al flujo real de la producción, pero normalmente no se reflejan automáticamente en el Value Stream Map.Esto plantea una pregunta interesante para la fabricación moderna:¿Puede el Value Stream Mapping convertirse en un modelo continuamente actualizado de la fábrica?
DE VALUE STREAM MAP A MODELO DE DATOS EN TIEMPO REAL
Un modelo de Value Stream en tiempo real sería fundamentalmente diferente de simplemente mostrar un Value Stream Map tradicional en una pantalla.Digitalizar un diagrama es relativamente sencillo.Crear un modelo que entienda las relaciones entre pedidos, operaciones, recursos, materiales, restricciones, eventos y estados de producción es mucho más difícil.Un modelo de fabricación en tiempo real necesita entender preguntas como:¿Dónde está ahora mismo un pedido?¿Cuál fue la última operación completada?¿Qué debería ocurrir a continuación?¿Qué recurso se necesita?¿Está realmente disponible ese recurso?¿Hay material esperando?¿Está calidad bloqueando la producción?¿Ha reducido mantenimiento la capacidad disponible?¿Está el pedido esperando por una restricción física o por un retraso de información?Y, sobre todo:¿Qué evidencia demuestra el estado actual de la producción?Esto traslada el Value Stream Mapping desde la documentación hacia la inteligencia operativa.
UN PEDIDO, MUCHOS SISTEMAS DE FABRICACIÓN
Consideremos un entorno de fabricación bajo pedido.Un pedido de cliente entra en la empresa con una fecha de entrega requerida.El ERP crea el pedido de venta, genera los requisitos de producción, comprueba la disponibilidad de material y proporciona la información de rutas que describe la secuencia prevista de operaciones.Pero el ERP solo ofrece una parte de la imagen.En la planta, el Sistema de Ejecución de Fabricación puede lanzar el trabajo, registrar las confirmaciones de los operarios, seguir el progreso de la producción y mantener la información de números de serie o lotes.Los sistemas de las máquinas aportan otra perspectiva.Un centro de mecanizado puede informar si está en marcha, parado, con una avería o en preparación.Un horno puede proporcionar información de temperatura y eventos de finalización de ciclo.Una estación de ensayo puede generar resultados de aprobado o suspenso.Las pasarelas industriales, los historiadores de datos, los PLC y las plataformas IoT pueden recopilar señales operativas adicionales.Los sistemas de calidad añaden otra capa.Un resultado de inspección puede poner material en espera.Una no conformidad puede desencadenar un retrabajo.Una liberación de calidad puede producirse horas después de que la inspección física haya terminado.Los sistemas de mantenimiento también influyen en el programa de producción real.Una máquina puede aparecer técnicamente disponible en el sistema de planificación mientras un mantenimiento programado la deja fuera de servicio durante varias horas.Cada sistema contiene información valiosa.Pero ninguno, por sí solo, describe necesariamente el flujo completo de la producción.
¿DÓNDE SE FUE REALMENTE EL PLAZO DE ENTREGA?
Imaginemos un pedido que se entrega con retraso.El ERP sabe cuándo se creó el pedido.El ERP conoce la fecha de entrega planificada.El MES sabe cuándo se confirmó cada operación.Los datos de las máquinas pueden mostrar cuándo estaba funcionando el equipo.Los sistemas de calidad saben cuándo se realizaron las inspecciones.Mantenimiento sabe cuándo los recursos no estaban disponibles.Pero el planificador hace una pregunta mucho más sencilla:¿Por qué se retrasó este pedido?¿Dónde se fue realmente el plazo de entrega?Quizá el pedido esperó después del mecanizado.Quizá el material estaba físicamente listo pero el transporte no lo movió.Quizá la inspección se completó pero la liberación de calidad se produjo horas después.Quizá una máquina tenía capacidad pero el material necesario estaba esperando en otro lugar.Quizá se liberó demasiado trabajo aguas arriba, creando una cola delante del cuello de botella real.Quizá el programa de producción ya era poco realista cuando el pedido entró en planta.Los datos necesarios para responder estas preguntas pueden existir ya.El problema es que están repartidos entre varios sistemas.
LOS DATOS DEL ERP NO SON LO MISMO QUE LA REALIDAD PRODUCTIVA
Los sistemas ERP son esenciales para la fabricación.Gestionan pedidos, materiales, rutas, necesidades, inventario, compras y muchos otros procesos empresariales.Pero una ruta de ERP describe cómo se espera que ocurra la producción.No describe automáticamente lo que está ocurriendo físicamente en la planta en este momento.Esa diferencia se vuelve crítica cuando los fabricantes quieren optimizar la producción.Un plan de producción puede indicar que un pedido puede pasar a la siguiente operación.La planta puede decir algo completamente distinto.La máquina puede no estar disponible.El material puede no haber llegado.Un operario puede no estar disponible.Calidad puede haber bloqueado el lote.La operación anterior puede haber tardado más de lo esperado.Otro pedido urgente puede estar ya ocupando el recurso.El modelo de producción planificado y el sistema productivo real pueden divergir rápidamente.Un modelo de Value Stream en tiempo real podría ayudar a exponer esa diferencia.
POR QUÉ EL MES POR SÍ SOLO NO BASTA
El MES proporciona una visibilidad de la producción mucho más profunda que el ERP.Puede seguir órdenes de trabajo, operaciones, confirmaciones, progreso de producción, genealogía y ejecución en planta.Pero el MES también representa solo una parte del entorno productivo.Las decisiones de producción pueden depender de información almacenada fuera del MES.Sistemas de calidad.Sistemas de mantenimiento.Sistemas de almacén.Plataformas IoT industriales.Historiadores de máquinas.Sistemas de planificación.Sistemas de programación.ERP.Entradas de los operarios.Sistemas de transporte.Incluso las hojas de cálculo pueden contener información operativa que influye en la producción.Un modelo de fabricación en tiempo real necesita, por tanto, relaciones entre estos sistemas en lugar de simplemente otro cuadro de mando aislado.
LOS CUADROS DE MANDO EN TIEMPO REAL NO SON VALUE STREAMS EN VIVO
Muchos proyectos de fabricación digital se centran en la visibilidad en tiempo real.Se recogen los estados de las máquinas.Los datos de producción entran en un lakehouse.Los cuadros de mando muestran los pedidos abiertos.Power BI visualiza los KPI.Los directivos reciben información más actualizada.Eso puede ser extremadamente valioso.Pero los datos en tiempo real por sí solos no
Apple Podcasts · Spotify · YouTube · YouTube Music · Deezer
Can Value Stream Mapping Become a Live Data Model? (English)