 FR
 English
 Deutsch
 Español
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
Pourquoi la planification à capacité finie l’emporte sur la planification à capacité infinie de l’ERP pour les commandes urgentes
By Mirko Peters ·
Découvrez pourquoi la planification à capacité infinie de l’ERP provoque un chaos d’ordonnancement, et comment la planification à capacité finie aide les industriels à traiter les commandes urgentes en toute sécurité.
Automatically translated with AI from the original post. Read the English original
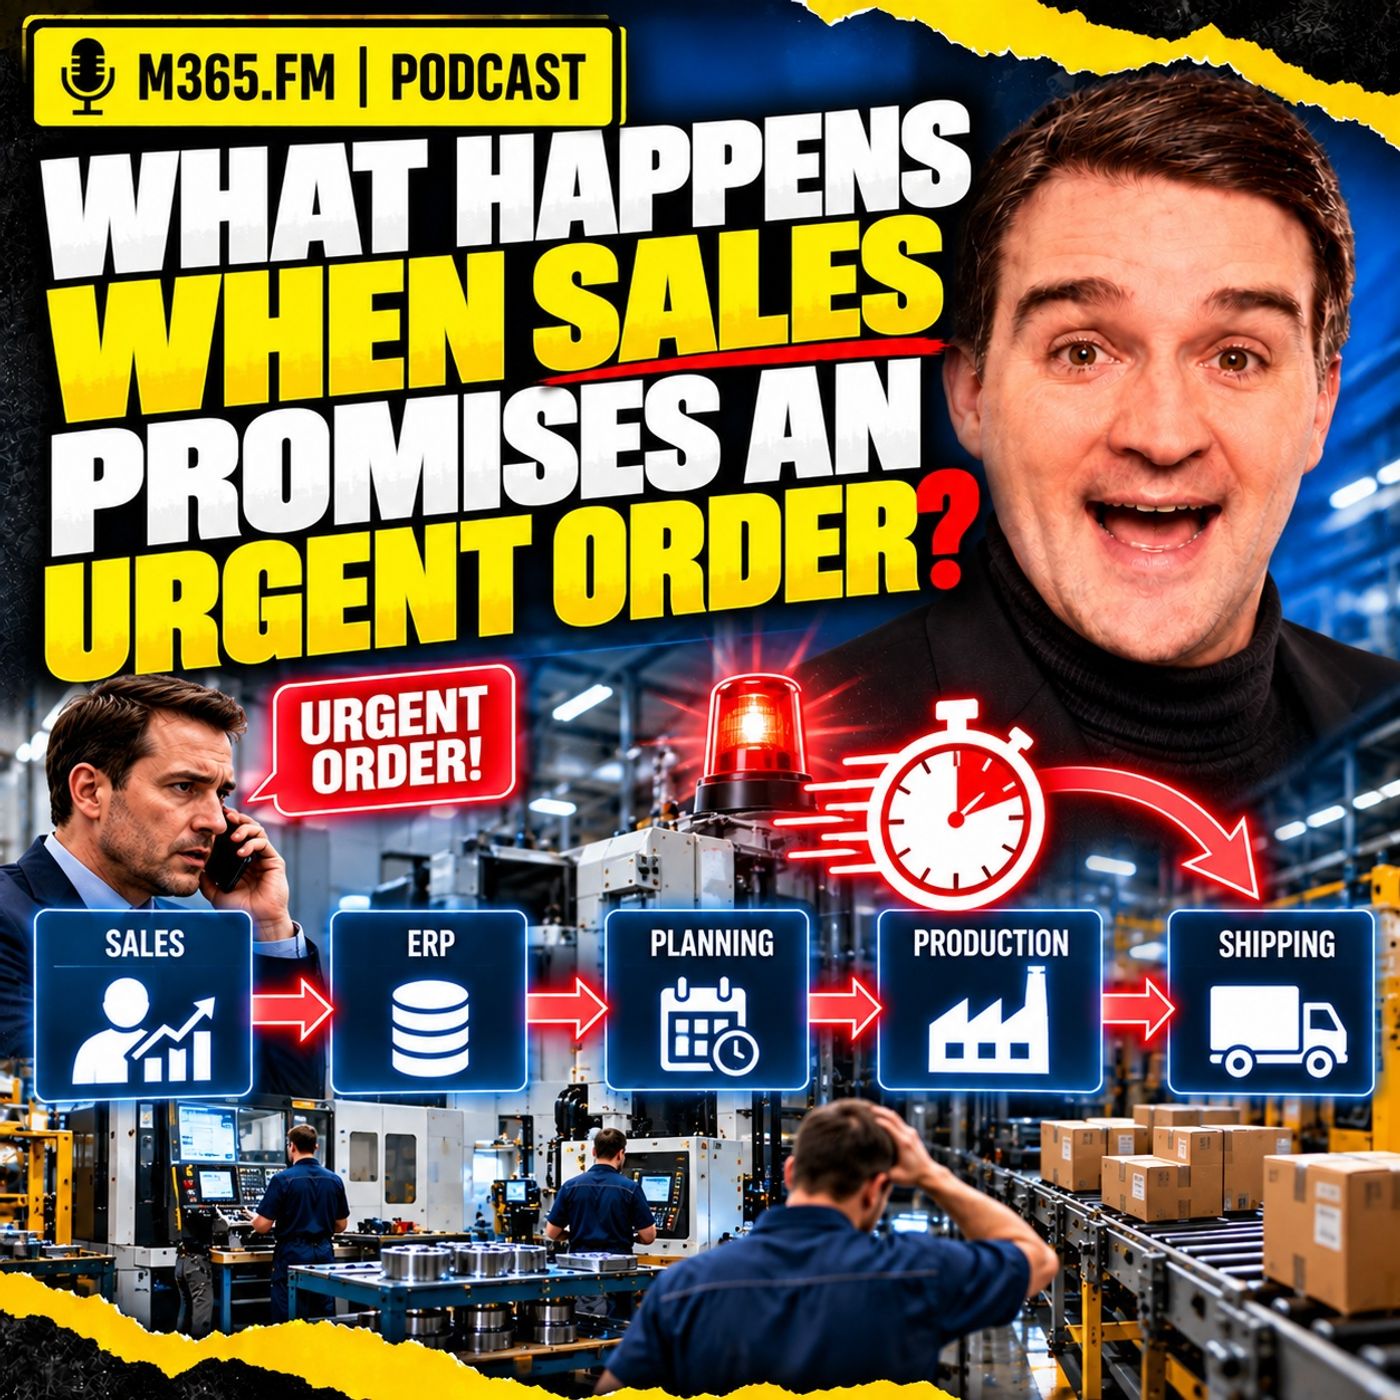
La planification à capacité infinie dans les systèmes ERP de production crée une illusion de faisabilité en ignorant les contraintes réelles de ressources, ce qui génère des frictions opérationnelles constantes lorsque les équipes commerciales promettent des commandes urgentes. Découvrez pourquoi le passage à la planification à capacité finie est indispensable pour protéger les plannings de production et gérer avec justesse les engagements envers les clients.
Points clés
- La planification à capacité infinie affecte plusieurs ordres de fabrication à une même ressource, ce qui masque les collisions réelles jusqu’à ce que l’atelier doive gérer les urgences.
- Un indicateur de priorité dans l’ERP modifie l’ordre de passage, mais il ne peut pas créer par magie du temps machine, des compétences opérateur ou des stocks de matières.
- La planification à capacité finie fait apparaître les conflits de ressources dès le départ et présente les arbitrages exacts avant que les changements ne perturbent la production.
- Les commandes déplacées subissent des réactions en chaîne qui dégradent les performances de livraison bien au-delà des quatre heures initialement consommées par une commande urgente.
- La simulation et la modélisation des contraintes fournissent la base factuelle nécessaire pour évaluer si une demande accélérée est réellement faisable.
L’illusion de la capacité infinie dans les systèmes ERP
Lorsqu’une demande client urgente arrive sur le bureau d’un planificateur de production, la réaction immédiate dans de nombreux systèmes de planification des ressources d’entreprise (ERP) est trompeuse. Les modèles de planification traditionnels utilisent fréquemment ce que l’on appelle la planification à capacité infinie. Selon cette approche, le système prend les données de demande, les temps de gamme et les dates demandées, puis calcule le travail planifié sans vérifier au préalable si chaque poste de travail dispose réellement de place dans son calendrier.
Pour la planification grossière (rough-cut) et la visibilité des achats à long terme, la planification à capacité infinie fonctionne raisonnablement bien. Elle aide les équipes achats à anticiper les besoins futurs en matières et donne à la direction une vue d’ensemble de la hausse de la demande avant que l’atelier ne ressente la pression. Toutefois, elle ne résout pas les collisions opérationnelles. Si cinq ordres de fabrication différents nécessitent exactement la même machine CNC un mardi après-midi, un modèle à capacité infinie placera sans difficulté les cinq commandes sur ce même créneau. Sur le papier, chaque commande semble respecter son planning. En réalité, une machine tourne en premier, une autre attend, et les trois restantes forment immédiatement une file d’attente.
Pourquoi les indicateurs de priorité ne remplacent pas la capacité réelle
Une erreur courante dans les environnements de production consiste à croire qu’apposer un indicateur de priorité élevée, ou changer la couleur d’un champ de priorité dans l’ERP, permettra d’élargir les capacités physiques. L’urgence modifie la priorité d’ordonnancement, mais elle ne supprime pas les contraintes physiques. Une machine CNC dispose toujours d’un nombre limité d’heures de fonctionnement, le contrôle exige toujours du personnel qualifié et des équipements d’essai spécialisés, et l’expédition dépend toujours des heures limites rigides des transporteurs.
Lorsque les équipes commerciales prennent des engagements rapides envers des clients importants, elles font une promesse commerciale. Une promesse commerciale indique au client ce que l'entreprise entend livrer. Un plan de production réalisable, en revanche, démontre qu'il existe un chemin réel et ininterrompu allant de l'allocation des matières à l'usinage, l'assemblage, le contrôle, le conditionnement et l'expédition, dans le délai disponible. Sans une logique de capacité finie qui relie ces étapes entre elles, un simple indicateur de priorité ne fait que reporter sur les chefs d'atelier la résolution du conflit, qu'ils doivent alors improviser sous pression.
Comment la planification à capacité finie révèle les vrais arbitrages
La planification à capacité finie met au jour les conflits de ressources en évaluant les opérations au regard des calendriers réels des machines, des règles de postes et des limites des ressources. Plutôt que de considérer les heures machine comme illimitées, un planificateur à capacité finie tient compte du fait qu'une machine CNC, un banc de contrôle ou un poste de conditionnement ne peut traiter qu'une seule tâche à la fois.
Lorsqu'une commande urgente est insérée dans un planning à capacité finie et occupe le mardi matin sur une fraisEuse critique, une autre opération perd ce créneau. La commande ainsi déplacée ne peut pas simplement rester en place : elle doit être reportée à un moment ultérieur. Ce premier déplacement déclenche une réaction en chaîne dans toute la gamme de fabrication. Si l'opération déplacée manque sa fenêtre d'assemblage en aval, elle peut provoquer des ruptures de matières, générer des travaux en cours (WIP) partiels et, au final, faire manquer l'échéance d'expédition initiale de plusieurs jours plutôt que de quelques heures.
Le coût caché des engagements déplacés
L'effet visible d'une commande urgente est simple : elle passe en tête de file. L'effet moins visible, mais très dommageable, est tout ce qui recule en conséquence. Les usines fonctionnent à travers des réseaux complexes de dépendances, et non dans des services isolés. Lorsqu'une opération d'usinage est repoussée :
- Les postes d'assemblage en aval perdent les composants qui leur sont nécessaires, ce qui rend inutile la capacité disponible.
- Les commandes déplacées se mettent en attente derrière les nouveaux travaux, et leur temps d'attente dépasse largement la durée de traitement de la commande urgente.
- Les ressources secondaires, comme les gabarits, les calibres spécifiques et les opérateurs qualifiés, deviennent indisponibles pour leurs affectations initiales.
En appliquant des règles de capacité finie, les planificateurs peuvent identifier ces effets de second ordre avant que les modifications ne soient validées. Si une commande urgente oblige à reporter la date de livraison d'un autre client, la direction doit connaître cet arbitrage en toute connaissance de cause, et non le découvrir par hasard lorsque le quai d'expédition manque l'enlèvement du transporteur.
Concilier promesses commerciales et réalité de la production
Résoudre la tension entre promesses commerciales et capacité de l'usine exige bien plus que de meilleurs outils logiciels : cela demande une gouvernance structurée sur ce qui constitue une réelle urgence. Toute demande d'accélération ne justifie pas de perturber l'ensemble de l'atelier. Une situation d'arrêt de ligne chez un client appelle une réponse différente d'une demande interne standard ou d'un simple ajustement de planning.
La mise en place d'une couche de planification robuste, combinant Microsoft Fabric, Power BI et une simulation dédiée à la capacité finie, permet aux organisations de tester des scénarios avant de modifier le planning réel. Les planificateurs peuvent évaluer si le recours à des heures supplémentaires contrôlées, l'utilisation d'une gamme alternative approuvée, le fractionnement des expéditions ou le refus d'une date irréalisable constitue la meilleure voie à suivre. Pour approfondir la manière dont les organisations industrielles gèrent ces pressions de planification et ces goulots d'étranglement opérationnels, écoutez l'épisode complet : vous y trouverez une analyse détaillée des flux de production et des stratégies de planification d'entreprise.
Questions fréquentes
Quelle est la différence entre une planification à capacité infinie et une planification à capacité finie ?
La planification à capacité infinie calcule les besoins en ressources sans vérifier si les postes de travail disposent du temps nécessaire, ce qui entraîne souvent des collisions de planning. La planification à capacité finie limite l'affectation des travaux en fonction de contraintes réelles, comme les calendriers des machines, les horaires de poste et l'outillage disponible.
Pourquoi un indicateur de priorité dans l'ERP ne peut-il pas résoudre les retards de livraison ?
Un indicateur de priorité modifie uniquement l'ordre d'une commande dans le système ; il ne crée ni capacité physique, ni heures machine, ni matières premières, ni main-d'œuvre qualifiée nécessaires à l'exécution effective du travail plus rapidement.
Que se passe-t-il lorsqu'une commande urgente déplace un travail déjà planifié ?
Cela déclenche une réaction en chaîne dans l’ensemble du réseau de production. La commande déplacée perd sa place dans les opérations suivantes, comme l’assemblage et le contrôle, ce qui entraîne souvent des retards nettement plus importants que le temps consacré à la commande urgente.
Comment les fabricants peuvent-ils évaluer les demandes urgentes en toute sécurité ?
Les fabricants peuvent utiliser des outils de simulation pour tester différents scénarios, comme l’ajout d’heures supplémentaires, le recours à des gammes de remplacement ou l’ajustement des dates de livraison. Ils permettent aux planificateurs de mesurer les conséquences en aval avant de prendre des engagements auprès des clients.