 FR
 English
 Deutsch
 Español
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
2026-09-15
Logiciel APS vs ERP : quelle est la différence ?
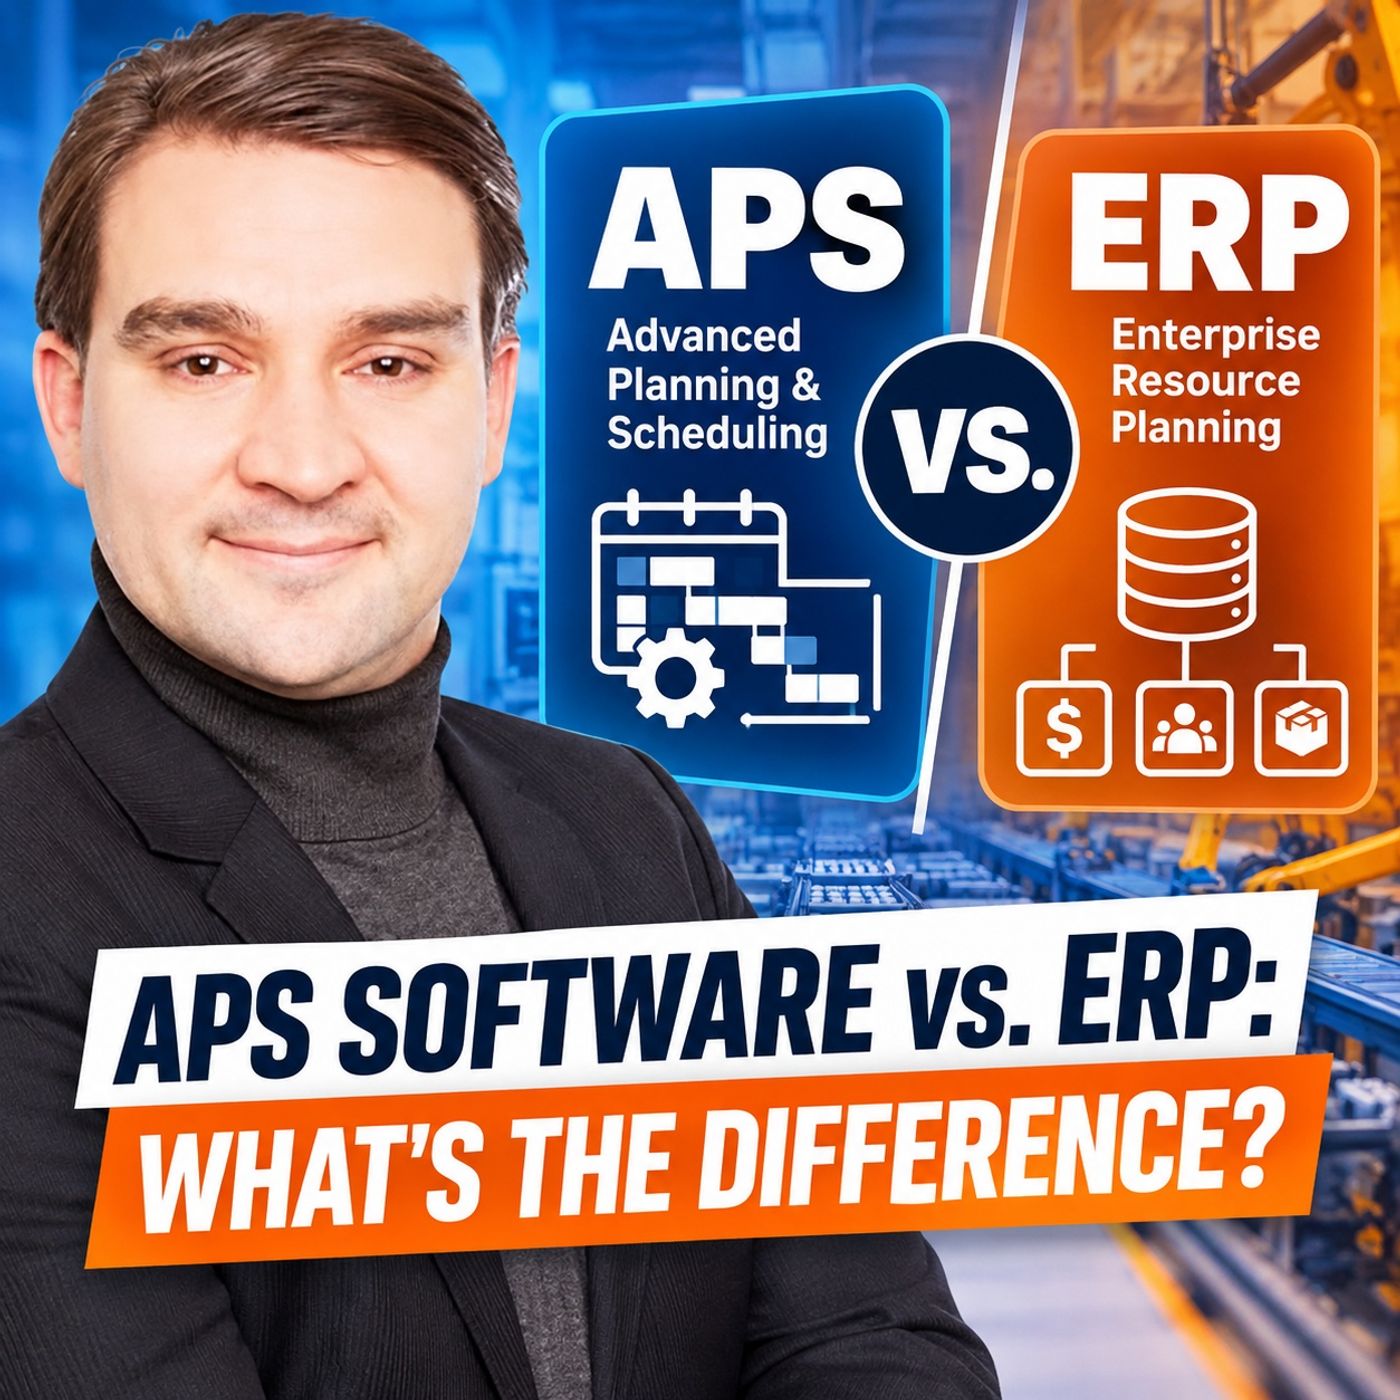
Les fabricants s'appuient souvent sur des systèmes ERP pour gérer les commandes, les matières, les stocks, les achats, les ordres de fabrication et les transactions financières. Mais lorsqu'une machine tombe en panne, qu'une commande client urgente arrive ou qu'un opérateur clé est absent, une autre question devient soudain essentielle : le plan de production peut-il réellement être exécuté ? C'est là que l'APS — Advanced Planning and Scheduling — se distingue fondamentalement de l'ERP. L'ERP enregistre et encadre la transaction commerciale. L'APS vérifie si la production peut exécuter le plan compte tenu des contraintes réelles de l'usine. Dans cet épisode, nous examinons en détail les logiciels APS par rapport à l'ERP, pourquoi la planification ERP traditionnelle peut créer un faux sentiment de certitude, et quand les fabricants devraient envisager d'ajouter l'ordonnancement à capacité finie à leur architecture de planification de la production.
ERP VS APS : DEUX QUESTIONS DIFFÉRENTES
Un système ERP constitue l'épine dorsale commerciale et transactionnelle de la fabrication. Il gère la demande client, les nomenclatures, les gammes, les stocks, les achats, les ordres de fabrication, la comptabilité analytique, la traçabilité et les enregistrements financiers. L'APS examine ces mêmes besoins de production sous un autre angle : l'ERP demande : que faut-il produire ? L'APS demande : compte tenu de nos machines, de nos équipes, des matières, des outillages, des calendriers, des règles de changement de série et de la charge de travail existante, que pouvons-nous réellement produire, et quand ? Cette distinction devient critique lorsque plusieurs commandes se disputent les mêmes ressources contraintes.
POURQUOI LES DATES ERP NE SONT PAS TOUJOURS UN PLANNING RÉALISABLE
Un ordre de fabrication peut avoir des dates de début et de fin, une gamme, une liste de matières et une date de livraison parfaitement valides dans l'ERP. Cela ne signifie pas qu'une machine libre existe à l'instant requis. La planification ERP et MRP traditionnelle travaille avec des délais standards, la capacité des postes de travail, des calendriers et des périodes de planification globales. Ces hypothèses sont très utiles pour la planification d'entreprise, le calcul des besoins en composants, les achats et le pilotage de la production. Mais l'usine réelle fonctionne avec des contraintes bien plus précises. Une machine peut déjà être occupée. L'opérateur qualifié requis peut ne pas être présent sur le poste. Une matière peut être techniquement en stock tout en attendant un contrôle qualité. Un gabarit peut être utilisé ailleurs. Le passage d'une famille de produits à une autre peut nécessiter un changement ou un nettoyage long. C'est l'écart entre une date planifiée et un ordonnancement réalisable.
CE QU'APPORTE UN LOGICIEL APS
Les logiciels Advanced Planning and Scheduling intègrent directement ces contraintes physiques dans le calcul d'ordonnancement. Au lieu de simplement affecter des travaux à des dates, l'APS peut tenir compte de la capacité finie des machines, des calendriers des ressources, des qualifications des opérateurs, des outillages et gabarits, des matrices de changement de série, des machines alternatives, de la disponibilité des matières, des fenêtres de maintenance, des dépendances de gamme, des règles de campagne, des changements de série et des priorités de production. Si une machine ne dispose que de six heures disponibles, un ordonnancement à capacité finie ne peut pas simplement placer dix heures de travail dans ce créneau en faisant comme si le problème n'existait pas. Quelque chose doit changer. La commande peut être déplacée vers une autre ressource. Une autre commande peut être retardée. Des heures supplémentaires peuvent être nécessaires. La séquence de production peut être modifiée. Ou la promesse client peut tout simplement être impossible dans les contraintes actuelles. L'APS rend ces arbitrages visibles avant que la production ne les découvre.
ORDONNANCEMENT À CAPACITÉ FINIE ET OPTIMISATION
Une différence majeure entre l'APS et la planification de production traditionnelle réside dans l'ordonnancement à capacité finie. Mais créer un ordonnancement réalisable n'est que la première étape. Un planning peut respecter toutes les contraintes physiques et rester commercialement peu souhaitable. Les fabricants peuvent vouloir optimiser différents objectifs, notamment : le respect des délais de livraison, un débit plus élevé, la réduction des temps de changement de série, la diminution des en-cours, l'utilisation du goulot d'étranglement, la stabilité du planning, la réduction du nombre de changements de série ou la protection des commandes clients stratégiques. Il n'existe rarement qu'un ordonnancement de production universellement « meilleur ». L'APS peut calculer des alternatives et en exposer les conséquences. Il revient ensuite à l'entreprise de déterminer quels objectifs comptent le plus.
QUE SE PASSE-T-IL LORSQU'UNE MACHINE TOMBE EN PANNE ?
La différence devient particulièrement visible lors des perturbations. Imaginons qu'une machine critique tombe en panne le lundi matin alors que le service commercial demande simultanément à la production d'accélérer une commande client importante. L'ERP peut afficher l'ordre de fabrication, la disponibilité des matières, les dates planifiées, le statut des achats, la position des stocks et l'engagement client. Mais les planificateurs ont encore besoin de réponses à des questions opérationnelles. La commande peut-elle passer sur une autre machine ? Cette machine nécessite-t-elle un changement de série différent ? L'opérateur qualifié est-il disponible ? Quelles commandes existantes seraient décalées ? Protéger cette commande créerait-il un autre retard en aval ? La machine alternative devient-elle le nouveau goulot d'étranglement ? L'APS permet aux planificateurs de tester ces scénarios face aux contraintes actuelles, au lieu de reconstruire manuellement l'ensemble de la séquence de production.
ERP, APS ET MES : QUI FAIT QUOI ?
L'ERP et l'APS ne sont pas les seuls systèmes en jeu. Une architecture de fabrication pertinente distingue les transactions métier, les décisions de planification et les faits d'exécution. L'ERP répond à ce que le client a commandé, à l'approvisionnement nécessaire et aux transactions devant être maîtrisées. L'APS détermine la séquence réalisable compte tenu des ressources disponibles et des contraintes. Le MES capture ce qui se passe réellement dans l'atelier. Cela crée une boucle de planification fermée. L'ERP fournit la demande et les données métier encadrées. L'APS élabore le planning de production tenant compte des contraintes. Le MES remonte les démarrages, fins de fabrication, arrêts, quantités, rebuts et autres événements d'exécution réels. Ces faits d'exécution peuvent ensuite mettre à jour la vision de planification, tandis que les transactions encadrées correspondantes remontent dans l'ERP.
UNE SEULE SOURCE DE VÉRITÉ NE SIGNIFIE PAS UN SEUL SYSTÈME POUR TOUT
Essayer de faire gérer toutes les décisions de fabrication par une seule plateforme crée généralement plus de problèmes qu'il n'en résout. L'ERP doit rester la source de référence pour les transactions commerciales et d'approvisionnement. Le MES doit capturer les faits d'exécution au plus près de la production. L'APS doit gérer la vue d'ordonnancement sous contraintes et les scénarios de planification. Cela explique aussi pourquoi différents systèmes peuvent légitimement afficher des dates différentes. L'ERP peut contenir la date de livraison contractuelle, l'APS la date d'achèvement actuellement réalisable, et le MES une date d'achèvement estimée sur la base de l'avancement réel. La question importante n'est pas que toutes les dates soient identiques, mais que chacun comprenne ce que représente chaque date et qui est responsable de la décision de la modifier.
POURQUOI LA QUALITÉ DES DONNÉES COMPTE PLUS QUE L'ALGORITHME APS
L'installation d'un APS ne résout pas automatiquement les problèmes de planification de production. Le moteur d'ordonnancement a besoin d'informations précises sur le fonctionnement réel de la production. Les calendriers des ressources doivent refléter les équipes et la maintenance réelles. Les données de gamme doivent identifier les ressources utilisables. Les règles de changement de série doivent refléter les changements réels. Les qualifications de main-d'œuvre, les outillages, les gabarits, la disponibilité des matières, les ressources alternatives et autres restrictions doivent être modélisés lorsqu'ils affectent significativement l'ordonnancement. Un optimiseur sophistiqué utilisant des contraintes inexactes produit simplement un planning inexact plus rapidement. C'est pourquoi les projets APS révèlent souvent quelque chose d'important : des savoirs de fabrication qui n'existaient auparavant que dans la tête du planificateur ou dans des tableurs. Si le même contournement manuel se produit chaque semaine, il ne s'agit probablement plus d'une exception. Il est devenu une logique de production non documentée. Une mise en œuvre pragmatique de l'APS peut donc commencer par un seul goulot d'étranglement, une seule famille de produits ou un seul horizon de planification contraint, plutôt que de tenter de modéliser immédiatement toute l'usine.
POURQUOI EXCEL PERSISTE DANS LA PLANIFICATION INDUSTRIELLE
Excel reste populaire parce que les planificateurs peuvent rapidement modifier des hypothèses, ajouter des informations manquantes et comprendre exactement pourquoi un calcul a changé. Le problème n'est pas nécessairement le tableur lui-même. Le risque apparaît lorsque le tableur devient le seul endroit où existe la logique de production réelle. Si les règles critiques de changement de série, les priorités
Apple Podcasts · Spotify · YouTube · Deezer