 FR
 English
 Deutsch
 Español
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 हिन्दी
 日本語
 한국어
2026-09-15
Peut-on transformer la cartographie de la chaîne de valeur en modèle de données en temps réel ?
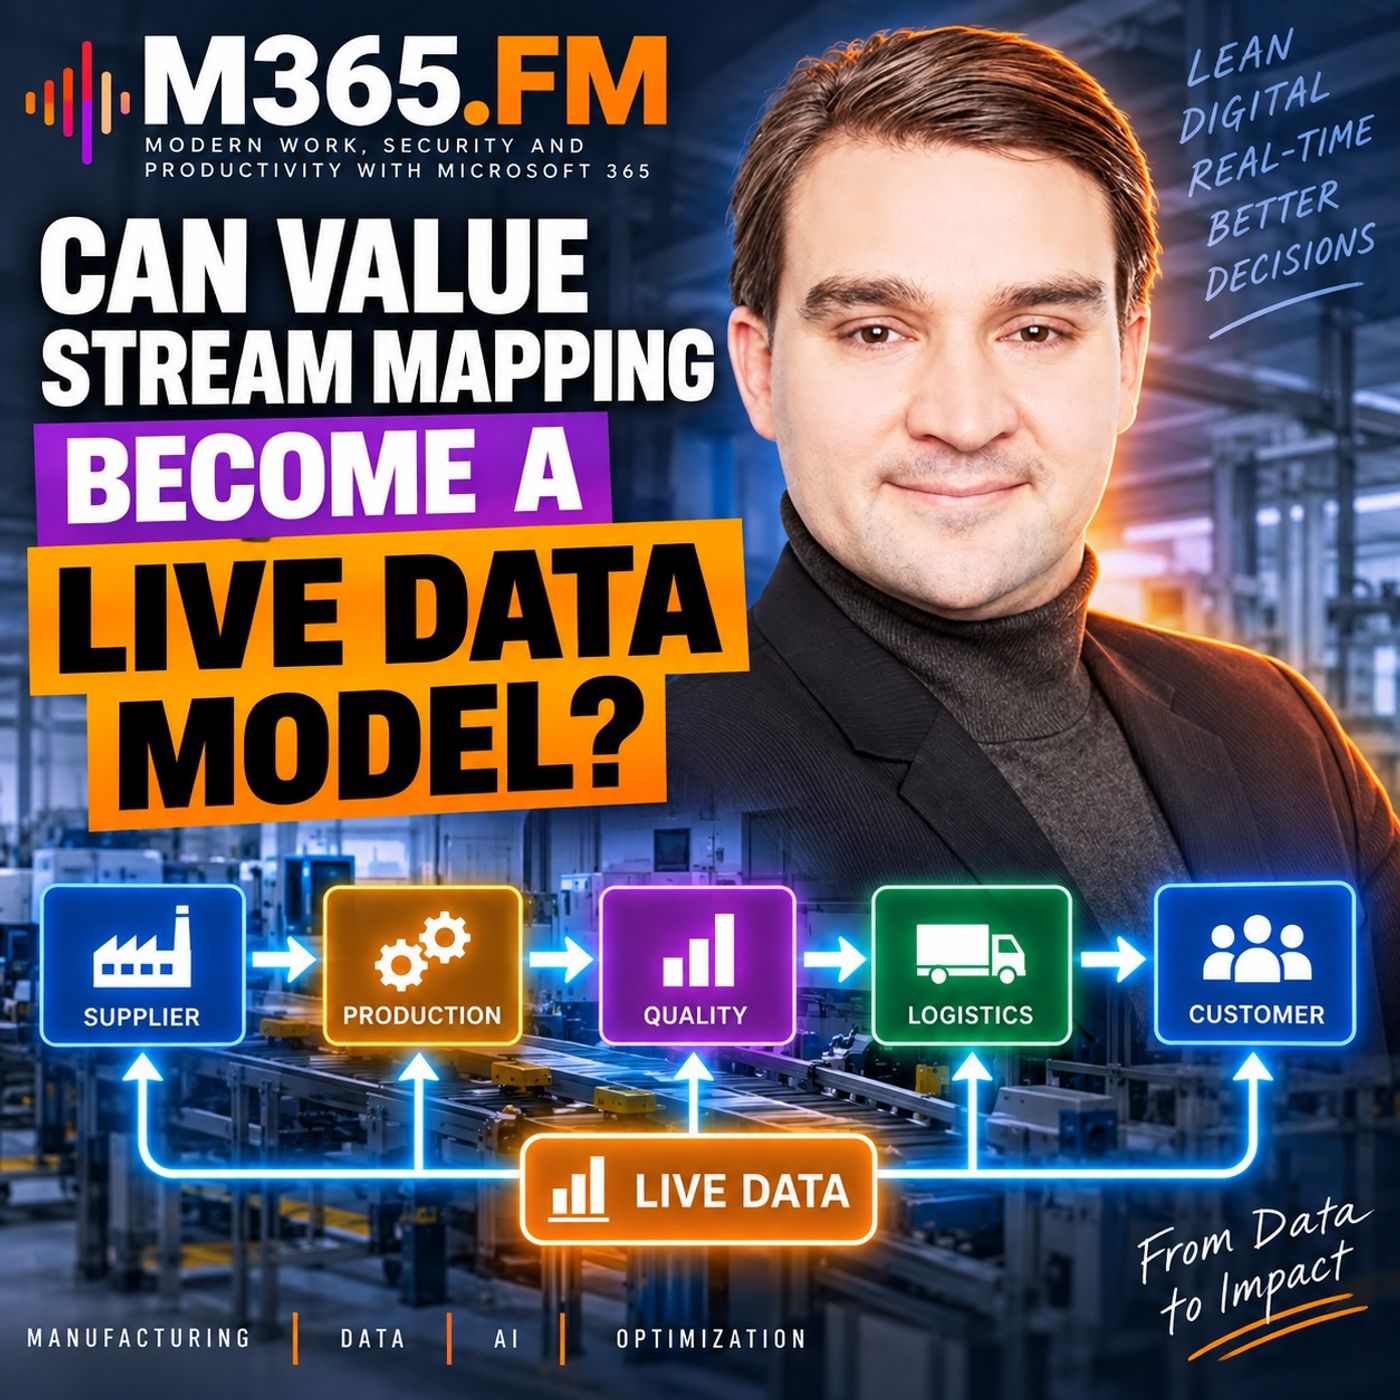
Value Stream Mapping a été l'un des outils les plus utiles du Lean Manufacturing pour comprendre comment les matières, les informations et les décisions circulent dans un système de production.Mais le Value Stream Mapping traditionnel présente une limite fondamentale.L'usine évolue. La carte, elle, reste figée.Vous pouvez réunir la production, la planification, la qualité, la maintenance, la supply chain et les opérations dans le même atelier. Vous pouvez cartographier les temps de cycle, les files d'attente, les tailles de lots, les transferts, les temps d'attente, les flux d'information et les goulots d'étranglement. À la fin de l'atelier, chacun partage peut-être enfin la même vision du fonctionnement du système de production.Puis la réalité change.Un fournisseur livre en retard. Un client passe une commande urgente. Une machine tombe en panne. La qualité bloque un lot. La maintenance retire une ressource de la production. Un changement de série prend plus de temps que prévu. Une matière attend au mauvais endroit.La carte de flux affichée au mur décrit encore l'usine d'hier.Alors, et si une Value Stream Map pouvait devenir quelque chose de plus ?Dans cet épisode, nous explorons comment le Value Stream Mapping pourrait évoluer, passant d'un document statique du Lean Manufacturing à un modèle de données manufacturières vivant, connecté aux données ERP, MES, qualité, maintenance, machines et atelier.L'objectif n'est pas simplement de numériser une Value Stream Map.L'objectif est de créer un modèle qui reflète en continu le comportement réel de la production.
LE PROBLÈME DU VALUE STREAM MAPPING STATIQUE
Le Value Stream Mapping traditionnel capture un instantané important d'un système de production.Il aide les équipes à comprendre la séquence des processus nécessaires pour fabriquer un produit, mais sa vraie valeur va bien au-delà du dessin de boîtes et de flèches.Une Value Stream Map peut décrire les temps de traitement, les temps d'attente, les files, les stocks, les tailles de lots, les changements de série, les flux d'information, les signaux de réapprovisionnement, les règles de pilotage de la production et les transferts entre les différentes parties de l'organisation.Cela rend le Value Stream Mapping extrêmement utile pour comprendre les flux.Mais la production est dynamique.Les conditions relevées pendant un atelier peuvent déjà avoir changé plusieurs jours plus tard.La demande évolue.Des ressources deviennent indisponibles.Les commandes reçoivent des priorités différentes.Les problèmes qualité génèrent des reprises.Des matières arrivent en retard.Les plannings de production changent.Les temps de cycle réels diffèrent des hypothèses de planification.Ces changements affectent le flux réel de production, mais ils ne sont généralement pas reflétés automatiquement dans la Value Stream Map.Cela pose une question intéressante pour l'industrie moderne :Le Value Stream Mapping peut-il devenir un modèle de l'usine mis à jour en continu ?
DE LA VALUE STREAM MAP AU MODÈLE DE DONNÉES VIVANT
Un modèle de flux de valeur vivant serait fondamentalement différent d'une simple Value Stream Map traditionnelle affichée sur un écran.Numériser un schéma est relativement facile.Créer un modèle qui comprend les relations entre commandes, opérations, ressources, matières, contraintes, événements et états de production est beaucoup plus difficile.Un modèle manufacturier vivant doit pouvoir répondre à des questions telles que :Où se trouve une commande en ce moment ?Quelle opération a été terminée en dernier ?Que doit-il se passer ensuite ?De quelle ressource a-t-on besoin ?Cette ressource est-elle réellement disponible ?La matière attend-elle ?La qualité bloque-t-elle la production ?La maintenance a-t-elle réduit la capacité disponible ?La commande attend-elle à cause d'une contrainte physique ou d'un retard d'information ?Et surtout :Quelle preuve établit l'état actuel de la production ?Cela fait passer le Value Stream Mapping de la simple documentation vers l'intelligence opérationnelle.
UNE COMMANDE, PLUSIEURS SYSTÈMES DE PRODUCTION
Prenons un environnement de fabrication à la commande.Une commande client entre dans l'entreprise avec une date de livraison requise.L'ERP crée la commande client, génère les besoins de production, vérifie la disponibilité des matières et fournit les informations de gamme décrivant la séquence attendue des opérations.Mais l'ERP ne fournit qu'une partie du tableau.Sur l'atelier, le système d'exécution de production peut lancer les travaux, enregistrer les confirmations des opérateurs, suivre l'avancement de la production et maintenir les informations de série ou de lot.Les systèmes machines apportent une autre perspective.Un centre d'usinage peut signaler s'il fonctionne, est à l'arrêt, en défaut ou en cours de changement de série.Un four peut fournir des informations de température et des événements de fin de cycle.Un poste de test peut générer des résultats de conformité ou de non-conformité.Les passerelles industrielles, historiens, automates et plateformes IoT collectent des signaux opérationnels supplémentaires.Les systèmes qualité ajoutent une couche supplémentaire.Un résultat de contrôle peut placer une matière en blocage.Une non-conformité peut déclencher une reprise.Une libération qualité peut intervenir des heures après la fin physique de l'inspection.Les systèmes de maintenance influencent également le planning réel de production.Une machine peut apparaître techniquement disponible dans le système de planification alors qu'une maintenance programmée la rend indisponible pendant plusieurs heures.Chaque système contient des informations précieuses.Mais aucun de ces systèmes, isolément, ne décrit nécessairement l'ensemble du flux de production.
OÙ LE DÉLAI EST-IL RÉELLEMENT PASSÉ ?
Imaginons une commande livrée en retard.L'ERP connaît la date de création de la commande.L'ERP connaît la date de livraison planifiée.Le MES connaît le moment où chaque opération a été confirmée.Les données machines peuvent montrer quand les équipements étaient en marche.Les systèmes qualité connaissent le moment des contrôles.La maintenance sait quand les ressources étaient indisponibles.Mais le planificateur pose une question beaucoup plus simple :Pourquoi cette commande est-elle en retard ?Où le délai est-il réellement passé ?Peut-être que la commande a attendu après l'usinage.Peut-être que la matière était physiquement prête mais que le transport ne l'a pas déplacée.Peut-être que le contrôle était terminé mais que la libération qualité n'a eu lieu que plusieurs heures plus tard.Peut-être qu'une machine avait de la capacité mais que la matière nécessaire attendait ailleurs.Peut-être que trop de travail a été lancé en amont, créant une file d'attente devant la véritable contrainte.Peut-être que le planning de production était déjà irréaliste au moment où la commande est entrée dans l'atelier.Les données nécessaires pour répondre à ces questions existent peut-être déjà.Le problème est qu'elles se trouvent réparties dans plusieurs systèmes.
LES DONNÉES ERP NE SONT PAS LA MÊME CHOSE QUE LA RÉALITÉ DE PRODUCTION
Les systèmes ERP sont essentiels à la fabrication.Ils gèrent les commandes, les matières, les gammes, les besoins, les stocks, les achats et de nombreux autres processus métier.Mais une gamme ERP décrit la manière dont la production est censée se dérouler.Elle ne décrit pas automatiquement ce qui se passe physiquement sur l'atelier à l'instant présent.Cette distinction devient critique lorsque les industriels veulent optimiser leur production.Un plan de production peut indiquer qu'une commande peut passer à l'opération suivante.L'atelier peut dire tout autre chose.La machine peut être indisponible.La matière peut ne pas être arrivée.Un opérateur peut être absent.La qualité peut avoir bloqué le lot.L'opération précédente peut avoir duré plus longtemps que prévu.Une autre commande urgente peut déjà occuper la ressource.Le modèle de production planifié et le système de production réel peuvent rapidement diverger.Un modèle de flux de valeur vivant pourrait aider à mettre en évidence cet écart.
POURQUOI LE MES SEUL NE SUFFIT PAS
Le MES offre une visibilité bien plus fine sur la production que l'ERP.Il peut suivre les ordres de fabrication, les opérations, les confirmations, l'avancement de la production, la généalogie et l'exécution en atelier.Mais le MES ne représente lui aussi qu'une partie de l'environnement de fabrication.Les décisions de production peuvent dépendre d'informations stockées en dehors du MES.Systèmes qualité.Systèmes de maintenance.Systèmes d'entrepôt.Plateformes IoT industrielles.Historiens machines.Outils de planification.Systèmes d'ordonnancement.ERP.Saisies des opérateurs.Systèmes de transport.Même des tableurs peuvent encore contenir des informations opérationnelles qui influencent la production.Un modèle manufacturier vivant nécessite donc des relations entre ces systèmes, plutôt qu'un simple tableau de bord supplémentaire et isolé.
LES TABLEAUX DE BORD TEMPS RÉEL NE SONT PAS DES FLUX DE VALEUR VIVANTS
De nombreux projets de fabrication numérique se concentrent sur la visibilité en temps réel.Les états des machines sont collectés.Les données de production alimentent un lakehouse.Des tableaux de bord affichent les commandes en cours.Power BI visualise les KPI.Les responsables reçoivent des informations plus à jour.Cela peut être extrêmement précieux.Mais les données temps réel seules ne suffisent pas
Apple Podcasts · Spotify · YouTube · YouTube Music · Deezer
Can Value Stream Mapping Become a Live Data Model? (English)