 IT
 English
 Deutsch
 Español
 Français
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
Perché la pianificazione a capacità finita è meglio della pianificazione a capacità infinita in ERP per gli ordini urgenti
By Mirko Peters ·
Scopri perché la pianificazione a capacità infinita nei sistemi ERP provoca caos nella schedulazione e come la pianificazione a capacità finita aiuta i produttori a gestire in sicurezza gli ordini urgenti.
Automatically translated with AI from the original post. Read the English original
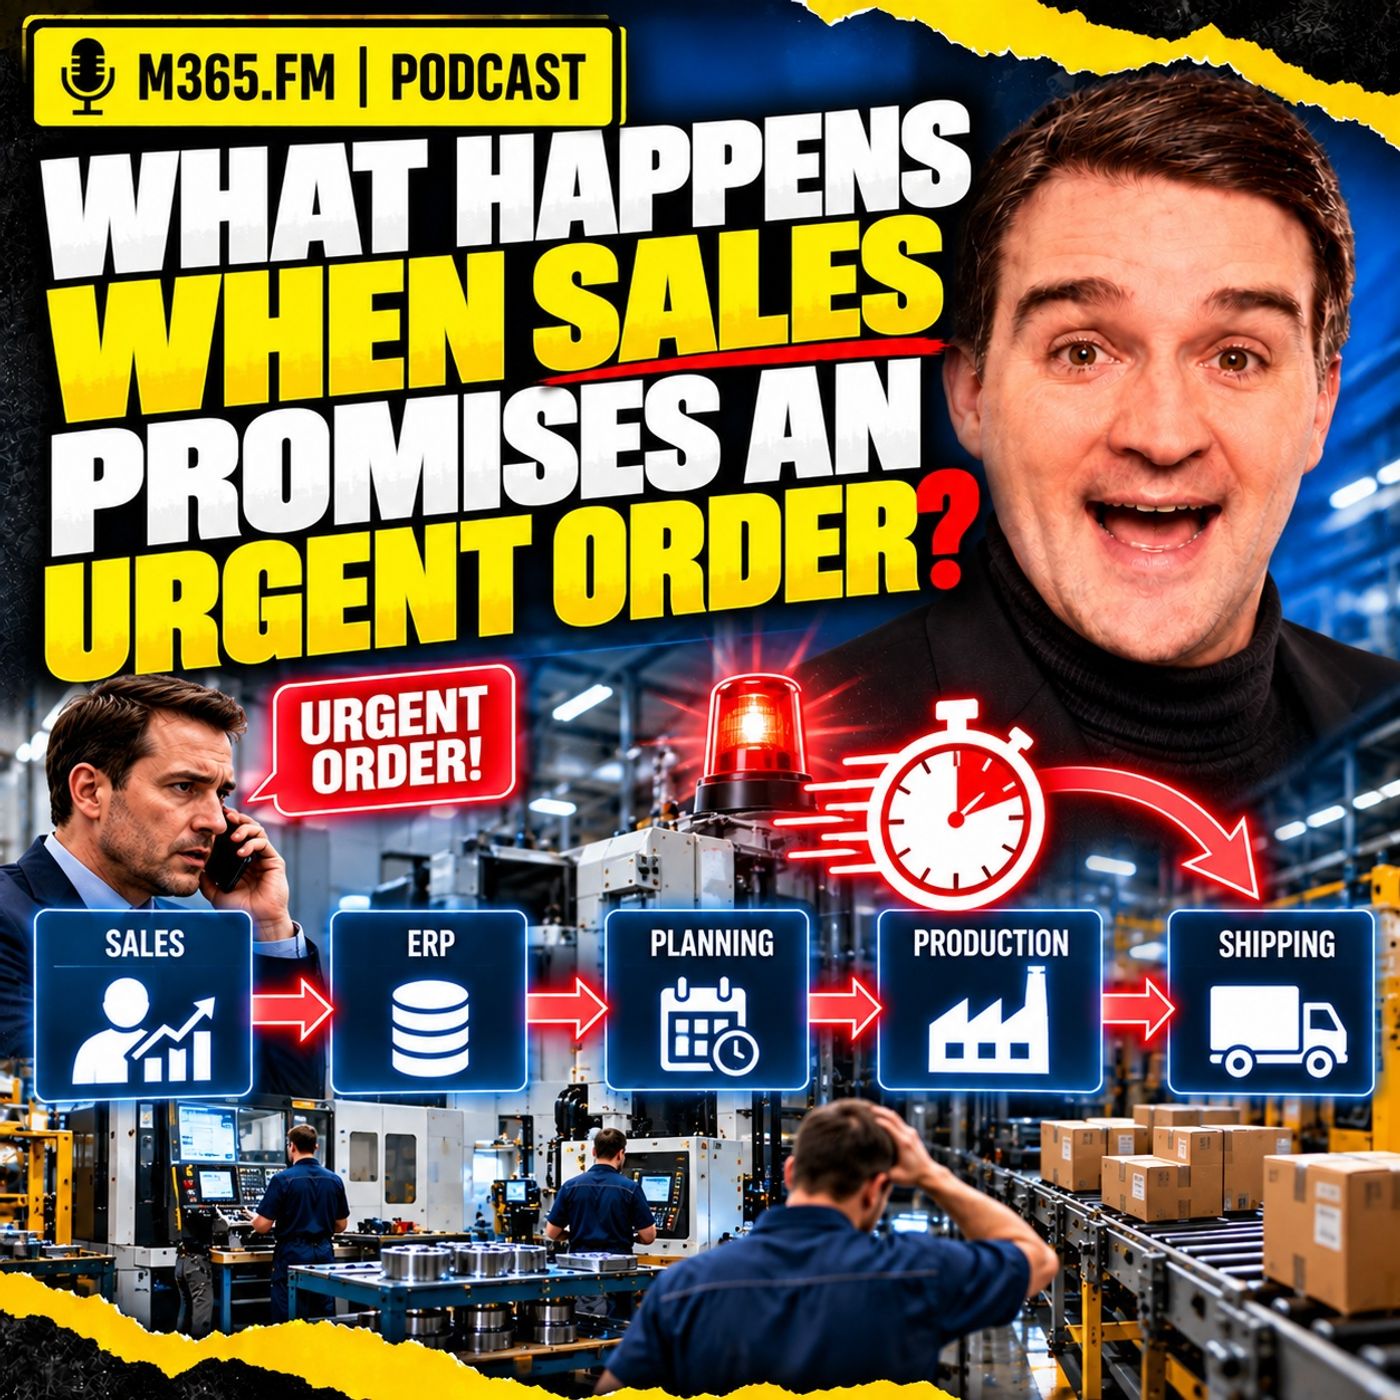
Nei sistemi ERP per la produzione, la pianificazione a capacità infinita crea l'illusione di fattibilità perché ignora i vincoli reali delle risorse, e ogni volta che il commerciale promette un ordine urgente ne derivano continue tensioni operative. Scopri perché passare alla schedulazione a capacità finita è essenziale per proteggere i piani di produzione e gestire in modo accurato gli impegni con i clienti.
Punti chiave
- La pianificazione a capacità infinita assegna più ordini di lavoro alla stessa risorsa, nascondendo le sovrapposizioni reali finché il reparto produttivo non è costretto a spegnere continuamente incendi.
- Un flag di priorità nell'ERP cambia la sequenza, ma non può creare magicamente tempo macchina, competenze degli operatori o scorte di materiale.
- La schedulazione a capacità finita porta subito alla luce i conflitti sulle risorse, mostrando con precisione i compromessi prima che le modifiche sconvolgano la produzione.
- Gli ordini spostati innescano reazioni a catena che peggiorano le prestazioni di consegna molto più delle quattro ore iniziali impiegate da un lavoro urgente.
- La simulazione e la modellazione dei vincoli forniscono la base oggettiva necessaria per valutare se una richiesta accelerata è davvero fattibile.
L'illusione della capacità infinita nei sistemi ERP
Quando una richiesta urgente di un cliente arriva sulla scrivania di un pianificatore della produzione, la reazione immediata in molti sistemi ERP (Enterprise Resource Planning) è ingannevole. I modelli di pianificazione tradizionali usano spesso la cosiddetta pianificazione a capacità infinita. In questo approccio, il sistema prende i dati della domanda, i tempi di ciclo e le date richieste, quindi calcola il lavoro pianificato senza verificare prima se ogni centro di lavoro ha effettivamente spazio libero nel proprio calendario.
Per la pianificazione di massima e per avere una visibilità a lungo termine sugli acquisti, la schedulazione a capacità infinita funziona ragionevolmente bene. Aiuta l'ufficio acquisti ad anticipare il fabbisogno futuro di materiali e offre alla direzione una visione di alto livello della crescita della domanda prima che la pressione si faccia sentire in reparto. Tuttavia, non risolve le sovrapposizioni operative. Se cinque ordini di lavoro diversi richiedono la stessa identica macchina CNC un martedì pomeriggio, un modello a capacità infinita li colloca tutti e cinque in quella fascia oraria senza alcun problema. Sulla carta, ogni ordine risulta regolarmente in programma. In realtà, una macchina lavora per prima, un'altra attende e gli altri tre si accodano immediatamente.
Perché i flag di priorità non equivalgono a capacità reale
Un errore comune negli ambienti produttivi è credere che applicare un flag ad alta priorità o cambiare il colore di un campo priorità nell'ERP amplii in qualche modo le capacità fisiche. L'urgenza modifica la priorità di schedulazione, ma non elimina i vincoli fisici. Una macchina CNC ha comunque un numero limitato di ore operative, il controllo qualità richiede personale qualificato e attrezzature di collaudo specifiche, e la spedizione dipende comunque dalle rigide scadenze di ritiro dei corrieri.
Quando i team commerciali assumono impegni rapidi con clienti importanti, stanno facendo una promessa commerciale. Una promessa commerciale indica al cliente ciò che l'azienda intende consegnare. Un piano di produzione fattibile, al contrario, dimostra che esiste un percorso concreto e ininterrotto che va dall'allocazione dei materiali alla lavorazione, all'assemblaggio, al controllo, al confezionamento e alla spedizione, entro i tempi disponibili. Senza una logica di capacità finita che colleghi questi elementi, un semplice flag di priorità scarica soltanto il peso di risolvere il conflitto sui capireparto, che devono improvvisare sotto pressione.
Come la pianificazione a capacità finita mette in luce i compromessi reali
La pianificazione a capacità finita porta alla luce i conflitti sulle risorse, valutando le operazioni in base ai calendari effettivi delle macchine, alle regole dei turni e ai limiti delle risorse. Invece di considerare le ore macchina come illimitate, uno scheduler a capacità finita riconosce che una macchina CNC, un banco di controllo o una postazione di confezionamento può elaborare un solo lavoro alla volta.
Quando un ordine urgente viene inserito in un piano a capacità finita e occupa il martedì mattina su una fresatrice critica, un'altra operazione perde quello slot. L'ordine spostato non può semplicemente restare dov'è: deve passare a un momento successivo. Questa prima modifica innesca una reazione a catena lungo tutto il ciclo di lavorazione. Se l'operazione spostata perde la finestra di assemblaggio a valle, può causare carenze di materiale, generare lavorazioni in corso parziali (WIP) e, in ultima analisi, far mancare la scadenza di spedizione originaria di giorni anziché di ore.
Il costo nascosto degli impegni spostati
L'effetto visibile di un ordine urgente è semplice: avanza nella coda. L'effetto meno visibile, ma molto dannoso, è tutto ciò che retrocede. Le fabbriche funzionano attraverso reti complesse di dipendenze, non come reparti isolati. Quando un'operazione di lavorazione viene anticipata o spostata:
- Le postazioni di assemblaggio a valle perdono i componenti di input necessari, e la capacità disponibile diventa inutile.
- Gli ordini spostati si accodano dietro i nuovi lavori, accumulando tempi di attesa che superano di gran lunga il tempo di lavorazione dell'ordine urgente.
- Le risorse secondarie, come attrezzature, calibri specifici e operatori specializzati, non sono più disponibili per le assegnazioni originarie.
Applicando le regole di capacità finita, i pianificatori possono vedere questi effetti di secondo ordine prima che le modifiche vengano confermate. Se un ordine urgente costringe a spostare la data di consegna di un altro cliente, la direzione deve conoscere questo compromesso in modo consapevole, non scoprirlo per caso quando la banchina di spedizione perde il ritiro del corriere.
Collegare le promesse commerciali alla realtà produttiva
Risolvere l'attrito tra promesse commerciali e capacità dello stabilimento richiede più di strumenti software migliori: serve una governance strutturata su cosa costituisce una vera urgenza. Non ogni richiesta di accelerazione giustifica lo sconvolgimento dell'intero reparto produttivo. Un'emergenza di fermo linea per un cliente richiede una risposta diversa rispetto a una richiesta interna standard o a una semplice modifica di programma.
Implementare un livello di pianificazione solido, che combini Microsoft Fabric, Power BI e una simulazione dedicata a capacità finita, consente alle organizzazioni di testare gli scenari prima di modificare il piano reale. I pianificatori possono valutare se sia la strada migliore aggiungere straordinari controllati, usare un percorso alternativo approvato, dividere le spedizioni o rifiutare una data non fattibile. Per approfondire come le organizzazioni manifatturiere gestiscono queste pressioni di pianificazione e i colli di bottiglia operativi, ascolta l'episodio completo per un'analisi dettagliata dei flussi di produzione e delle strategie di pianificazione aziendale.
Domande frequenti
Qual è la differenza tra pianificazione a capacità infinita e a capacità finita?
La pianificazione a capacità infinita calcola il fabbisogno di risorse senza verificare se i centri di lavoro hanno tempo disponibile sufficiente, con il risultato spesso di collisioni nel piano. La pianificazione a capacità finita limita l'assegnazione del lavoro in base a vincoli reali, come calendari macchina, ore di turno e attrezzature disponibili.
Perché un flag di priorità nell'ERP non può risolvere i ritardi di consegna?
Un flag di priorità modifica soltanto la sequenza di un ordine all'interno del sistema; non genera la capacità fisica, le ore macchina, le materie prime o la manodopera qualificata necessarie per eseguire il lavoro più rapidamente.
Che cosa succede quando un ordine urgente sposta il lavoro già pianificato?
Innesca una reazione a catena lungo tutta la rete produttiva. L'ordine spostato perde la propria posizione nelle operazioni successive, come l'assemblaggio e il controllo, e questo spesso genera ritardi molto più lunghi del tempo impiegato dall'ordine urgente.
Come possono i produttori valutare in modo sicuro le richieste urgenti?
I produttori possono usare strumenti di simulazione per testare scenari, come l'aggiunta di turni straordinari, l'uso di percorsi alternativi o la modifica delle date di consegna. In questo modo i pianificatori vedono le conseguenze a valle prima di assumere impegni con i clienti.