 IT
 English
 Deutsch
 Español
 Français
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 हिन्दी
 日本語
 한국어
2026-09-13
Perché il tuo percorso critico cambia quando cambia la produzione
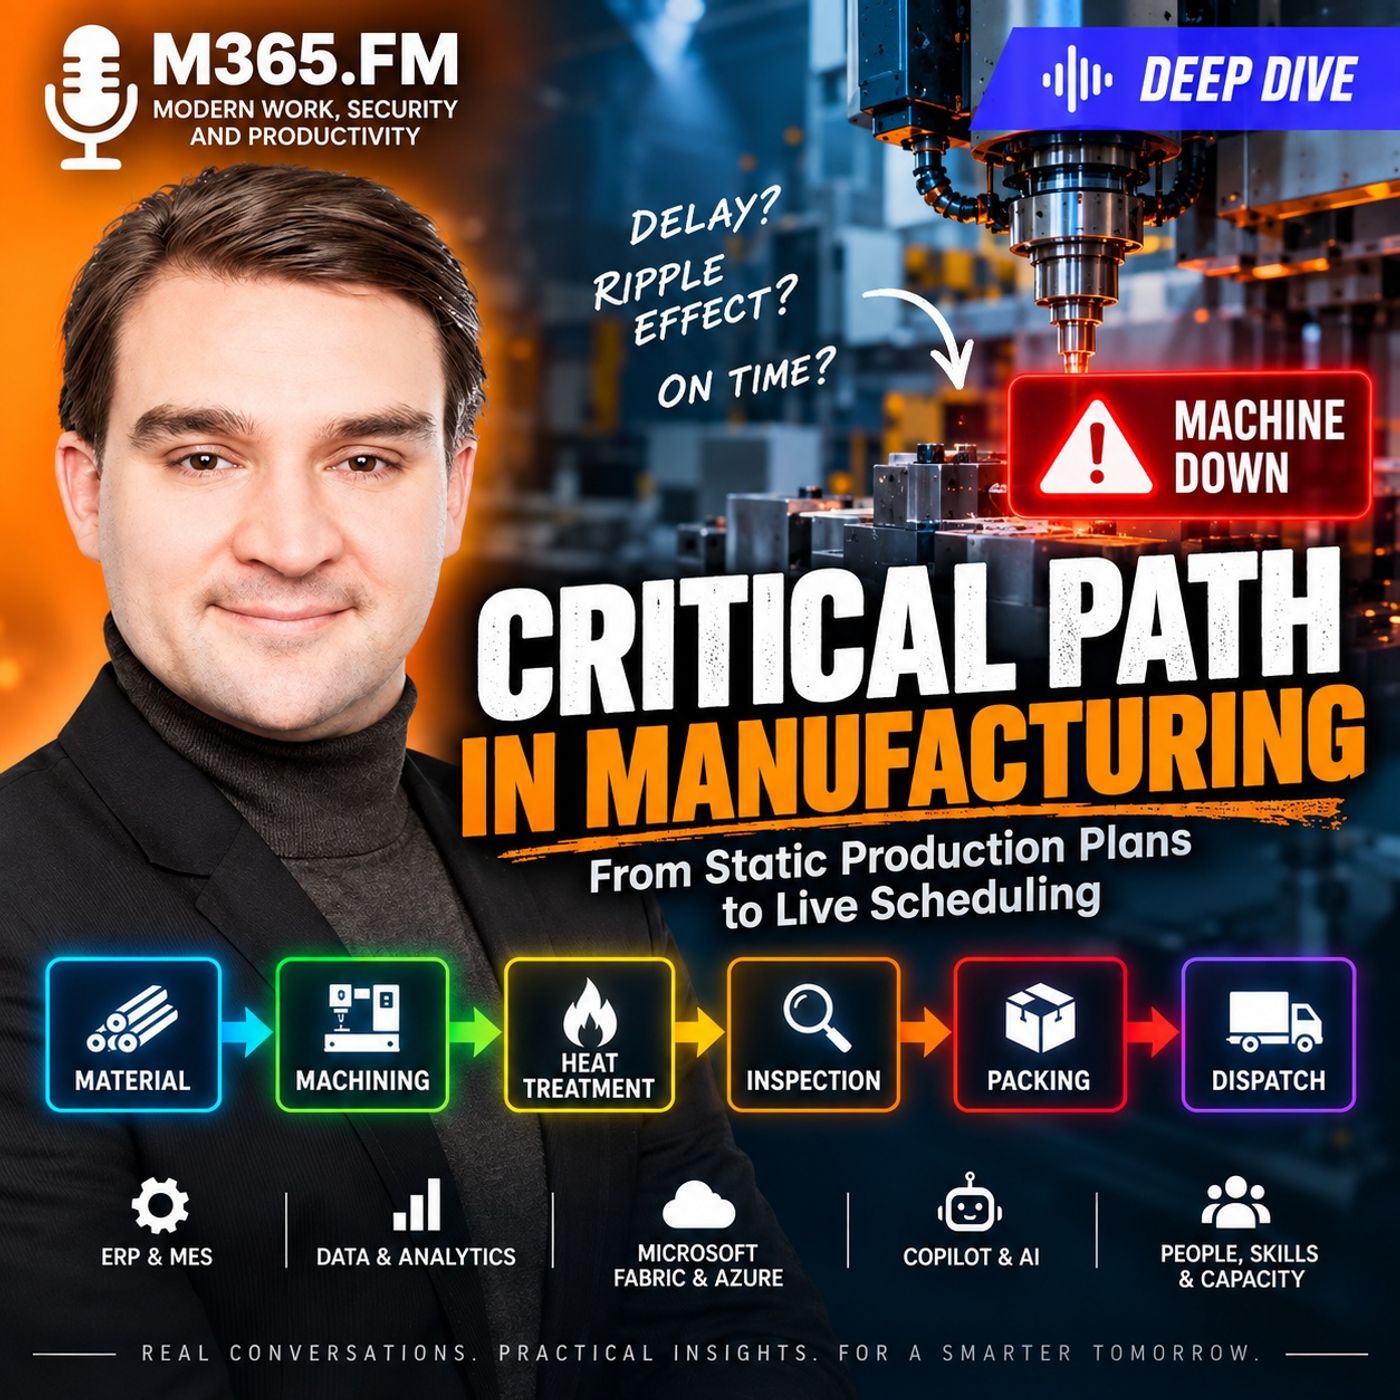
Un piano di produzione può sembrare perfettamente ragionevole — finché la produzione non inizia davvero.Una macchina va in ritardo. Un rilascio di materiale slitta. Un operatore qualificato diventa non disponibile. Un controllo qualità richiede più tempo del previsto. Un lotto perde la finestra del forno. All'improvviso, un ritardo di poche ore può mettere a rischio un'intera consegna al cliente.In questo approfondimento esaminiamo come il Critical Path Method (CPM) possa essere adattato dal project management tradizionale alla manifattura moderna e alla pianificazione della produzione.L'idea centrale è semplice: il percorso critico nella manifattura non dovrebbe essere trattato come una sequenza fissa creata al momento del rilascio dell'ordine di produzione.Invece, i produttori devono comprendere la catena attiva delle dipendenze che determina attualmente la data di completamento e di spedizione più prossima possibile.Questa catena può cambiare nel corso della giornata produttiva.Un guasto a una macchina può inizialmente essere il problema. Una volta che la macchina è di nuovo operativa, però, la dipendenza critica potrebbe spostarsi su una slot del forno, un operatore qualificato, una coda di ispezione, un attrezzaggio mancante, un rilascio qualità o persino la scadenza del corriere alla fine del processo.Questo episodio esamina come i produttori possano collegare ordini di produzione, macchine, materiali, persone, stati di qualità, ERP, MES, IoT ed eventi di reparto in un modello di dipendenze capace di supportare una schedulazione della produzione più dinamica.
PERCHÉ IL CRITICAL PATH METHOD È IMPORTANTE NELLA MANIFATTURA
Il Critical Path Method è normalmente associato al project management.Un progetto contiene attività con durate e dipendenze. Alcune attività possono svolgersi in parallelo, mentre altre non possono iniziare finché il lavoro precedente non è terminato.Il percorso critico rappresenta la sequenza di attività dipendenti che determina la data di completamento più prossima possibile del progetto.La manifattura presenta molte delle stesse caratteristiche.Un ordine di produzione rilasciato contiene operazioni che devono avvenire in una particolare sequenza. Tali operazioni possono dipendere da:
- Disponibilità delle macchine
- Disponibilità dei materiali
- Operatori qualificati
- Attrezzature e utensili
- Risultati delle ispezioni
- Rilasci di qualità
- Finestre di lotto
- Calendari di manutenzione
- Calendari dei turni
- Approvazioni di processo
- Capacità a valle
- Requisiti di imballaggio e spedizione
Questo trasforma di fatto l'ordine di produzione in una rete di dipendenze.Ma la manifattura introduce una sfida aggiuntiva: gli ordini di produzione non operano in modo indipendente.Competono per macchine, persone, utensili, attrezzature di test, carrelli elevatori, risorse di ispezione, capacità di trattamento termico e talvolta persino lo spazio fisico.Il risultato è una rete di dipendenze in continuo cambiamento tra molti ordini.
QUANDO UNA SINGOLA OPERAZIONE IN RITARDO CAMBIA LA DATA DI CONSEGNA
Consideriamo un assemblaggio di macchina che deve essere spedito entro la fine della settimana.Il suo ciclo potrebbe includere:
- Lavorazione meccanica
- Trattamento termico
- Finitura superficiale
- Ispezione finale
- Imballaggio
- Spedizione
La pianificazione inizialmente colloca ogni operazione in una finestra temporale appropriata.Poi il centro di lavoro si ferma. Forse un allarme del mandrino richiede manutenzione e la quantità rimanente non può essere completata per diverse ore.In un primo momento, questo sembra un semplice ritardo della macchina.Ma l'impatto effettivo dipende da cosa accade dopo.Se la lavorazione perde il carico successivo previsto nel forno, l'ordine potrebbe dover attendere il lotto successivo. Il completamento del trattamento termico più tardi potrebbe quindi perdere il turno di finitura.L'ispezione slitta. L'imballaggio slitta. Alla fine, l'ordine potrebbe perdere il ritiro del corriere.Poche ore di fermo macchina possono quindi generare un'intera giornata di rischio di consegna.Ecco perché la pianificazione della produzione non può limitarsi a guardare l'operazione che inizialmente è diventata in ritardo.La domanda più importante è:quale dipendenza residua controlla ora se l'ordine può essere spedito in tempo?
IL PERCORSO CRITICO NON È STATICO
Nella manifattura, il percorso critico può spostarsi.Prima del disturbo, la lavorazione meccanica potrebbe controllare la data di completamento. Dopo che la lavorazione si è ripresa, la successiva finestra del forno potrebbe diventare critica. Dopo il trattamento termico, l'ispezione potrebbe diventare critica perché resta quasi nessun tempo prima dell'imballaggio e della spedizione.Il vincolo operativo si è spostato.Questa distinzione è importante perché accelerare semplicemente l'operazione che sembra in ritardo non recupera necessariamente la data concordata con il cliente.Se un ordine ha già perso lo slot del forno necessario a proteggere la data di spedizione, spingere di più la lavorazione potrebbe non servire a nulla, a meno che anche il calendario del forno non possa cambiare.Un percorso critico attivo deve quindi seguire l'intera catena di dipendenze, anziché concentrarsi solo sulle singole operazioni in ritardo.
LA DISPONIBILITÀ DEI MATERIALI PUÒ DIVENTARE IL PERCORSO CRITICO
I problemi produttivi possono iniziare prima ancora che una macchina si avvii.Un ordine di acquisto può indicare che il materiale arriverà venerdì. La pianificazione quindi programma la lavorazione per lunedì.Ma la consegna fisica non significa necessariamente prontezza produttiva.Il materiale potrebbe ancora richiedere:
- Controllo in ingresso
- Verifica dei certificati
- Approvazione di qualità
- Controlli dimensionali
- Rilascio del lotto
- Verifica della tracciabilità
Il materiale può essere fisicamente presente in fabbrica pur restando indisponibile per l'ordine di produzione.I produttori devono quindi distinguere tra disponibilità di materiale prevista e disponibilità di materiale pronto per la produzione.Lo stesso problema si verifica quando esiste una scorta sufficiente nel complesso ma l'ordine di produzione richiede un lotto, una specifica, uno stato di qualità o una prenotazione particolare.Giacenza totale e giacenza utilizzabile non sono necessariamente la stessa cosa.
LE MACCHINE CONDIVISE COLLEGANO ORDINI DI PRODUZIONE DIVERSI
La capacità finita introduce un ulteriore livello di dipendenza.Immaginiamo quattro ordini di produzione in attesa dello stesso centro di lavoro a cinque assi.Ogni singolo ciclo potrebbe sembrare fattibile. Ma la macchina può elaborare un solo lavoro alla volta.La decisione di sequenziamento su quella macchina può quindi modificare le date di consegna di diversi ordini di clienti non correlati.Un lavoro di lavorazione breve può persino ritardare un altro ordine di un'intera giornata se gli impedisce di raggiungere un processo a valle sensibile ai tempi.Ciò significa che gli ordini di produzione possono diventare indirettamente collegati attraverso risorse condivise.Il percorso critico attivo può quindi includere non solo le operazioni dell'ordine interessato, ma anche altri lavori che occupano la risorsa di cui quell'ordine ha bisogno.
LA CAPACITÀ DISPONIBILE NON È SEMPRE CAPACITÀ UTILIZZABILE
Una macchina che appare disponibile nel sistema di pianificazione non significa necessariamente che un'operazione possa iniziare.L'operazione potrebbe richiedere:
- Un particolare attrezzo
- Un programma CNC approvato
- Utensili specifici
- Una configurazione macchina qualificata
- Una certa revisione del prodotto
- Un sistema di test calibrato
- Un operatore qualificato
Due macchine possono apparire tecnicamente in grado di eseguire un'operazione, mentre solo una è effettivamente qualificata per il prodotto, il processo o il requisito del cliente in questione.La differenza tra capacità teorica e capacità utilizzabile è fondamentale per una schedulazione produttiva realistica.
PERSONE, COMPETENZE E CALENDARI DEI TURNI SONO IMPORTANTI
Lo stesso principio vale per la manodopera.Una macchina può essere disponibile mentre nessuna persona qualificata è disponibile per farla funzionare.Un'operazione potrebbe richiedere uno specialista per:
- Attrezzaggio
- Ispezione del primo pezzo
- Approvazione di processo
- Rilascio finale
- Verifica di qualità
- Funzionamento di macchine specializzate
Un generico pool di ore di manodopera disponibili non può necessariamente rappresentare questi vincoli.La vera domanda di schedulazione diventa:quando sono disponibili contemporaneamente la macchina, il materia
Apple Podcasts · Spotify · YouTube · YouTube Music · Deezer
Why Your Critical Path Changes When Production Changes (English)