 PL
 English
 Deutsch
 Español
 Français
 Italiano
 Português
 Nederlands
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
Dlaczego planowanie ze skończoną zdolnością produkcyjną przewyższa nieskończone planowanie w ERP przy pilnych zamówieniach
By Mirko Peters ·
Dowiedz się, dlaczego planowanie nieskończonej zdolności produkcyjnej w ERP prowadzi do chaosu w harmonogramach i jak planowanie ze skończoną zdolnością pomaga producentom bezpiecznie obsługiwać pilne zamówienia sprzedażowe.
Automatically translated with AI from the original post. Read the English original
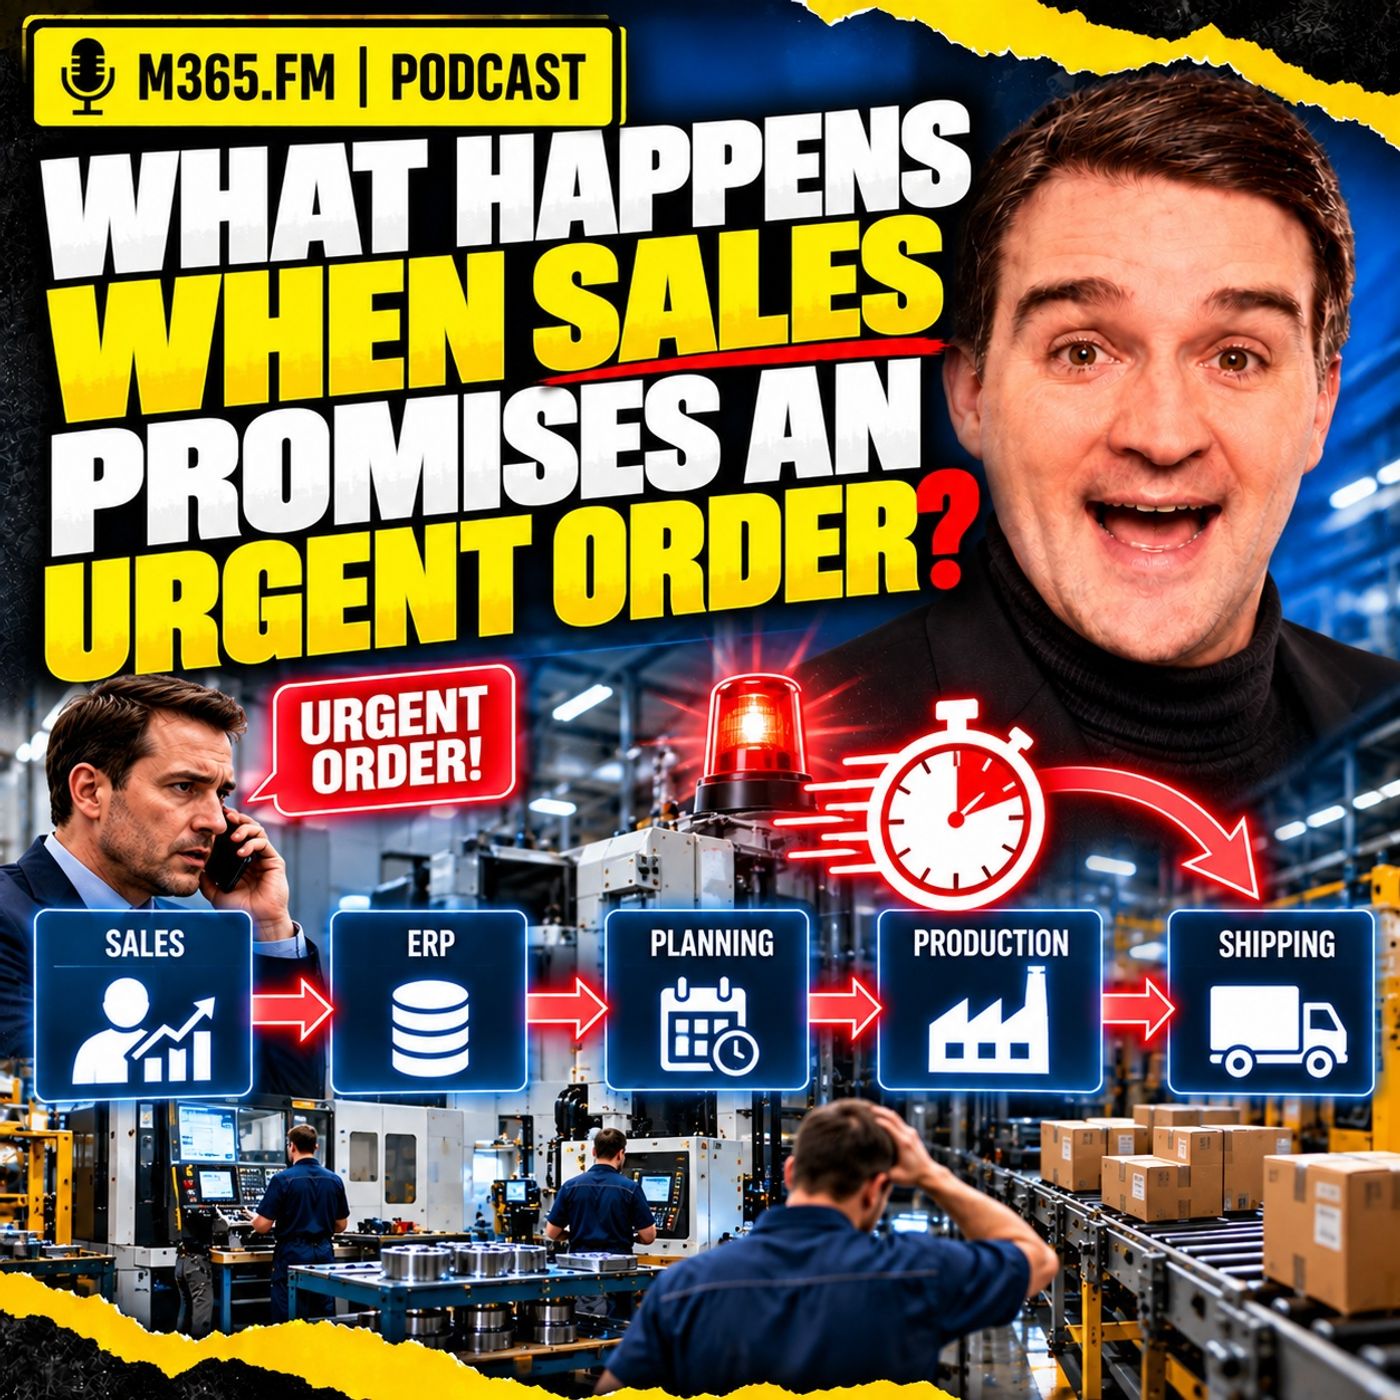
Planowanie nieskończonej zdolności w systemach ERP dla produkcji tworzy złudzenie wykonalności, ignorując rzeczywiste ograniczenia zasobów, co prowadzi do ciągłego tarcia operacyjnego, gdy dział sprzedaży przyjmuje pilne zamówienia. Dowiedz się, dlaczego przejście na planowanie ze skończoną zdolnością jest niezbędne, aby chronić harmonogramy produkcji i rzetelnie zarządzać zobowiązaniami wobec klientów.
Najważniejsze wnioski
- Planowanie nieskończonej zdolności przydziela wiele zleceń pracy do tego samego zasobu, ukrywając rzeczywiste kolizje, aż hala produkcyjna musi gasić pożary.
- Flaga priorytetu w ERP zmienia kolejność, ale nie może magicznie stworzyć czasu pracy maszyn, umiejętności operatorów ani zapasów materiałów.
- Planowanie ze skończoną zdolnością wcześnie ujawnia konflikty zasobów, pokazując dokładne kompromisy, zanim zmiany zakłócą produkcję.
- Wyparte zlecenia wywołują reakcje łańcuchowe, które pogarszają wskaźniki dotrzymywania terminów znacznie bardziej niż początkowe cztery godziny zużyte przez pilne zadanie.
- Symulacja i modelowanie ograniczeń zapewniają rzetelną podstawę potrzebną do oceny, czy przyspieszone zamówienie jest rzeczywiście wykonalne.
Złudzenie nieskończonej zdolności w systemach ERP
Kiedy pilne zapytanie klienta trafia na biurko planisty produkcji, natychmiastowa reakcja wielu systemów planowania zasobów przedsiębiorstwa (ERP) bywa myląca. Tradycyjne modele planowania często wykorzystują tak zwane planowanie nieskończonej zdolności. W tym podejściu system pobiera dane o popycie, czasy marszrut i żądane terminy, a następnie oblicza planowaną pracę, nie sprawdzając wcześniej, czy każde gniazdo ma fizyczne miejsce w swoim kalendarzu.
W planowaniu zgrubnym i przy długoterminowej widoczności zakupów planowanie nieskończonej zdolności sprawdza się całkiem dobrze. Pomaga zespołom zakupów przewidywać przyszłe potrzeby materiałowe i daje kierownictwu ogólny obraz rosnącego popytu, zanim odczuje go hala produkcyjna. Nie rozwiązuje jednak kolizji operacyjnych. Jeśli pięć różnych zleceń wymaga tej samej maszyny CNC w we wtorkowe popołudnie, model nieskończonej zdolności chętnie umieści wszystkie pięć zleceń w tym samym przedziale czasowym. Na papierze każde zlecenie wygląda na bezpiecznie zaplanowane. W rzeczywistości jedna maszyna pracuje jako pierwsza, inna czeka, a pozostałe trzy tworzą natychmiastową kolejkę.
Dlaczego flagi priorytetu nie równają się rzeczywistej zdolności produkcyjnej
Częstym błędem w środowiskach produkcyjnych jest założenie, że dołączenie flagi wysokiego priorytetu lub zmiana koloru pola priorytetu w ERP w jakiś sposób rozszerzy fizyczne możliwości. Pilność zmienia priorytet planowania, ale nie znosi fizycznych ograniczeń. Maszyna CNC nadal ma ograniczone godziny pracy, kontrola wymaga wykwalifikowanego personelu i specjalistycznego sprzętu testowego, a wysyłka nadal zależy od sztywnych terminów przewoźników.
Kiedy zespoły sprzedaży składają szybkie zobowiązania wobec ważnych klientów, przekazują obietnicę handlową. Obietnica handlowa informuje klienta, co firma zamierza dostarczyć. Realny plan produkcji natomiast dowodzi, że istnieje rzeczywista, nieprzerwana ścieżka przez przydział materiałów, obróbkę skrawaniem, montaż, kontrolę, pakowanie i wysyłkę w dostępnych ramach czasowych. Bez logiki skończonej zdolności produkcyjnej, która łączy te elementy, sama flaga priorytetu przerzuca ciężar rozwiązania konfliktu na brygadzistów, którzy muszą improwizować pod presją.
Jak planowanie z ograniczoną zdolnością produkcyjną ujawnia rzeczywiste kompromisy
Planowanie z uwzględnieniem skończonej zdolności produkcyjnej ujawnia konflikty zasobów, porównując operacje z rzeczywistymi kalendarzami maszyn, zasadami zmian i limitami zasobów. Zamiast traktować godziny pracy maszyn jako nieograniczone, planista uwzględnia, że maszyna CNC, stanowisko kontroli czy stanowisko pakowania może obsłużyć tylko jedno zadanie naraz.
Gdy pilne zamówienie zostaje wprowadzone do harmonogramu o skończonej zdolności i zajmuje wtorkowy poranek na krytycznej frezarce, inna operacja traci ten slot. Przesunięte zamówienie nie może po prostu pozostać bez zmian; musi zostać przeniesione na późniejszy termin. Ten pierwszy ruch harmonogramu uruchamia reakcję łańcuchową w całym procesie produkcyjnym. Jeżeli przesunięta operacja nie zdąży z montażem następczym, może to spowodować braki materiałowe, powstanie częściowo ukończonej produkcji w toku (WIP) i ostatecznie opóźnienie wysyłki względem pierwotnego terminu o dni, a nie godziny.
Ukryty koszt przesuniętych zobowiązań
Widocznym efektem pilnego zamówienia jest to, że przesuwa się do przodu w kolejce. Mniej widoczny, a bardzo szkodliwy efekt polega na tym, że wszystko inne cofa się w kolejce. Fabryki działają w złożonej sieci zależności, a nie w odizolowanych działach. Gdy jedna operacja obróbki zostaje odsunięta:
- Stanowiska montażu następczego tracą wymagane komponenty wejściowe, przez co wolne moce przerobowe stają się bezużyteczne.
- Przesunięte zamówienia czekają w kolejce za nowymi zleceniami, a czas oczekiwania wielokrotnie przewyższa czas obróbki pilnego zlecenia.
- Zasoby pomocnicze, takie jak oprzyrządowanie, specjalistyczne przyrządy pomiarowe i wykwalifikowani operatorzy, stają się niedostępne dla pierwotnych przydziałów.
Stosując reguły skończonej zdolności produkcyjnej, planiści mogą dostrzec te efekty drugiego rzędu, zanim zmiany zostaną zatwierdzone. Jeśli pilne zamówienie zmusza do przesunięcia terminu dostawy innego klienta, kierownictwo musi świadomie znać ten kompromis, a nie odkryć go przypadkiem, gdy dok wysyłkowy przegapi odbiór przez przewoźnika.
Łączenie obietnic sprzedażowych z rzeczywistością produkcji
Rozwiązanie tarcia między obietnicami sprzedaży a zdolnością zakładu wymaga czegoś więcej niż lepszych narzędzi programowych; wymaga strukturalnego zarządzania tym, co stanowi prawdziwą pilność. Nie każde żądanie przyspieszenia uzasadnia zakłócanie pracy całej hali. Awaria linii u klienta wymaga innej reakcji niż standardowe wewnętrzne żądanie lub zwykła zmiana harmonogramu.
Wdrożenie solidnej warstwy planowania, łączącej Microsoft Fabric, Power BI i dedykowaną symulację planowania z ograniczoną zdolnością produkcyjną, pozwala organizacjom testować scenariusze przed zmianą fizycznego harmonogramu. Planiści mogą ocenić, czy najlepszym rozwiązaniem jest dodanie kontrolowanych godzin nadliczbowych, wykorzystanie zatwierdzonej trasy alternatywnej, podzielenie wysyłek czy odrzucenie niewykonalnego terminu. Aby dowiedzieć się więcej o tym, jak organizacje produkcyjne radzą sobie z tymi złożonymi presjami harmonogramowymi i wąskimi gardłami operacyjnymi, posłuchaj pełnego odcinka, w którym znajdziesz szczegółowe omówienie procesów produkcyjnych i strategii planowania w przedsiębiorstwie.
Często zadawane pytania
Jaka jest różnica między planowaniem z nieskończoną a skończoną zdolnością produkcyjną?
Planowanie z nieskończoną zdolnością produkcyjną oblicza zapotrzebowanie na zasoby bez sprawdzania, czy stanowiska robocze mają wystarczająco dużo wolnego czasu, co często prowadzi do kolizji w harmonogramie. Planowanie ze skończoną zdolnością produkcyjną ogranicza przydział pracy zgodnie z rzeczywistymi ograniczeniami, takimi jak kalendarze maszyn, godziny zmian i dostępne oprzyrządowanie.
Dlaczego flaga priorytetu w ERP nie może skrócić opóźnień w dostawach?
Flaga priorytetu zmienia jedynie kolejność zlecenia w systemie; nie tworzy ona zdolności fizycznej, godzin pracy maszyn, surowców ani wykwalifikowanej siły roboczej, które są potrzebne, aby faktycznie wykonać pracę szybciej.
Co się dzieje, gdy pilne zamówienie wypycha zaplanowaną pracę?
Uruchamia to reakcję łańcuchową w całej sieci produkcyjnej. Zamówienie, które zostało wyprzedzone, traci swoje miejsce w kolejnych operacjach, takich jak montaż i kontrola jakości, co często powoduje znacznie dłuższe opóźnienia niż czas poświęcony na realizację pilnego zamówienia.
Jak producenci mogą bezpiecznie oceniać pilne zapytania?
Producenci mogą korzystać z narzędzi symulacyjnych, aby testować scenariusze, na przykład dodawanie godzin nadliczbowych, korzystanie z alternatywnych tras produkcji lub zmianę terminów dostaw. Dzięki temu planiści mogą zobaczyć skutki dalszych etapów, zanim zobowiążą się wobec klientów.