 PL
 English
 Deutsch
 Español
 Français
 Italiano
 Português
 Nederlands
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
Harmonogramowanie w przód a wstecz w produkcji: która strategia faktycznie działa?
By Mirko Peters ·
Poznaj różnice między harmonogramowaniem w przód a wstecz w produkcji. Dowiedz się, jak zestawienie tych dwóch perspektyw ujawnia krytyczne luki w planowaniu.
Automatically translated with AI from the original post. Read the English original
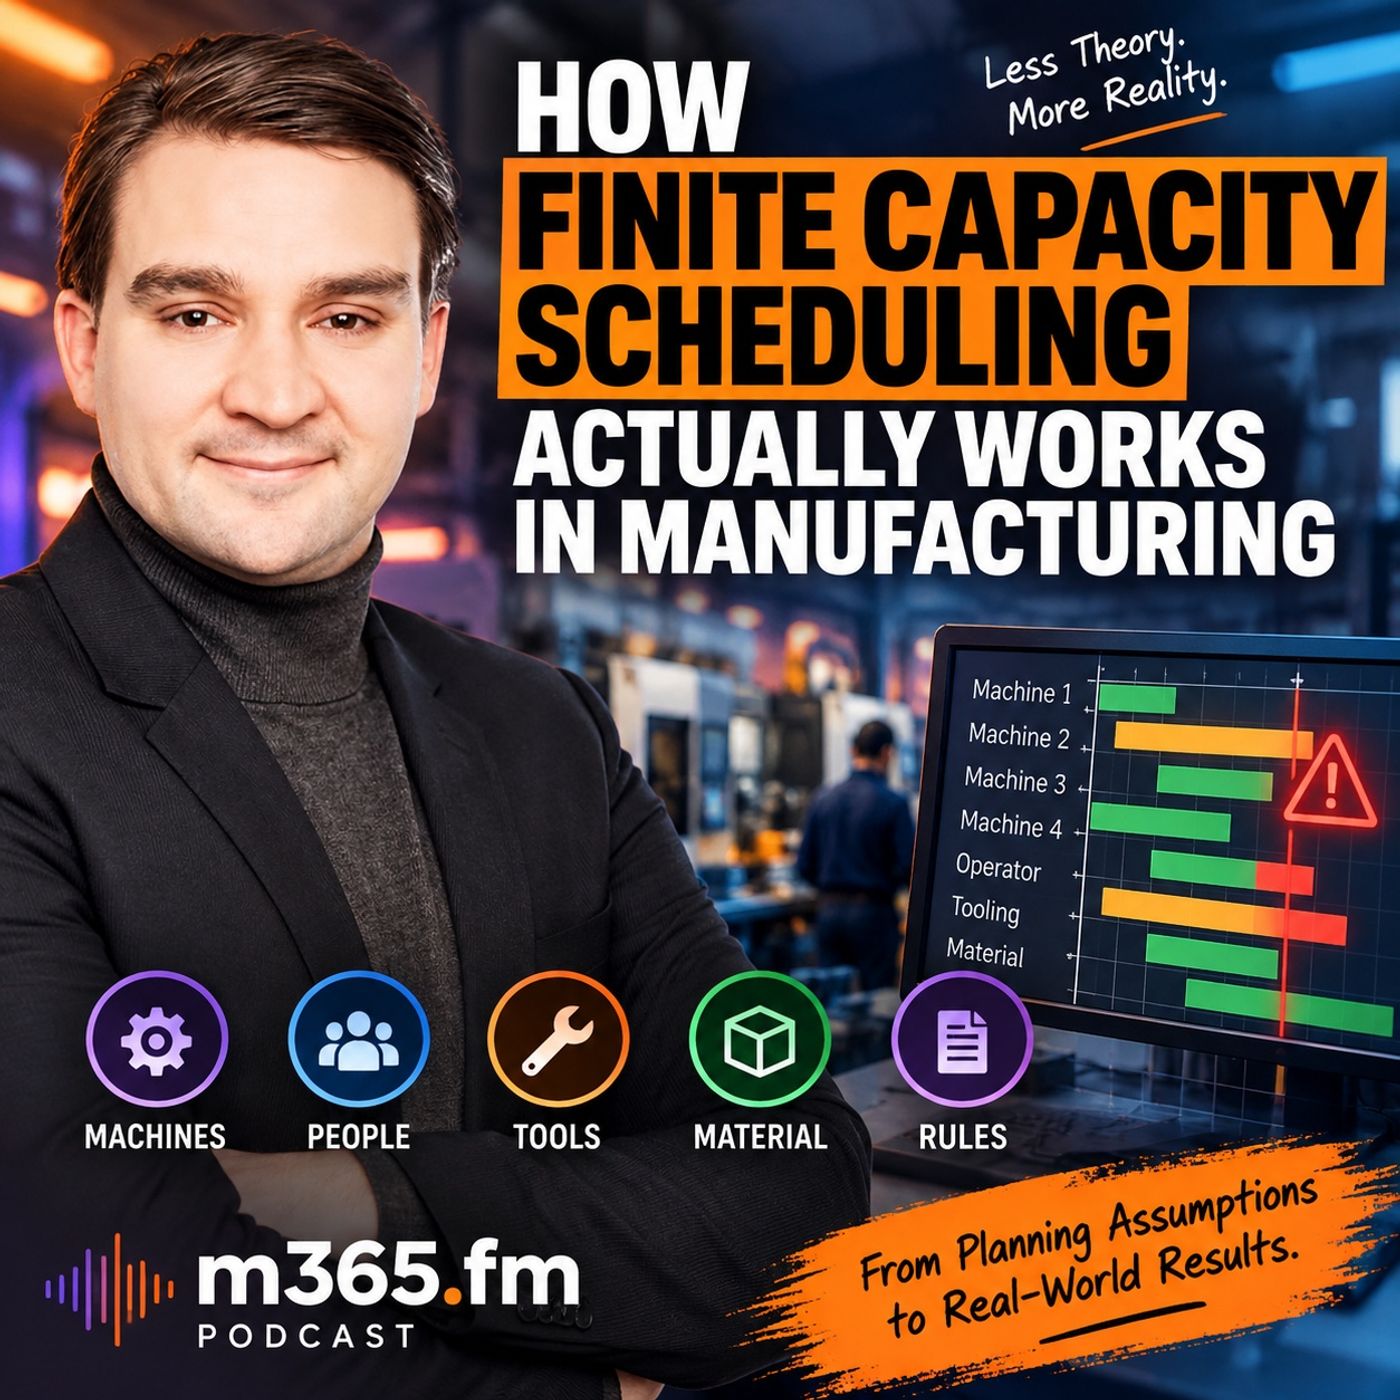
Wybór między harmonogramowaniem w przód a wstecz w produkcji decyduje o tym, jak zakład godzi obietnice składane klientom z rzeczywistością hali produkcyjnej. Harmonogram w przód przewiduje terminy zakończenia na podstawie aktualnie dostępnych zdolności, natomiast harmonogram wstecz wychodzi od terminów i ujawnia niemożliwe wymagania oraz krytyczne luki decyzyjne, zanim zlecenia utkną w miejscu.
Najważniejsze wnioski
- Harmonogramowanie w przód wylicza realistyczne terminy zakończenia na podstawie aktualnie dostępnych zasobów i materiałów gotowych do użycia.
- Harmonogramowanie wstecz zaczyna się od żądanej przez klienta daty dostawy, aby określić, kiedy musi nastąpić każda wcześniejsza operacja.
- Porównanie harmonogramów w przód i wstecz ujawnia krytyczną lukę decyzyjną między obietnicami dla klientów a rzeczywistą zdolnością zakładu.
- Założenia o nieograniczonej zdolności często maskują fakt, że harmonogramy wsteczne wymagają niemożliwego obciążenia zasobów.
- Połączenie obu perspektyw daje planistom wgląd potrzebny do proaktywnego renegocjowania terminów lub korygowania kolejności operacji na hali.
Zrozumienie harmonogramowania w przód: przepływ od teraźniejszości
Harmonogramowanie w przód opiera się na teraźniejszości hali produkcyjnej. Gdy nowe zlecenie produkcyjne zostaje zwolnione do realizacji, system zadaje proste, operacyjne pytanie: biorąc pod uwagę to, co jest fizycznie gotowe już teraz – w tym zatwierdzone materiały, wolny czas maszyn i wykwalifikowanych operatorów – kiedy zlecenie może realistycznie zostać zakończone?
Zamiast liczyć na to, że zdolności produkcyjne cudownie wzrosną, by sprostać terminowi, harmonogramowanie w przód uwzględnia kolejki. Jeśli Twoje główne centrum obróbki CNC ma czterdzieści godzin zaległości i w tym tygodniu dysponuje jedynie dwudziestoma użytecznymi godzinami, harmonogram w przód przesunie nowe zadanie na najbliższy wolny slot. Działa on jako realistyczna prognoza przepustowości. Planiści sięgają po harmonogramowanie w przód, gdy chcą poznać rzeczywistą szybkość linii produkcyjnej bez przyjmowania heroicznych założeń dotyczących prędkości maszyn czy dostępności operatorów.
Harmonogramowanie w przód ma jednak wyraźną wadę handlową. Ponieważ buduje się od dzisiejszych ograniczeń, z natury nie uwzględnia żądanych przez klientów terminów. Zlecenie zaplanowane wyłącznie w logice w przód może zakończyć się trzy dni po żądanym przez klienta terminie, zmuszając dział sprzedaży do gorączkowego tłumaczenia opóźnienia.
Ograniczenia czystego planowania w przód
Czyste harmonogramowanie w przód może czasem prowadzić do zobojętnienia wobec zobowiązań dostawczych. Jeśli zakład konsekwentnie planuje wszystko w przód, bazując na bieżących wąskich gardłach, zlecenia mogą w nieskończoność przesuwać się w przyszłość. Bez terminu napędzającego pilność hala traci spójność z szerszymi zobowiązaniami biznesowymi, a sprawna realizacja zamienia się w izolowaną optymalizację lokalną, w której maszyny pracują bez przerwy, wytwarzając niewłaściwe części w niewłaściwym czasie.
Mechanika harmonogramowania wstecz: wyprowadzanie od obietnicy
Harmonogramowanie wstecz odwraca perspektywę. Zaczyna się od żądanej przez klienta daty dostawy lub docelowej daty montażu i idzie w tył przez każdy etap marszruty, operację oraz czas realizacji materiałów. System pyta: jeśli klient potrzebuje tej jednostki dostarczonej w piątek, kiedy musi rozpocząć się montaż końcowy? Kiedy musi zakończyć się obróbka? Kiedy surowce muszą trafić na halę?
To podejście bezpośrednio łączy produkcję z zobowiązaniami handlowymi. Daje jasny cel dla każdego działu i pokazuje dokładny dzień, w którym dana operacja musi zostać wykonana, aby dotrzymać obietnicy. W tradycyjnych systemach ERP i MRP planowanie wstecz jest domyślnym trybem generowania zleceń planowanych, ponieważ od razu wskazuje terminy zgodne ze zleceniami sprzedaży.
Niebezpieczeństwo pojawia się wtedy, gdy planowanie wstecz opiera się na założeniu nieskończonej zdolności produkcyjnej. Gdy system ERP planuje wstecz tysiące zleceń według kalendarza, nie sprawdzając fizycznych ograniczeń maszyn, regularnie powstaje niemożliwy harmonogram. Może on na przykład wskazywać, że jedna operacja ma zostać wykonana jednocześnie w trzech różnych zleceniach na tym samym wąskim gardle, czyli jednej maszynie. Terminy wyglądają idealnie na ekranie komputera, ale fizyczna fabryka nie jest w stanie ich zrealizować.
Ujawnienie luki decyzyjnej
Prawdziwa siła zrozumienia różnicy między planowaniem w przód a planowaniem wstecz w produkcji tkwi w porównaniu obu perspektyw. Gdy uruchomisz oba modele, odkryjesz krytyczną lukę decyzyjną – przepaść między tym, czego oczekuje klient, a tym, co Twoje bieżące ograniczenia na hali produkcyjnej faktycznie pozwalają zrealizować.
Wyobraź sobie, że Twój harmonogram wsteczny wskazuje, iż kluczowy komponent musi być gotowy do wtorku, aby zdążyć z wysyłką w piątek. Tymczasem Twój harmonogram w przód, uwzględniający rzeczywiste kolejki na maszynach, czasy przezbrojeń i zmiany operatorów, pokazuje, że komponent nie może być gotowy wcześniej niż w czwartek po południu.
Ta rozbieżność nie jest błędem oprogramowania, lecz cennym źródłem informacji biznesowej. Ujawnia konflikt na dni, a nawet tygodnie przed tym, zanim zlecenie utknie na hali produkcyjnej. Dzięki takiemu porównaniu planiści przestają być biernymi ofiarami spóźnionych zleceń. Mogą aktywnie ocenić alternatywy:
- Czy zezwolić na nadgodziny na maszynie wąskiego gardła?
- Czy można skorzystać z zatwierdzonej alternatywnej trasy technologicznej lub innej maszyny?
- Czy warto zlecić podwykonawcy operację pomocniczą, aby chronić zobowiązanie wobec klienta?
- Czy nadszedł czas, aby szczerze porozmawiać z klientem o zmienionym terminie dostawy?
Równoważenie obu perspektyw w celu uzyskania wykonalnych harmonogramów
Opieranie się wyłącznie na planowaniu wstecz prowadzi do niemożliwych oczekiwań wobec hali produkcyjnej i ciągłego gaszenia pożarów. Poleganie wyłącznie na planowaniu w przód grozi oddaleniem się od zobowiązań wobec klientów. Nowoczesne operacje produkcyjne wymagają połączenia obu podejść – zakotwiczenia celów handlowych w planowaniu wstecz i weryfikacji wykonalności za pomocą harmonogramowania w przód z ograniczoną zdolnością produkcyjną.
Gdy te dwa widoki ze sobą współpracują, planowanie produkcji przestaje być administracyjnym zadaniem wprowadzania danych, a staje się strategicznym narzędziem podejmowania decyzji. Planiści mogą testować scenariusze, oceniać kompromisy i chronić kluczowe gniazda montażowe, nie zakładając przy tym nieskończonej zdolności produkcyjnej.
Podsumowanie
Opanowanie równowagi między planowaniem w przód a planowaniem wstecz pozwala zespołom produkcyjnym przestać zgadywać i zacząć kontrolować rzeczywistość operacyjną. Dzięki wczesnemu ujawnianiu konfliktów w planowaniu zakład może podejmować świadome decyzje dotyczące zdolności produkcyjnej, kolejności realizacji i zobowiązań wobec klientów, zanim drobne opóźnienia przerodzą się w poważne kryzysy. Aby głębiej poznać, jak modelowanie zdolności produkcyjnej z ograniczeniami zmienia harmonogramowanie na hali produkcyjnej, posłuchaj pełnej dyskusji. Posłuchaj całego odcinka i poznaj praktyczne strategie dopasowania danych z systemu ERP do rzeczywistych warunków produkcji.
Często zadawane pytania
Czym jest planowanie w przód w produkcji?
Planowanie w przód uwzględnia aktualnie dostępne materiały, operatorów i zdolność produkcyjną maszyn, a następnie oblicza od bieżącego momentu najwcześniejszy realistyczny termin zakończenia zlecenia produkcyjnego.
Czym jest planowanie wstecz w produkcji?
Planowanie wstecz zaczyna się od żądanego przez klienta terminu dostawy i przechodzi wstecz przez etapy trasy technologicznej, aby określić dokładne terminy dla każdej poprzedzającej operacji oraz wydania materiałów.
Dlaczego harmonogramy w przód i wstecz często są ze sobą sprzeczne?
Są sprzeczne, ponieważ planowanie wstecz zakłada nieskończoną zdolność produkcyjną, aby osiągnąć docelowy termin, podczas gdy planowanie w przód jest ograniczone przez fizyczne czynniki, dostępność narzędzi i rzeczywiste kolejki na maszynach.
Jak porównanie obu harmonogramów pomaga planistom produkcji?
Porównanie ujawnia krytyczną lukę decyzyjną na wczesnym etapie, pozwalając planistom sprawdzić, czy zobowiązanie wobec klienta jest fizycznie osiągalne, czy też trzeba zwiększyć zdolność produkcyjną, zmienić kolejność realizacji lub skorygować termin obietnicy.