 PL
 English
 Deutsch
 Español
 Français
 Italiano
 Português
 Nederlands
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
2026-10-11
Co się dzieje, gdy sprzedaż obiecuje pilne zamówienie
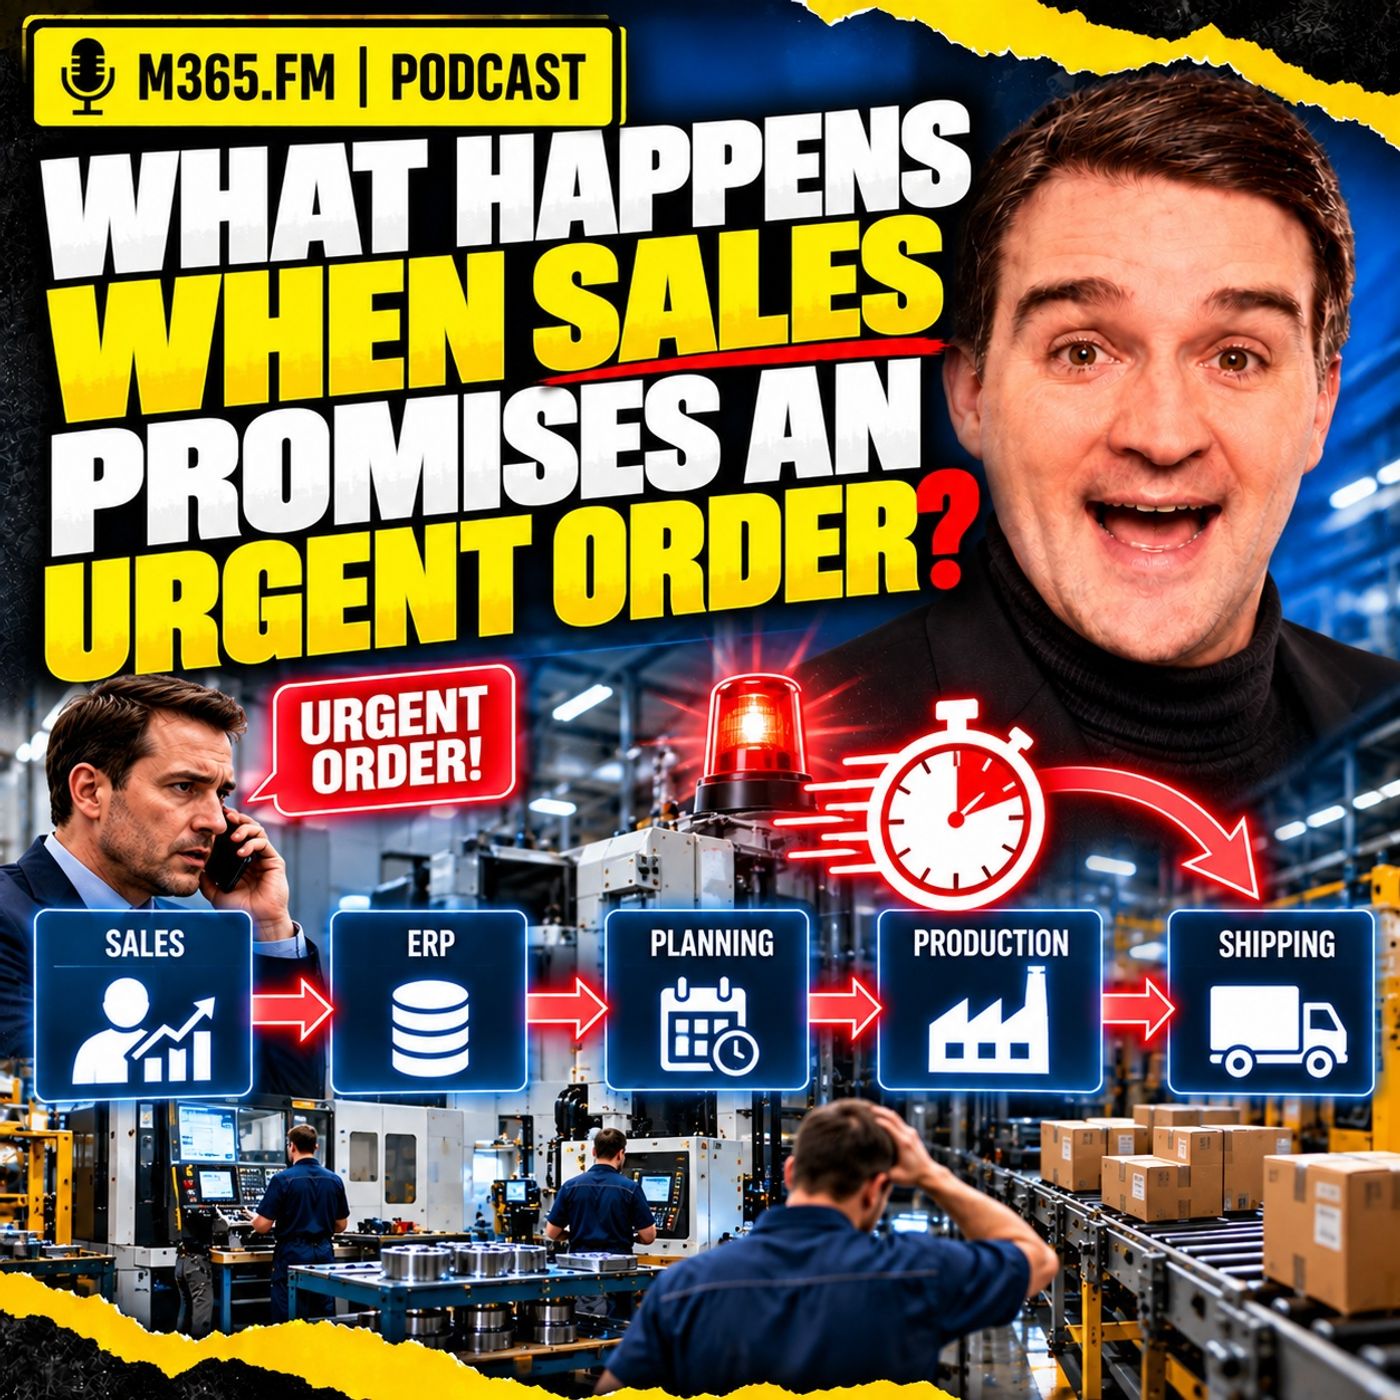
Pilny zlecenie klienta brzmi prosto: dział sprzedaży obiecuje szybki termin dostawy, oznacza zamówienie jako priorytetowe i prosi produkcję o jego wciśnięcie w plan. Nowe zamówienie jednak nie trafia do pustej fabryki. Trafia do harmonogramu, który jest już wypełniony rezerwacjami maszyn, przydziałami materiałów, planami przezbrojeń, wykwalifikowanymi pracownikami, zdolnością kontroli jakości, oknami konserwacyjnymi i obietnicami złożonymi innym klientom. Prawdziwe pytanie nie brzmi więc wyłącznie, czy pilne zamówienie da się wyprodukować, lecz które istniejące zobowiązanie wchłonie zakłócenie, gdy zostanie przesunięte.
OBIETNICA NIE JEST PLANEM PRODUKCJI
Obietnica handlowa mówi klientowi, co firma zamierza dostarczyć. Wykonalny termin produkcji dowodzi natomiast, że istnieje realna ścieżka przez materiał, obróbkę, montaż, kontrolę, pakowanie i wysyłkę w dostępnym czasie.
ERP może przechowywać żądane i obiecane terminy, zlecenia produkcyjne, materiały oraz informacje o marszrutach, ale flaga priorytetu nie tworzy zdolności produkcyjnych. Maszyna CNC nadal ma ograniczoną liczbę godzin, kontrola wymaga wykwalifikowanych ludzi i sprzętu, a wysyłka ma granice czasowe przewoźników. Pilność zmienia priorytet, ale nie znosi fizycznych ograniczeń.
SKOŃCZONA ZDOLNOŚĆ UJAWNIA PRAWDZIWY KOMPROMIS
Planowanie przy nieskończonej zdolności może przypisać kilka zleceń do tego samego zasobu i zostawić konflikt produkcji do rozwiązania później. Harmonogramowanie przy skończonej zdolności wymusza ujawnienie tego konfliktu.
Jeśli pilne zamówienie dostanie maszynę CNC we wtorek rano, inna operacja traci wtorek rano. Wypchnięte zamówienie może wtedy nie zmieścić się w oknie montażu, kontroli lub pakowania i stracić znacznie więcej czasu, niż pilne zamówienie faktycznie zużyło.
Pierwszy ruch harmonogramowy uruchamia zatem reakcję łańcuchową na pozostałej części marszruty.
MATERIAŁ NIE PODPORZĄDKOWUJE SIĘ FLAGOM PRIORYTETU
Stan magazynowy pokazujący dostępność nie zawsze oznacza, że materiał można użyć dla pilnego zamówienia. Materiał może być już przydzielony do zamówienia innego klienta, czekać na zwolnienie przez jakość, wymagać konkretnej partii lub dostawcy albo podlegać ograniczeniom identyfikowalności i terminu przydatności.
Przesunięcie materiału może uratować pilnego klienta, a jednocześnie po cichu stworzyć niedobór gdzie indziej. Fabryka nie usunęła ograniczenia, tylko je przeniosła.
To samo dotyczy przyrządów, sprawdzianów, specjalnych opakowań, stanowisk testowych i innych zasobów fizycznych, od których zależy wiele zleceń.
ZDOLNOŚĆ MASZYNY NIE OZNACZA ZDOLNOŚCI UŻYTECZNEJ
Maszyna może mieć wolny slot w kalendarzu i mimo to nie nadawać się do wykonania pracy. Wymagany ustawiacz może nie być na zmianie, operator może nie mieć odpowiedniego uprawnienia, przyrząd może być zamontowany w innym miejscu, a program CNC może nie być zwolniony dla aktualnej wersji wyrobu.
Prawdziwa zdolność istnieje tylko wtedy, gdy maszyna, ludzie, narzędzia, materiał, zatwierdzenia procesu i okno czasowe spotykają się w jednym miejscu.
Dlatego alternatywna maszyna nie jest automatycznie alternatywną ścieżką produkcji. Sprawdzona alternatywna ścieżka wymaga zatwierdzonego oprzyrządowania, programów, kontroli jakości, realistycznych czasów cyklu oraz ludzi, którzy faktycznie potrafią wykonać pracę.
WĄSKIE GARDŁO SIĘ PRZESUWA
Pilne zamówienie może z początku wyglądać jak problem obróbki. Gdy obróbka znajdzie rozwiązanie, presja może natychmiast przejść na montaż, kontrolę, testy, pakowanie, a nawet na jedną osobę odpowiedzialną za zatwierdzenie.
Wąskie gardło nie jest na stałe przypisane do jednej maszyny. Jest nim to ograniczenie, które w danej chwili najbardziej hamuje przepływ pracy w kierunku wysyłki.
Dlatego wysokie wykorzystanie urządzeń nie gwarantuje dobrej terminowości dostaw. Zakład może mieć wydajne maszyny i mimo to wysyłać z opóźnieniem, bo niewłaściwa praca czeka na niewłaściwym ograniczeniu we niewłaściwym czasie.
DRUGORZĘDNE SKUTKI ROZPRZESTRZENIAJĄ SZKODY
Widoczny skutek pilnego zamówienia jest łatwy do zauważenia: przesuwa się do przodu.
Mniej widoczny skutek to wszystko, co cofa się do tyłu.
Jedna przesunięta operacja obróbki może opóźnić podzespół montażowy. Brakujący podzespół może wywołać pracę częściową, dodatkowe przemieszczenia, kolejne okno kontroli i ostatecznie spóźnioną wysyłkę. Inne zamówienie może stracić przyrząd, przydział materiału, stanowisko testowe lub wykwalifikowaną osobę, nawet jeśli nigdy nie dzieli pierwotnej maszyny z pilnym zamówieniem.
Fabryki działają przez zależności, a nie przez odizolowane działy.
Pilne zamówienie zmienia relacje między wyrobem, procesem i zasobami w całej tej sieci.
TERMINY DOSTAW TRZEBA PRZELICZYĆ
Gdy praca się przesuwa, stare terminy klientów nie powinny po prostu pozostać nietknięte w ERP.
Przesunięte zamówienie potrzebuje nowej wykonalnej ścieżki przez każdą pozostałą operację. Obróbka musi się zakończyć, zanim może ruszyć montaż, montaż musi się zakończyć przed kontrolą, a kontrola musi się zakończyć na tyle wcześnie, by zdążyć z pakowaniem i z granicą przewoźnika.
Zamówienie może technicznie zakończyć produkcję w dniu terminu, a mimo to dotrzeć z opóźnieniem, bo ciężarówka już odjechała.
Obsługa klienta potrzebuje zatem realistycznego terminu wysyłki i założeń, na których on się opiera, a nie zapewnień opartych na dacie, którą obecna sytuacja produkcyjna już nie podtrzymuje.
DLACZEGO EXCEL STAJE SIĘ AWARYJNYM CENTRUM STEROWANIA
W wielu fabrykach planista zbiera informacje z ERP, MES, nadzoru produkcji, zakupów, jakości, utrzymania ruchu i aktualizacji od dostawców w jednym arkuszu, bo to najszybszy sposób na odtworzenie pełnego obrazu sytuacji.
Sam Excel nie jest problemem. Jest elastyczny i praktyczny.
Problem pojawia się wtedy, gdy arkusz staje się jedynym miejscem, w którym istnieje rzeczywista decyzja produkcyjna. Sprzedaż widzi jeden termin w ERP, planowanie drugi w skoroszycie, a hala produkcyjna realizuje kolejność zmienioną podczas poprzedniej zmiany.
Głębszym problemem jest brak wspólnego kontekstu między systemami.
KONTEKST ŁĄCZY FAKTY
Rekord maszyny, zlecenie pracy, ilość materiału, lista operatorów i termin klienta to użyteczne fakty. Stają się przydatne przy decyzjach dotyczących pilnych zamówień, gdy zależności między nimi są jawne.
System musi rozumieć, że:
• Ta operacja należy do tego zlecenia pracy
• To zlecenie pracy wspiera to zobowiązanie wobec klienta
• Ta operacja może być wykonana na tych zatwierdzonych zasobach
• Ten materiał jest przydzielony do tego zlecenia produkcyjnego
• To narzędzie lub przyrząd jest wymagany dla tego procesu
• Ta osoba jest uprawniona do tej operacji
• Ta kontrola musi nastąpić przed wysyłką
Graf wiedzy lub podobny model relacji może pomóc uczynić te zależności widocznymi i możliwymi do prześledzenia, zamiast pozostawiać je w arkuszach kalkulacyjnych i w głowach ludzi.
GDZIE PASUJĄ MICROSOFT FABRIC I POWER BI
Microsoft Fabric może zapewnić wspólną bazę danych obejmującą ERP, MES, utrzymanie ruchu, jakość, dane z maszyn i informacje planistyczne. Może pomóc przygotować, zarządzać, historyzować i łączyć dane wykorzystywane w analizach międzysystemowych.
Power BI może pokazać bieżące obciążenie, zagrożone zamówienia, status materiałów, rozwój kolejek i ekspozycję na opóźnienia, tak aby sprzedaż, planowanie, produkcja i obsługa klienta pracowały na bardziej spójnym obrazie.
Ani Fabric, ani Power BI nie są jednak automatycznie silnikiem harmonogramowania przy skończonej zdolności.
Warstwa harmonogramowania lub optymalizacji nadal musi sprawdzać kalendarze zasobów, zależności marszrut, przezbrojenia, dostępność materiałów, kwalifikacje, okna konserwacyjne i inne ograniczenia, zanim uzna opcję produkcyjną za wykonalną.
SYMULACJA PRZED PRZESUNIĘCIEM PRACY
Zamiast natychmiast wpychać pilne zamówienie na początek, symulacja pozwala planistom najpierw przetestować konsekwencje.
Możliwe scenariusze obejmują:
• Przesunięcie pilnego zamówienia przed istniejącą pracę
• Dodanie kontrolowanych godzin nadliczbowych
• Zastosowanie zatwierdzonej alternatywnej marszruty
• Podział wysyłki
• Zaoferowanie późniejszego terminu dostawy
• Odrzucenie żądanego terminu, gdy nie istnieje bezpieczna wykonalna opcja
Każda opcja przenosi ryzyko gdzieś indziej. Symulacja sprawia, że te konsekwencje stają się widoczne
Apple Podcasts · Spotify · YouTube · Deezer