 PT
 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 हिन्दी
 日本語
 한국어
2026-09-15
Pode o Mapeamento do Fluxo de Valor se Tornar um Modelo de Dados em Tempo Real?
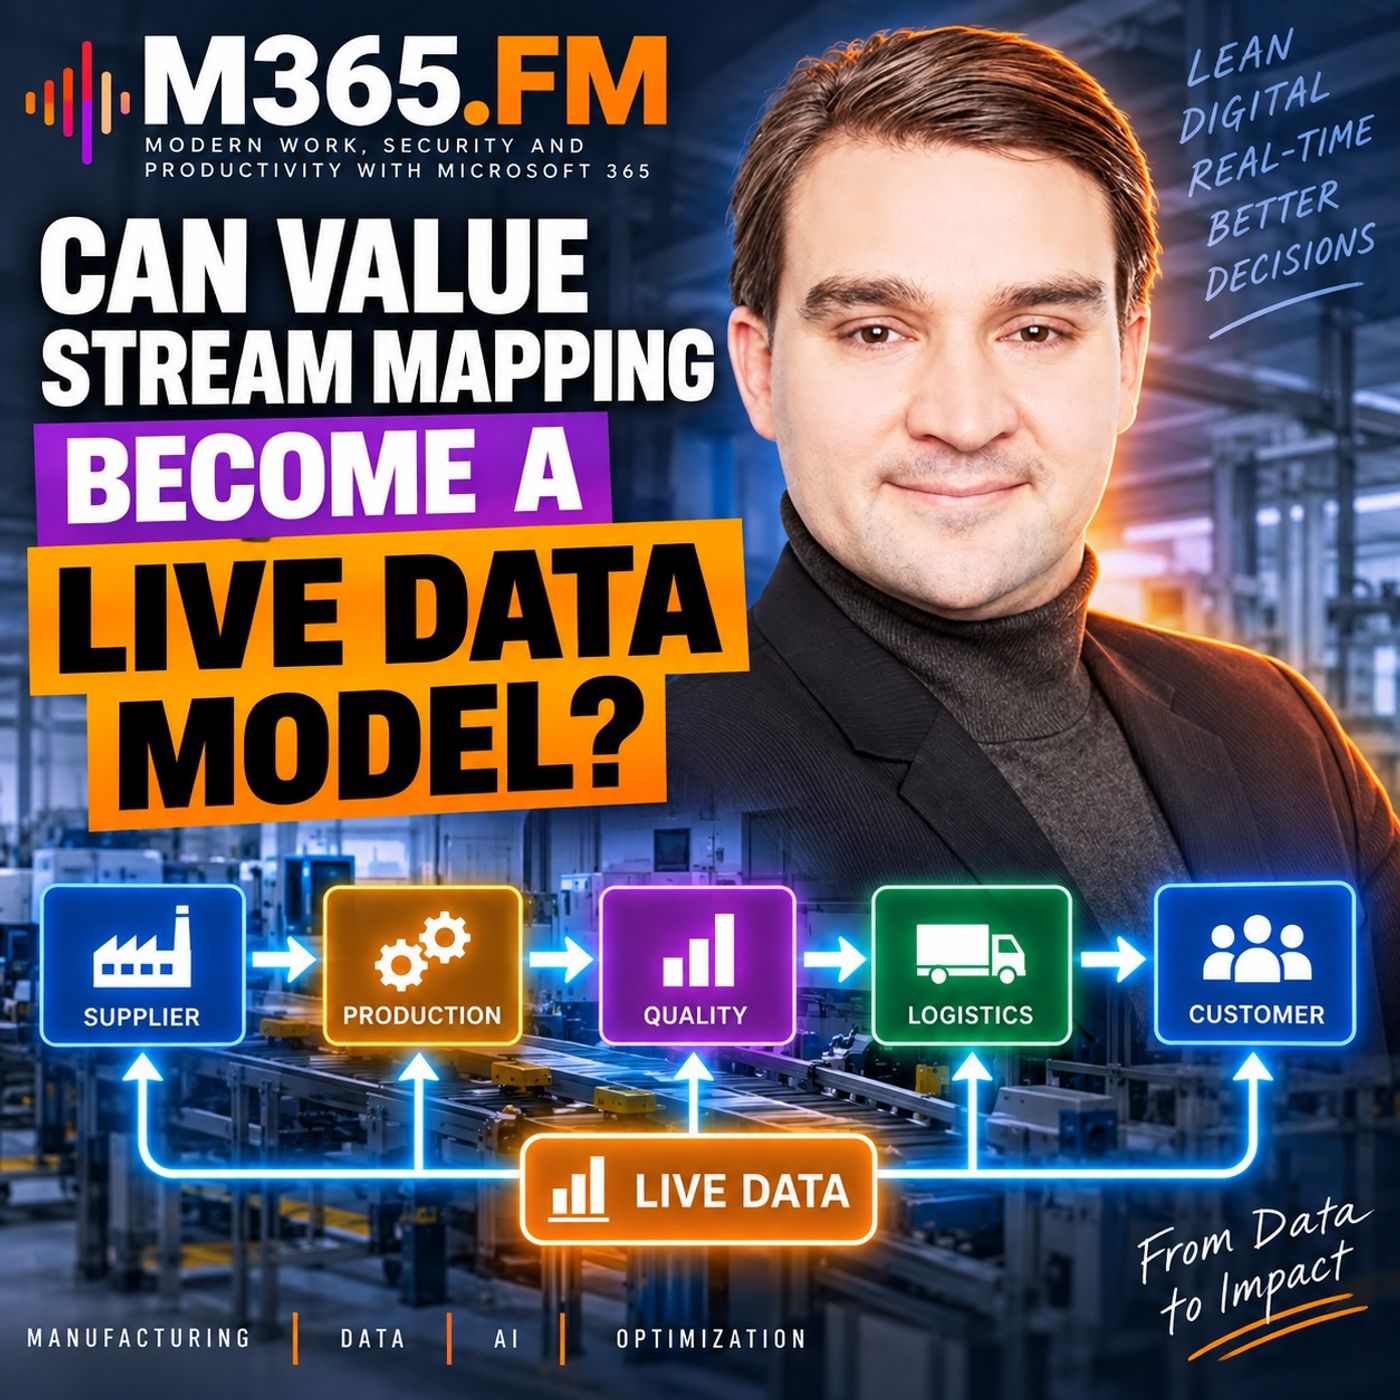
O Value Stream Mapping tem sido uma das ferramentas mais úteis da Manufatura Enxuta para compreender como materiais, informações e decisões se movimentam por um sistema de produção.Mas o Value Stream Mapping tradicional tem uma limitação fundamental.A fábrica muda constantemente. O mapa não.Você pode reunir produção, planejamento, qualidade, manutenção, cadeia de suprimentos e operações na mesma oficina. Pode mapear tempos de ciclo, filas, tamanhos de lote, passagens de responsabilidade, tempos de espera, fluxos de informação e gargalos. Ao final da oficina, todos podem finalmente compartilhar a mesma visão de como o sistema produtivo funciona.Depois a realidade muda.Um embarque de fornecedor chega atrasado. Um cliente faz um pedido urgente. Uma máquina para. A qualidade bloqueia um lote. A manutenção retira um recurso da produção. Uma troca de ferramenta demora mais do que o esperado. Material fica aguardando no local errado.O Value Stream Map pendurado na parede ainda descreve a fábrica de ontem.Então, e se um Value Stream Map pudesse se tornar algo mais?Neste episódio, exploramos como o Value Stream Mapping poderia evoluir de um documento estático da Manufatura Enxuta para um modelo de dados de manufatura ativo, conectado a dados de ERP, MES, qualidade, manutenção, máquinas e chão de fábrica.O objetivo não é simplesmente digitalizar um Value Stream Map.O objetivo é criar um modelo que reflita continuamente como a produção realmente se comporta.
O PROBLEMA DO VALUE STREAM MAPPING ESTÁTICO
O Value Stream Mapping tradicional captura um instantâneo importante de um sistema produtivo.Ele ajuda as equipes a entender a sequência de processos necessários para produzir um produto, mas seu valor real vai muito além de desenhar caixas e setas.Um Value Stream Map pode descrever tempos de processamento, tempos de espera, filas, estoques, tamanhos de lote, trocas de ferramenta, fluxos de informação, sinais de reabastecimento, regras de controle da produção e passagens entre diferentes áreas da organização.Isso torna o Value Stream Mapping extremamente útil para compreender o fluxo.Mas a produção é dinâmica.As condições capturadas durante uma oficina podem já ser diferentes poucos dias depois.A demanda muda.Recursos ficam indisponíveis.Pedidos recebem prioridades diferentes.Problemas de qualidade geram retrabalho.Materiais chegam atrasados.Programações de produção são alteradas.Os tempos de ciclo reais diferem das premissas de planejamento.Essas mudanças afetam o fluxo real da produção, mas normalmente não são refletidas automaticamente no Value Stream Map.Isso levanta uma questão interessante para a manufatura moderna:O Value Stream Mapping pode se tornar um modelo continuamente atualizado da fábrica?
DO VALUE STREAM MAP AO MODELO DE DADOS AO VIVO
Um Value Stream Model ao vivo seria fundamentalmente diferente de simplesmente colocar um Value Stream Map tradicional em uma tela.Digitalizar um diagrama é relativamente fácil.Criar um modelo que compreenda as relações entre pedidos, operações, recursos, materiais, restrições, eventos e estados de produção é muito mais difícil.Um modelo de manufatura ao vivo precisa entender perguntas como:Onde está um pedido neste momento?Qual operação foi concluída por último?O que deve acontecer em seguida?Qual recurso é necessário?Esse recurso está realmente disponível?Há material aguardando?A qualidade está bloqueando a produção?A manutenção reduziu a capacidade disponível?O pedido está aguardando por uma restrição física ou por um atraso de informação?E, mais importante:Que evidência comprova o estado atual da produção?Isso move o Value Stream Mapping da documentação em direção à inteligência operacional.
UM PEDIDO, VÁRIOS SISTEMAS DE MANUFATURA
Considere um ambiente de manufatura sob encomenda.Um pedido de cliente entra no negócio com uma data de entrega requerida.O ERP cria o pedido de venda, gera as necessidades de produção, verifica a disponibilidade de material e fornece as informações de roteiro que descrevem a sequência esperada de operações.Mas o ERP fornece apenas parte do quadro.No chão de fábrica, o Sistema de Execução da Manufatura pode despachar trabalho, registrar confirmações de operadores, acompanhar o progresso da produção e manter informações de número de série ou lote.Os sistemas das máquinas oferecem outra perspectiva.Um centro de usinagem pode informar se está operando, ocioso, com falha ou em preparação.Um forno pode fornecer informações de temperatura e eventos de conclusão de ciclo.Uma estação de teste pode gerar resultados de aprovação ou reprovação.Gateways industriais, historiadores, CLPs e plataformas de IoT podem coletar sinais operacionais adicionais.Os sistemas de qualidade acrescentam outra camada.Um resultado de inspeção pode colocar material em espera.Uma não conformidade pode acionar retrabalho.Uma liberação de qualidade pode acontecer horas depois de a inspeção física já ter terminado.Os sistemas de manutenção também influenciam a programação real da produção.Uma máquina pode aparecer tecnicamente disponível no sistema de planejamento enquanto uma manutenção programada a torna indisponível por várias horas.Cada sistema contém informações valiosas.Mas nenhum deles, isoladamente, descreve necessariamente o fluxo completo da produção.
PARA ONDE FOI REALMENTE O LEAD TIME?
Imagine um pedido que é entregue com atraso.O ERP sabe quando o pedido foi criado.O ERP sabe a data de entrega planejada.O MES sabe quando cada operação foi confirmada.Os dados das máquinas podem mostrar quando os equipamentos estavam em operação.Os sistemas de qualidade sabem quando as inspeções aconteceram.A manutenção sabe quando os recursos estiveram indisponíveis.Mas o planejador faz uma pergunta muito mais simples:Por que este pedido atrasou?Para onde foi realmente o lead time?Talvez o pedido tenha esperado após a usinagem.Talvez o material estivesse fisicamente pronto, mas o transporte não o movimentou.Talvez a inspeção tenha sido concluída, mas a liberação pela qualidade tenha ocorrido horas depois.Talvez uma máquina tivesse capacidade, mas o material necessário estivesse aguardando em outro local.Talvez tenha sido liberado trabalho demais a montante, criando uma fila diante do gargalo real.Talvez a programação de produção já fosse irrealista quando o pedido entrou no chão de fábrica.Os dados necessários para responder a essas perguntas talvez já existam.O problema é que estão espalhados por vários sistemas.
DADOS DO ERP NÃO SÃO O MESMO QUE A REALIDADE DA PRODUÇÃO
Os sistemas ERP são essenciais para a manufatura.Eles gerenciam pedidos, materiais, roteiros, necessidades, estoques, compras e muitos outros processos de negócio.Mas um roteiro do ERP descreve como a produção deveria acontecer.Ele não descreve automaticamente o que está fisicamente acontecendo no chão de fábrica neste momento.Essa distinção se torna crítica quando os fabricantes querem otimizar a produção.Um plano de produção pode indicar que um pedido pode passar para a próxima operação.A fábrica pode indicar algo completamente diferente.A máquina pode estar indisponível.O material pode não ter chegado.Um operador pode não estar disponível.A qualidade pode ter bloqueado o lote.A operação anterior pode ter levado mais tempo do que o esperado.Outro pedido urgente pode já estar ocupando o recurso.O modelo de produção planejado e o sistema produtivo real podem divergir rapidamente.Um Value Stream Model ao vivo poderia ajudar a expor essa diferença.
POR QUE O MES SOZINHO NÃO É SUFICIENTE
O MES oferece uma visibilidade da produção muito mais profunda do que o ERP.Ele pode acompanhar ordens de trabalho, operações, confirmações, progresso da produção, genealogia e execução no chão de fábrica.Mas o MES também representa apenas parte do ambiente de manufatura.Decisões de produção podem depender de informações armazenadas fora do MES.Sistemas de qualidade.Sistemas de manutenção.Sistemas de armazém.Plataformas de IoT industrial.Historiadores de máquinas.Sistemas de planejamento.Sistemas de programação.ERP.Entradas de operadores.Sistemas de transporte.Até planilhas podem conter informações operacionais que influenciam a produção.Um modelo de manufatura ao vivo precisa, portanto, de relações entre esses sistemas, e não apenas de mais um painel isolado.
PAINÉIS EM TEMPO REAL NÃO SÃO VALUE STREAMS AO VIVO
Muitos projetos de manufatura digital concentram-se na visibilidade em tempo real.Estados das máquinas são coletados.Dados de produção entram em um lakehouse.Painéis exibem pedidos em aberto.O Power BI visualiza KPIs.Os gestores recebem informações mais atualizadas.Isso pode ser extremamente valioso.Mas dados em tempo real, por si só, não bastam.
Apple Podcasts · Spotify · YouTube · YouTube Music · Deezer
Can Value Stream Mapping Become a Live Data Model? (English)