 FR
 English
 Deutsch
 Español
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
Pourquoi les dates de production des ERP sont illusoires : l’écart entre planification et réalité de l’atelier
By Mirko Peters ·
Découvrez pourquoi les dates de production issues de l’ERP créent une fausse certitude, et comment la planification APS à capacité finie comble cet écart dans l’industrie manufacturière.
Automatically translated with AI from the original post. Read the English original
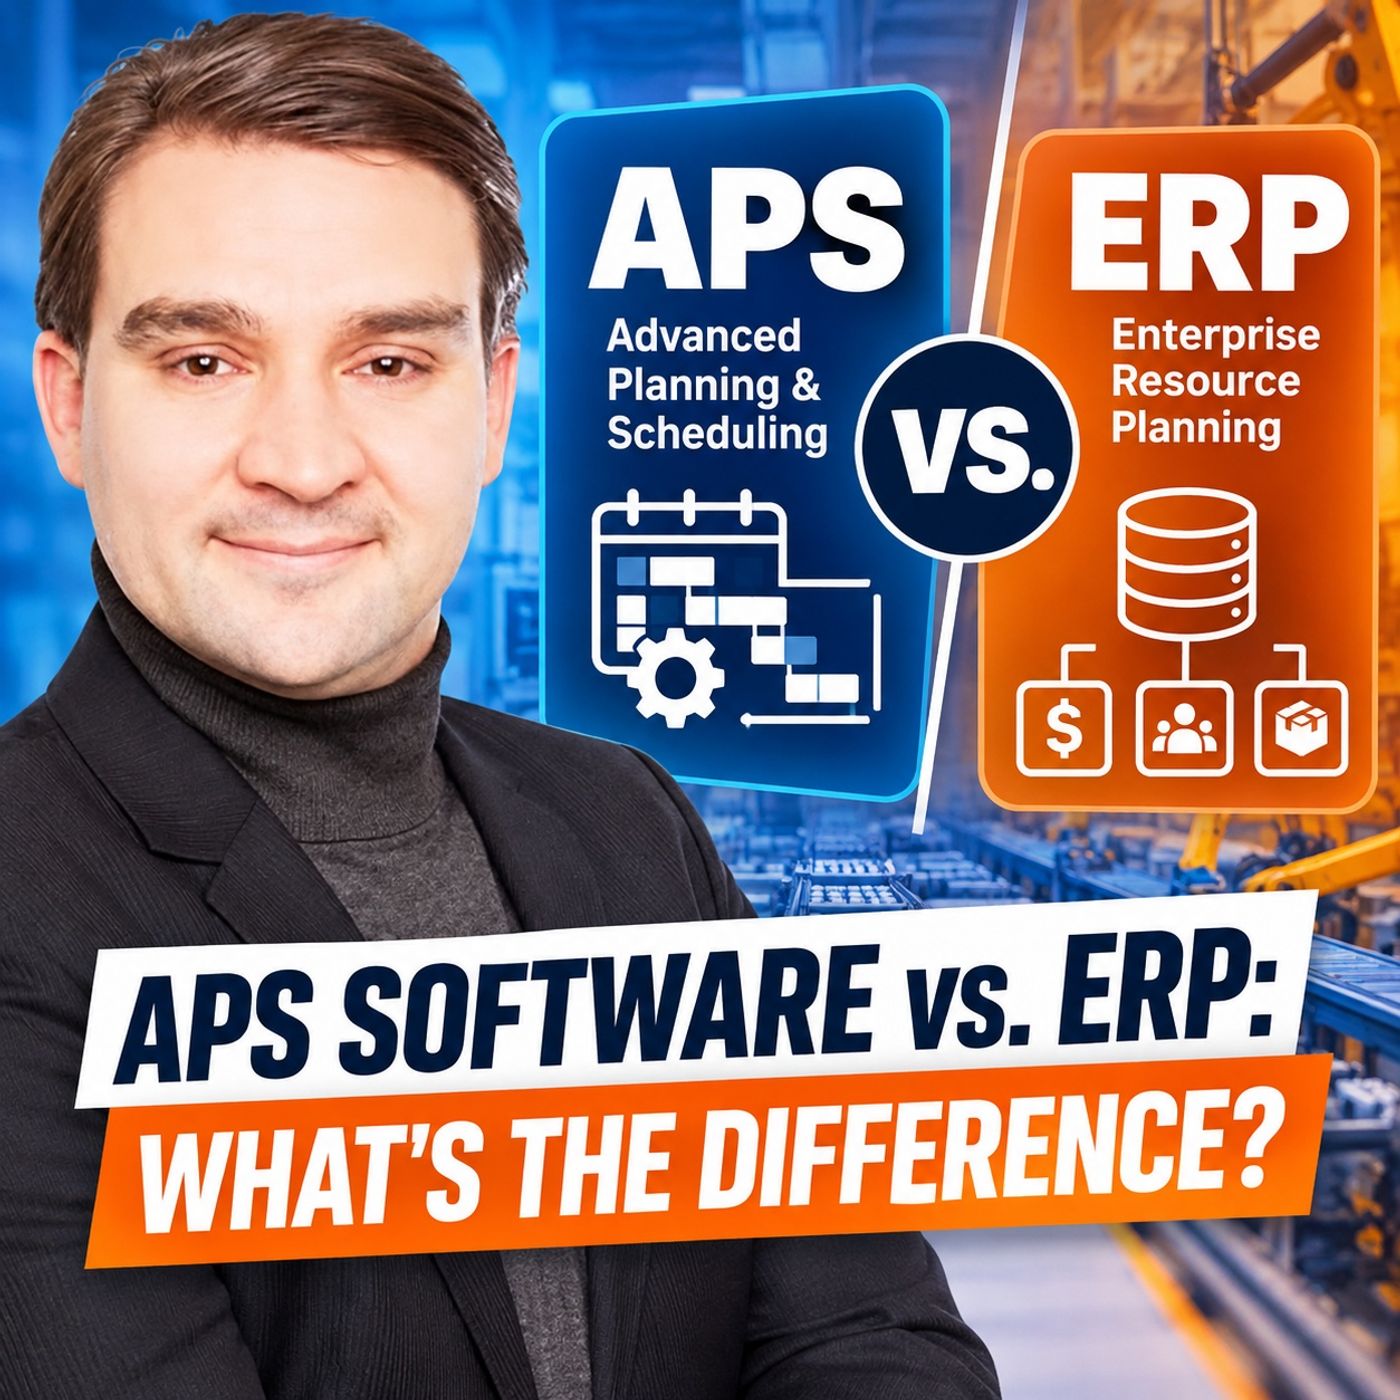
Lorsqu’un industriel s’appuie uniquement sur ses systèmes de planification des ressources de l’entreprise pour établir ses plannings de production, il se heurte souvent à une dangereuse illusion de certitude. Si les dates ERP semblent fermes sur le papier, elles ignorent fréquemment la capacité finie des machines, les équipes en poste et la disponibilité des matières, ce qui entraîne des retards de livraison clients et des tensions permanentes à l’atelier.
Points clés
- Les systèmes ERP excellent dans l’enregistrement des transactions commerciales et dans la gestion de la planification des besoins en composants (MRP) à travers les chaînes d’approvisionnement de l’entreprise.
- La planification à capacité infinie des ERP traditionnels affecte les charges de travail à des dates sans vérifier si des machines précises peuvent réellement absorber le volume.
- Les délais de fabrication statiques et les périodes de planification hebdomadaires masquent les goulots d’étranglement critiques de l’atelier, les arrêts machine et les conflits de disponibilité des outils.
- Combler l’écart entre une date planifiée et un planning de production réalisable suppose de bien comprendre les rôles distincts des systèmes ERP, APS et MES.
- Les logiciels de planification et d’ordonnancement avancés (APS) utilisent des contraintes finies pour calculer des fenêtres d’achèvement réalistes avant tout engagement envers les clients.
L’illusion de certitude dans la planification ERP traditionnelle
Les industriels investissent massivement dans les logiciels de planification des ressources de l’entreprise pour piloter leurs transactions commerciales, la demande client, les nomenclatures et le suivi des stocks. Ces plateformes constituent une source unique de référence indispensable pour les achats, la finance et les ventes. Toutefois, lorsqu’un système d’entreprise génère un ordre de fabrication avec une date de début, une date de fin et une échéance bien définies, les planificateurs traitent souvent ces horodatages comme une preuve absolue que l’usine peut livrer.
Cette dépendance aux dates générées par le système crée un faux sentiment de sécurité. Un système ERP peut afficher un ordre de fabrication prêt à être lancé, mais ces données tiennent rarement compte du chaos physique d’un atelier réel. Si une machine critique est déjà occupée, si un opérateur est absent ou si des matières premières attendent dans une file de contrôle qualité au lieu d’être transformées, l’échéance ERP devient instantanément obsolète. Le plan d’affaires reste intact à l’écran, mais la réalité physique de l’usine raconte une tout autre histoire.
Comprendre les hypothèses de capacité infinie
Un moteur principal de cette fausse certitude est la planification à capacité infinie. Les plateformes ERP traditionnelles vérifient généralement si un ordre de fabrication s’inscrit dans une période large, comme une journée ou une semaine, sans contraindre les travaux concurrents à se disputer des créneaux précis sur une ressource limitée. Le système suppose que la capacité est pratiquement illimitée au sein de ces périodes de planification plus larges.
Si cette approche simplifie les calculs à l’échelle de l’entreprise et la planification des matières, elle ne tient plus dès que plusieurs commandes urgentes nécessitent simultanément le même centre d’usinage ou le même poste de test. Le logiciel place vingt heures de travail dans une fenêtre quotidienne qui ne comporte que huit heures disponibles, et ce sont alors les superviseurs d’atelier qui doivent démêler manuellement la séquence, négocier les priorités et absorber les retards qui en découlent.
Comment les délais de fabrication et les périodes de planification masquent les contraintes de production
Les délais de fabrication fixes et les périodes de planification hebdomadaires occultent davantage la véritable capacité de production. Un gamme de fabrication dans l’ERP peut supposer qu’une étape de production donnée prend exactement deux jours entre le lancement et l’achèvement. Si les délais standard sont utiles pour la planification globale de l’entreprise et l’approvisionnement en matières, ils masquent régulièrement des écarts opérationnels importants.
Observons ce qui se passe réellement pendant ces deux jours alloués. Une commande peut n’exiger que trente minutes d’usinage effectif, tout en passant une journée et demie en file d’attente parce que les ressources situées en amont sont saturées. À l’inverse, un changement de série complexe peut s’avérer nécessaire parce que le lot de produits précédent utilisait un outillage, des matières ou des teintes totalement différents. Lorsque l’on tient compte des fenêtres de maintenance ou des compétences requises pour les opérateurs, le délai fixe de deux jours dans le système ERP ressemble peu à l’exécution réelle sur le terrain.
Le danger des périodes de planification hebdomadaires
Les périodes de planification hebdomadaires introduisent une distorsion similaire. Lorsque la capacité et la demande sont équilibrées sur une période de sept jours, le planning paraît serein et maîtrisable sur le papier. Toutefois, si toutes les commandes urgentes entrantes réclament de la capacité le lundi matin alors que les heures machine disponibles restent inutilisées le vendredi après-midi, la vue hebdomadaire ne résout pas le problème immédiat de l’ordonnancement. Le conflit de lancement reste masqué jusqu’au moment où le travail commence réellement.
Passer des hypothèses de l’ERP à un ordonnancement tenant compte des contraintes
Reconnaître les limites de l’ordonnancement ERP ne signifie pas pour autant abandonner la plateforme. Les systèmes ERP restent essentiels pour tenir des enregistrements métier maîtrisés, pour la comptabilité financière et pour la planification des besoins en matières. La solution consiste plutôt à identifier les frontières architecturales et à séparer les transactions métier de l’ordonnancement tenant compte des contraintes.
Les logiciels de planification et d’ordonnancement avancés (APS, Advanced Planning and Scheduling) comblent ce manque opérationnel en introduisant l’ordonnancement à capacité finie. En prenant en compte des contraintes réelles telles que les calendriers des machines, l’emplacement des outils, les matrices de réglage et les certifications des opérateurs, l’APS vérifie si un plan de production peut effectivement être exécuté dans les conditions actuelles de l’usine. Plutôt que de faire confiance aveuglément à une date statique, les industriels qui utilisent l’APS peuvent évaluer les compromis liés à l’accélération d’une commande, au transfert de charge vers d’autres ressources ou à l’ajustement des engagements envers les clients avant de lancer la production.
Pour découvrir comment ces architectures de production travaillent ensemble afin d’optimiser les flux de fabrication, écoutez l’épisode complet et découvrez comment les organisations modernes concilient les transactions d’entreprise avec les contraintes réelles de l’atelier.
Questions fréquentes
Pourquoi les dates de production issues de l’ERP échouent-elles souvent dans l’atelier ?
Les dates de production issues de l’ERP échouent fréquemment, car les systèmes traditionnels reposent sur une planification à capacité infinie et sur des délais fixes. Ils programment le travail à partir d’hypothèses générales, sans vérifier si les machines spécifiques, les opérateurs qualifiés, les outils et les matières sont physiquement disponibles au moment exact où une opération doit être exécutée.
Quelle est la différence entre une planification à capacité infinie et une planification à capacité finie ?
La planification à capacité infinie (couramment utilisée dans les systèmes ERP et MRP) charge la demande sur les postes de travail sans imposer de limites strictes de séquencement ni de concurrence entre ressources, en supposant que la capacité est flexible. La planification à capacité finie (utilisée dans les logiciels APS) limite l’ordonnancement en fonction des contraintes physiques réelles, en veillant à ce que les machines et la main-d’œuvre ne se voient jamais attribuer plus de travail qu’elles ne peuvent raisonnablement en exécuter sur une période donnée.
Comment les délais de fabrication fixes influencent-ils les plannings de production ?
Les délais fixes offrent une durée standardisée pour la planification et le calcul des coûts à l’échelle de l’entreprise, mais ils masquent souvent les temps d’attente réels en file, les arrêts machine, les réglages complexes et les retards de contrôle. Par conséquent, une commande dont le délai est valide dans le système ERP peut rester immobilisée dans l’atelier en attendant la levée d’un goulot d’étranglement.
Les industriels doivent-ils remplacer leur ERP pour mettre en œuvre l’APS ?
Non. Un logiciel APS est conçu pour compléter un système ERP existant, et non pour le remplacer. L'ERP reste la source unique de vérité pour les transactions commerciales, les données de référence et les besoins en matières, tandis que le système APS extrait ces données afin de calculer des plannings de production tenant compte des contraintes.