 FR
 English
 Deutsch
 Español
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
Utiliser Power Platform et Azure pour établir des plannings de fabrication à capacité finie
Par Mirko Peters ·
Découvrez comment construire des plannings de fabrication à capacité finie avec Azure, Power Platform et Microsoft Fabric, afin de faire le lien entre les plans ERP et la réalité de l’atelier.
Traduit automatiquement par IA à partir de l'article original. Lire l'original en anglais
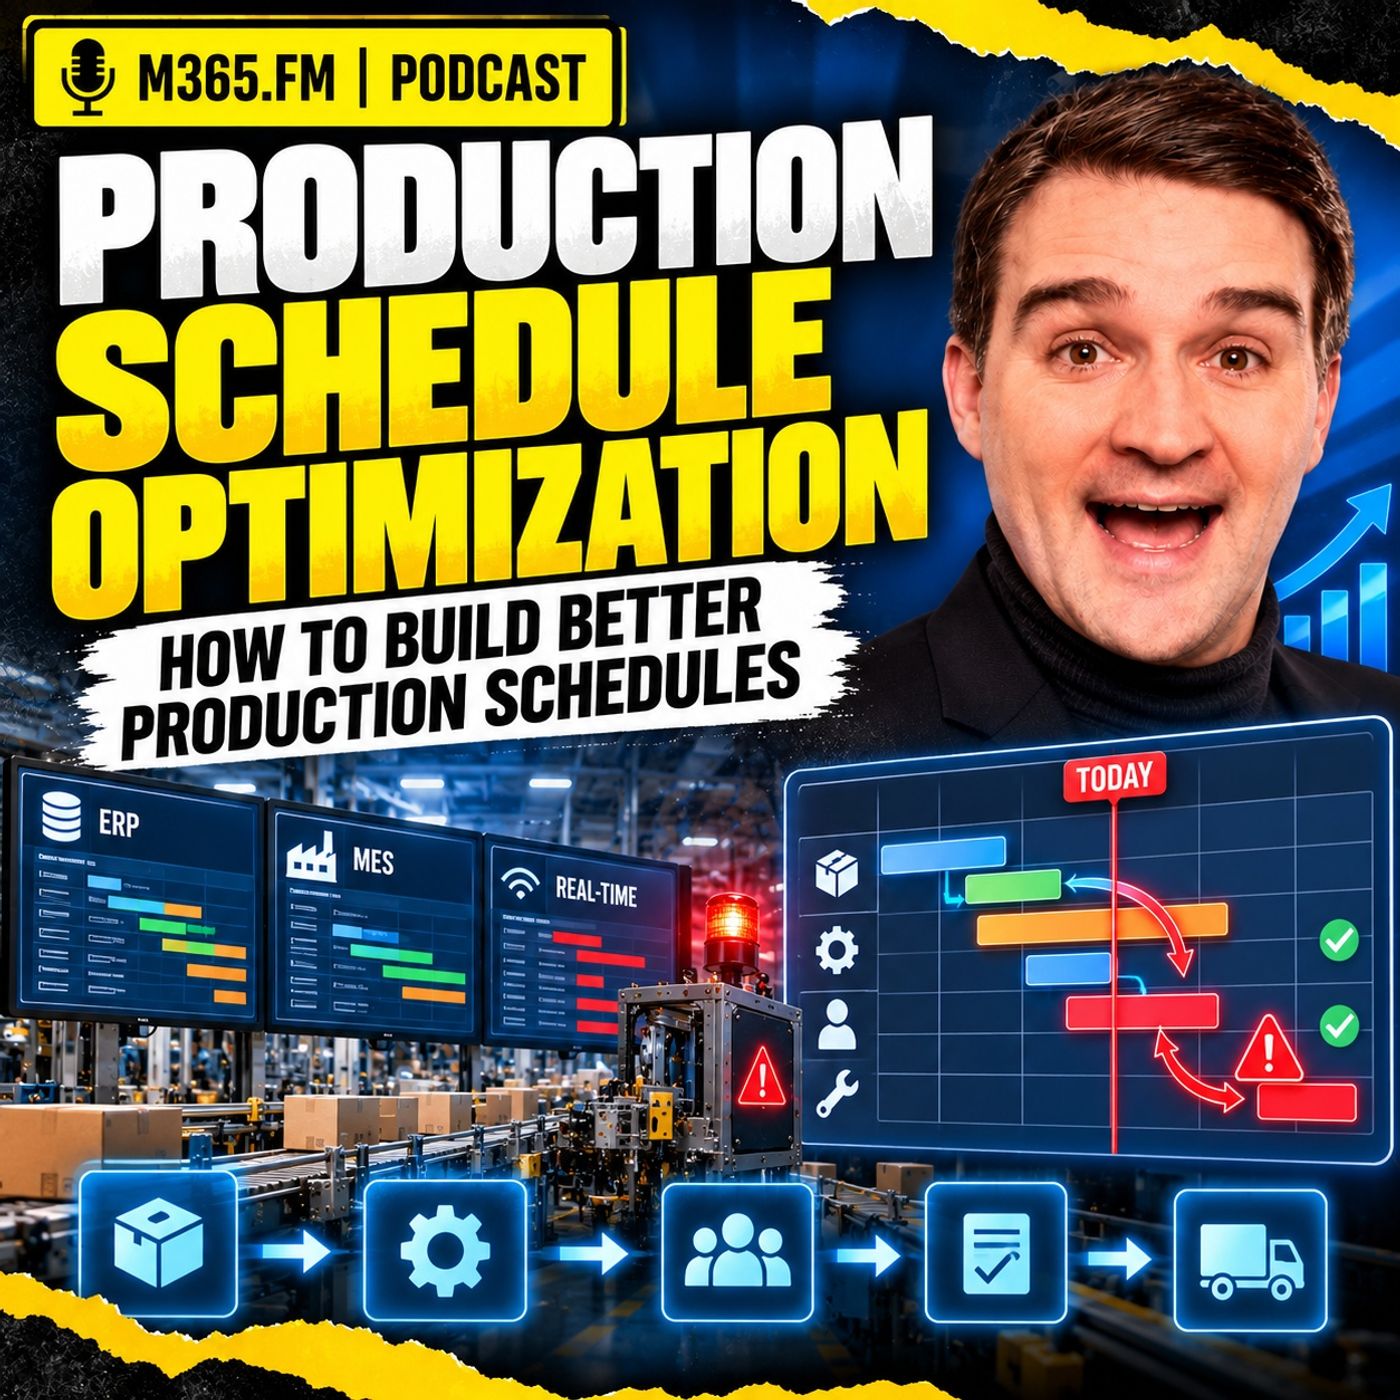
Construire un planning de fabrication à capacité finie suppose de faire le lien entre les plans de demande ERP et l’exécution en temps réel sur le terrain. En s’appuyant sur Microsoft Azure, Power Platform et Microsoft Fabric, les équipes IT et opérationnelles peuvent bâtir des architectures de données robustes, qui capturent les capacités réelles des machines, intègrent les contraintes opérationnelles et automatisent la gestion des exceptions, sans déclencher une agitation permanente dans l’usine.
Points clés
- Les systèmes ERP fournissent la demande commerciale et les dates d’échéance, tandis que les systèmes MES suivent l’exécution par équipe, les goulots d’étranglement et les quantités réellement produites.
- La planification à capacité finie doit tenir compte des outillages, des gabarits, des compétences des opérateurs et des blocages qualité, et pas seulement des heures libres au calendrier.
- Microsoft Azure joue le rôle de couche d’intégration qui relie les systèmes ERP, MES et OT hétérogènes dans un moteur de planification unifié.
- Les workflows Power Platform automatisent les approbations humaines pour l’insertion de commandes urgentes, les modifications de gammes et les dérogations qualité.
- Les zones gelées et la replanification fondée sur les exceptions évitent les perturbations constantes en atelier en protégeant les travaux proches déjà lancés.
L’écart entre les plans ERP et la réalité de l’atelier
Un planning de production peut sembler irréprochable sur un tableau de bord de direction alors que l’atelier l’a déjà entièrement abandonné. Les progiciels de gestion intégrés (ERP) excellent dans la gestion de la logique métier globale, des engagements clients, des achats et du suivi des stocks à un niveau agrégé. Ils reposent toutefois généralement sur des capacités théoriques et des temps de cycle idéalisés. Lorsqu’une machine tourne plus lentement que prévu, qu’un changement de série prend une heure de plus ou que des matières premières sont retardées à un point de contrôle qualité, le système ERP reste parfaitement ignorant de la situation.
Pendant ce temps, les systèmes d’exécution de fabrication (MES) et les systèmes OT en périphérie vivent au cœur de la réalité du poste. Les responsables d’équipe ajustent manuellement les séquences sur le terrain pour contourner l’absence de pièces, des outils cassés ou des opérateurs absents. Ce décalage crée un retard administratif dangereux : les planificateurs s’appuient sur des hypothèses dépassées, tandis que les équipes de production improvisent des solutions en temps réel. Combler cet écart suppose une architecture qui respecte à la fois les priorités commerciales et les contraintes physiques.
Pourquoi la disponibilité générique des machines ne fonctionne pas
Une erreur courante en planification de production consiste à considérer une machine à l’arrêt comme une capacité prête à l’emploi. En réalité, un créneau vide au calendrier ne signifie pas que l’opération peut effectivement être réalisée. Une planification détaillée exige d’évaluer des données de capacité fines sur plusieurs ressources secondaires. Une machine peut être libre, mais le gabarit spécifique requis pour la révision du produit peut être utilisé sur une autre ligne, le instrument de mesure peut être hors étalonnage, ou l’opérateur qualifié peut ne pas être programmé pour l’équipe en cours.
Architecturer la couche de données de planification avec Azure et Fabric
Mettre en œuvre une stratégie de planification moderne fondée sur les contraintes exige une infrastructure cloud souple, capable d’ingérer un volume élevé de télémétrie provenant de l’atelier, ainsi que des données métier structurées issues des systèmes d’entreprise. C’est précisément là que l’écosystème Microsoft apporte une valeur considérable aux architectes IT et aux responsables des opérations.
Azure constitue l’épine dorsale de l’intégration. Il connecte de manière sécurisée les bases de données ERP historiques, les solutions MES dans le cloud et les flux de télémétrie IoT/OT en périphérie. En centralisant ces pipelines de données hétérogènes, les organisations peuvent alimenter les moteurs spécialisés d’optimisation et de planification avancée et d’ordonnancement (APS) avec des données propres et à jour.
Exploiter Microsoft Fabric pour l’analyse historique
Alors que les bases de données opérationnelles gèrent les transactions en temps réel, Microsoft Fabric joue le rôle de magasin analytique centralisé pour l’intelligence de production. Fabric rassemble l’historique des plannings, les journaux d’exécution, les taux de rejet qualité et les historiques de maintenance. Les équipes opérationnelles utilisent des tableaux de bord Power BI connectés à Fabric pour évaluer le respect du planning, identifier les goulots d’étranglement récurrents, comparer les durées d’opération planifiées et réelles, et auditer les causes profondes des modifications de planning au fil du temps.
Automatiser la gestion des exceptions avec Power Platform
Même le moteur d’ordonnancement sous contraintes le plus sophistiqué ne peut pas éliminer le jugement humain. Les perturbations imprévues (panne critique d’une machine, insertion d’une commande client urgente ou mise en quarantaine soudaine d’un matériau pour un problème qualité) exigent une intervention rapide. Or, gérer ces exceptions par des courriels dispersés ou des consignes criées sur le plateau entraîne des retards et des erreurs coûteux.
Power Platform comble le fossé entre l’optimisation automatisée et la prise de décision humaine. Power Apps peut offrir aux superviseurs d’atelier et aux planificateurs des interfaces simplifiées pour demander des changements de gamme, enregistrer des blocages qualité ou signaler des arrêts machine. En coulisse, Power Automate achemine ces demandes dans des workflows d’approbation structurés, informe les parties prenantes concernées, met à jour les journaux de suivi et renvoie en toute sécurité les modifications approuvées vers la base de données opérationnelle.
Mettre en place des zones de gel pour éviter le chaos en atelier
La visibilité des données en temps réel est un atout précieux, mais elle peut vite devenir un handicap si elle est mal utilisée. Si un algorithme d’ordonnancement automatisé réagit à chaque alarme capteur mineure ou à chaque ralentissement ponctuel en recalculant intégralement le planning de l’usine, l’instabilité opérationnelle qui en résulte détruira le moral et l’efficacité des opérateurs.
Les équipes de production ont besoin de stabilité pour préparer les matières, installer les outillages, effectuer les réglages des machines et exécuter le travail en toute sécurité. Pour concilier réactivité et stabilité, les planificateurs doivent mettre en place des zones de gel. Une zone de gel verrouille les travaux à court terme déjà préparés ou lancés sur l’atelier, les rendant insensibles à une replanification automatique. Les travaux plus éloignés dans le planning restent flexibles, ce qui permet aux moteurs d’optimisation d’ajuster les séquences futures en fonction de l’évolution de la demande, sans perturber le poste en cours.
Conclusion
Bâtir de meilleurs plannings de production ne consiste pas à concevoir un plan théorique qui ne change jamais. Il s’agit de construire un rythme opérationnel résilient, qui respecte les contraintes physiques de l’atelier, s’adapte intelligemment aux perturbations réelles et donne aux équipes une visibilité claire sur ce qui peut réellement se produire ensuite. En combinant des outils d’optimisation spécialisés avec l’intégration Azure, l’analytique Fabric et l’automatisation des workflows Power Platform, les organisations peuvent transformer l’ordonnancement, d’un jeu de devinettes, en avantage concurrentiel.
Pour approfondir les stratégies modernes de production et les architectures cloud, écoutez l’épisode complet pour des analyses d’experts, des conseils de mise en œuvre pratiques et une discussion approfondie sur l’optimisation de vos environnements de production.
Questions fréquentes
Quelle est la différence entre un plan de production ERP et un planning MES ?
Un plan de production ERP définit la demande métier de haut niveau, les engagements commerciaux, les besoins d’achats et les dates d’échéance clients. Un planning MES gère l’exécution immédiate en atelier : il suit les opérations machines en temps réel, les quantités terminées, les goulots d’étranglement en cours et les événements au niveau du poste.
Pourquoi l’ordonnancement à capacité finie est-il supérieur à la planification à capacité infinie ?
La planification à capacité infinie charge le travail sur les dates souhaitées et ne révèle les surcharges qu’a posteriori, obligeant l’usine à réagir dans l’urgence. L’ordonnancement à capacité finie vérifie en amont que les commandes correspondent aux ressources réelles disponibles, en tenant compte des outillages, des compétences, de la maintenance et de la disponibilité des matières avant d’affecter le travail.
Comment Power Platform contribue-t-il aux workflows d’ordonnancement de production ?
Power Platform permet une gouvernance contrôlée, avec intervention humaine (human-in-the-loop). Power Apps et Power Automate permettent aux responsables d’usine et aux superviseurs de gérer les exceptions, telles que l’insertion de commandes urgentes, les ajustements d’acheminement et les blocages qualité, au moyen de processus d’approbation structurés et traçables.
Quel rôle jouent les zones gelées dans la replanification en temps réel ?
Les zones gelées protègent le travail à court terme qui a déjà été préparé, mis en place ou lancé sur la ligne de production contre des perturbations constantes causées par les recalculs automatiques du planning, garantissant ainsi la stabilité opérationnelle pendant les équipes en activité.