 FR
 English
 Deutsch
 Español
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
Pourquoi les séquences de gamme échouent : comprendre les dépendances dynamiques de fabrication
By Mirko Peters ·
Découvrez pourquoi les gammes de fabrication standard ne permettent pas de prévoir les retards de livraison, et comment le suivi des dépendances dynamiques en temps réel protège les plannings de production.
Automatically translated with AI from the original post. Read the English original
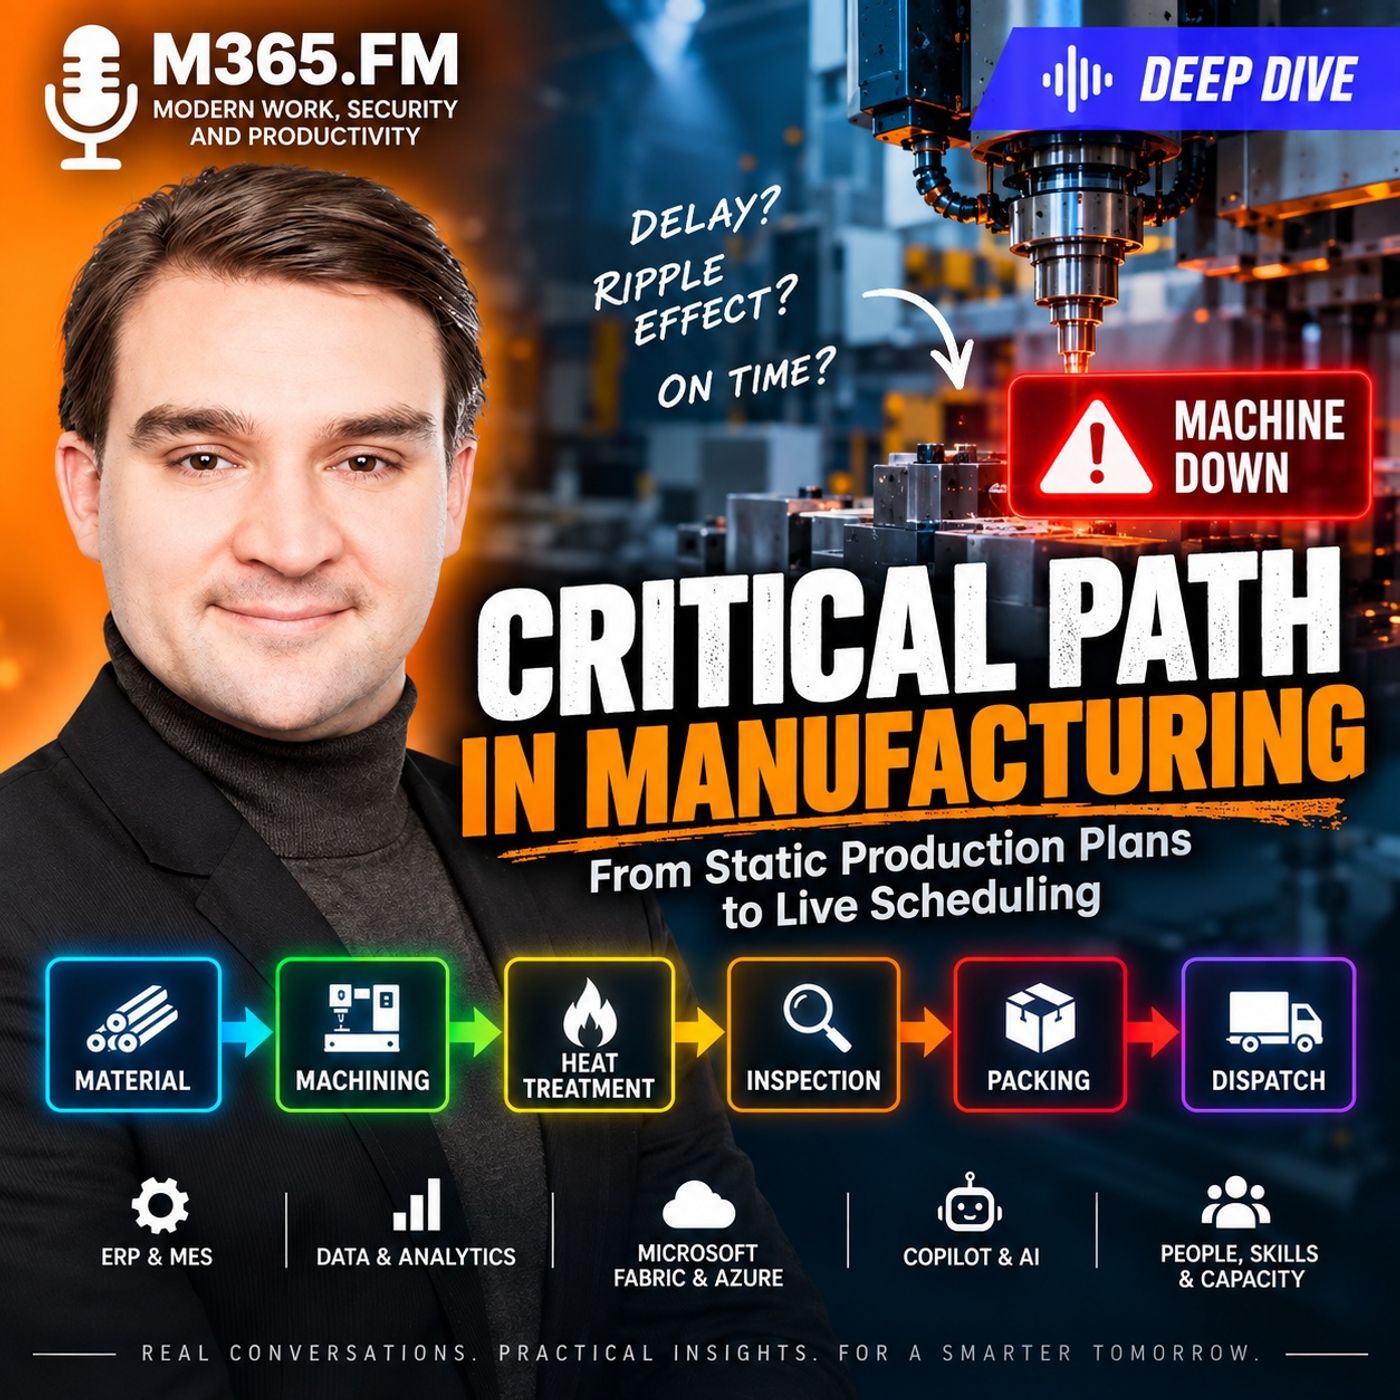
Les gammes de fabrication standard définissent le parcours théorique d’une pièce dans l’usine, mais elles reflètent rarement les contraintes opérationnelles réelles. En examinant la manière dont les machines partagées, la disponibilité des matières et les goulots d’étranglement en aval modifient les plannings de production, les industriels peuvent adapter les modèles traditionnels de dépendances de gestion de projet afin de garantir des dates de livraison fiables et de prévenir les goulots d’étranglement cachés.
Points clés
- Les gammes de fabrication décrivent la recette de transformation des pièces, mais elles ne tiennent pas compte des temps d’attente réels, des équipements partagés ni des contraintes matières.
- Le chemin critique en fabrication évolue en permanence au cours de la journée de production, au gré des opérations qui se terminent, se bloquent ou manquent leurs créneaux de lots.
- La capacité théorique indiquée sur le papier diffère sensiblement de la capacité utilisable, limitée par l’outillage, les gabarits, la disponibilité des opérateurs et les validations qualité.
- Accélérer une opération isolée en retard ne sert à rien si la commande a déjà manqué les passages de relais aval, comme les créneaux de traitement thermique ou les heures limites d’enlèvement des transporteurs.
- Intégrer les événements de l’atelier aux modèles de dépendances dynamiques permet aux équipes IT et production de s’accorder sur des dates d’achèvement exactes, en temps réel.
Pourquoi les gammes standard ne correspondent pas à un chemin critique
Lorsqu’un ERP (progiciel de gestion intégré) ou un MES (système d’exécution de la production) lance un ordre de fabrication, il s’appuie sur une gamme. Cette gamme joue le rôle de recette officielle : transformer des matières brutes par fraisage, puis traitement thermique, suivi du contrôle final et du conditionnement. Les planificateurs traitent cet enchaînement comme un calendrier figé, en supposant que si chaque service termine sa tâche dans le temps standard, la commande partira à temps.
Or, une gamme n’est qu’une carte de processus, et non un planning en temps réel. Elle indique où une pièce doit aller, mais elle ne peut pas prédire quand elle y arrivera réellement. Lorsque plusieurs ordres de fabrication se disputent le même centre d’usinage cinq axes ou le même four de traitement thermique, l’enchaînement statique cède. La gamme peut placer l’usinage avant le traitement thermique, mais si la machine termine en avance et que le prochain chargement du four est prévu dans deux jours, ce n’est plus l’usinage qui conditionne la date de livraison. C’est la file d’attente du four.
L’écart entre capacité théorique et capacité utilisable
Une autre raison majeure pour laquelle les gammes ne permettent pas de prévoir les résultats de livraison tient à la différence entre capacité théorique et capacité utilisable. Un poste de travail peut apparaître entièrement disponible dans le système de planification, mais une opération ne peut démarrer que si plusieurs conditions préalables sont réunies simultanément. Il s’agit notamment de :
- Gabarits spécifiques, outils de coupe et programmes CNC approuvés.
- Configurations machines qualifiées correspondant à la révision produit en cours.
- Opérateurs certifiés disponibles pour le réglage et le contrôle de la première pièce.
- Lots de matières libérés ayant passé la vérification qualité à réception.
Si ne serait-ce qu’un seul de ces éléments manque, la machine est inutilisable pour cette commande précise. Considérer les équipes génériques ou les heures machine disponibles comme interchangeables conduit à des délais manqués et à des retards cachés dans les files d’attente.
Comment une seule perturbation déplace la contrainte opérationnelle
Les environnements de production sont des réseaux fortement couplés. Lorsqu’une perturbation survient, son impact se propage aux étapes en aval d’une manière que les rapports statiques ne parviennent pas à saisir. Prenons un assemblage de machine prévu pour expédition en fin de semaine. Sa gamme de fabrication comprend l’usinage, le traitement thermique, la finition de surface, le contrôle final et l’emballage.
Si une alarme de broche se déclenche au centre d’usinage et interrompt la production pendant trois heures, le réflexe immédiat consiste à regarder le service suivant. Le traitement thermique pourrait présenter une capacité disponible plus tard dans la journée, et le contrôle pourrait avoir du personnel inoccupé. Cela crée un faux sentiment de sécurité. La capacité disponible en aval ne peut pas faire avancer la matière à travers une opération inachevée. Les pièces ne peuvent pas être traitées thermiquement si elles n’ont pas encore été usinées.
Le danger des fenêtres de lot manquées
Le problème s’aggrave lorsque des règles de traitement par lots s’appliquent. Si le four ne charge qu’à intervalles fixes (par exemple chaque jour à midi) et que le retard d’usinage fait manquer cette fenêtre au lot, la commande doit attendre le cycle suivant du four. Ce seul retard fait basculer la finition sur un autre poste, engorge le contrôle et, au final, fait manquer à la commande la limite de prise en charge du transporteur. Un arrêt machine de trois heures s’est transformé en une journée entière de risque de livraison.
C’est pourquoi demander quelle opération est en retard ne suffit pas. La question critique pour les planificateurs est la suivante : quelle dépendance restante détermine désormais si cette commande part à temps ? Avant la perturbation, l’usinage dictait le rythme. Une fois l’usinage rétabli, la fenêtre du four devient critique. Enfin, le contrôle peut subir la pression à mesure que l’échéance approche. La contrainte s’est déplacée.
Adapter la discipline de gestion de projet à la fabrication moderne
Si la méthode du chemin critique (CPM) est généralement associée aux projets de construction ou au développement logiciel, sa logique fondamentale, à savoir identifier la chaîne de tâches dépendantes sans marge, reste essentielle pour les environnements de production modernes. Contrairement à un déploiement logiciel ou à un chantier, une usine ne peut toutefois pas être mise en pause puis redémarrée.
Les pièces sont en cours de fabrication en permanence, les opérateurs jonglent avec plusieurs réglages et les matières sont préparées à travers des ateliers physiquement distincts. Pour garder la maîtrise des dates de livraison, les équipes opérationnelles doivent relier les ordres de fabrication, les données MES, les événements IoT de l’atelier et les états de qualité au sein d’un réseau de dépendances dynamique. Cela garantit que les efforts d’accélération visent la contrainte réelle, plutôt que de gaspiller des ressources sur des opérations disposant de beaucoup de marge.
Conclusion
Piloter les changements de production exige de dépasser les gammes statiques et les indicateurs d’urgence pour comprendre la chaîne de dépendances en temps réel qui commande vos dates de livraison. En comblant l’écart entre la planification ERP et la réalité de l’atelier, les industriels peuvent éliminer les hypothèses erronées et protéger leurs engagements envers leurs clients. Pour approfondir ce sujet, écoutez l’épisode complet et découvrez comment les outils cloud modernes et les architectures de données peuvent transformer votre analyse de production et votre planification opérationnelle.
Questions fréquentes
Pourquoi une gamme de fabrication standard n’est-elle pas considérée comme un chemin critique ?
Une gamme agit comme une recette ou une carte de procédé : elle présente l’enchaînement physique des opérations et les temps de passage standard. Elle ne tient toutefois pas compte des temps d’attente réels, de la concurrence pour les machines partagées, de la disponibilité des matières ni des fenêtres de lots en aval, qui déterminent réellement les dates d’achèvement.
Quelle est la différence entre capacité théorique et capacité utilisable ?
La capacité théorique suppose qu’une machine ou un poste de travail est disponible selon les calendriers prévus. La capacité utilisable reflète la disponibilité opérationnelle réelle de cette ressource, en tenant compte des gabarits requis, de l’outillage spécialisé, des systèmes de contrôle étalonnés, des validations qualité et des opérateurs qualifiés.
Pourquoi l’accélération d’une opération machine en retard peut-elle échouer à rattraper une date de livraison client ?
Si une commande a déjà manqué une contrainte aval rigide, comme un chargement programmé de four de traitement thermique ou une fenêtre quotidienne de libération de matière, accélérer la machine en amont n’améliorera pas la date d’expédition, à moins que le planning aval ne soit lui aussi ajusté.
Comment la marge s’applique-t-elle aux ordres de fabrication ?
La marge (ou slack) désigne le temps disponible dont dispose une opération avant de retarder la date d’achèvement final. Les opérations dont la marge est nulle se trouvent directement sur le chemin critique : la moindre perturbation menace immédiatement la date de livraison au client.