 NL
 English
 Deutsch
 Español
 Français
 Italiano
 Português
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
Waarom routeringsvolgordes mislukken: inzicht in dynamische afhankelijkheden in de productie
By Mirko Peters ·
Ontdek waarom standaard productieroutings leverdatavertragingen niet voorspellen en leer hoe het bijhouden van live dynamische afhankelijkheden productieplanningen beschermt.
Automatically translated with AI from the original post. Read the English original
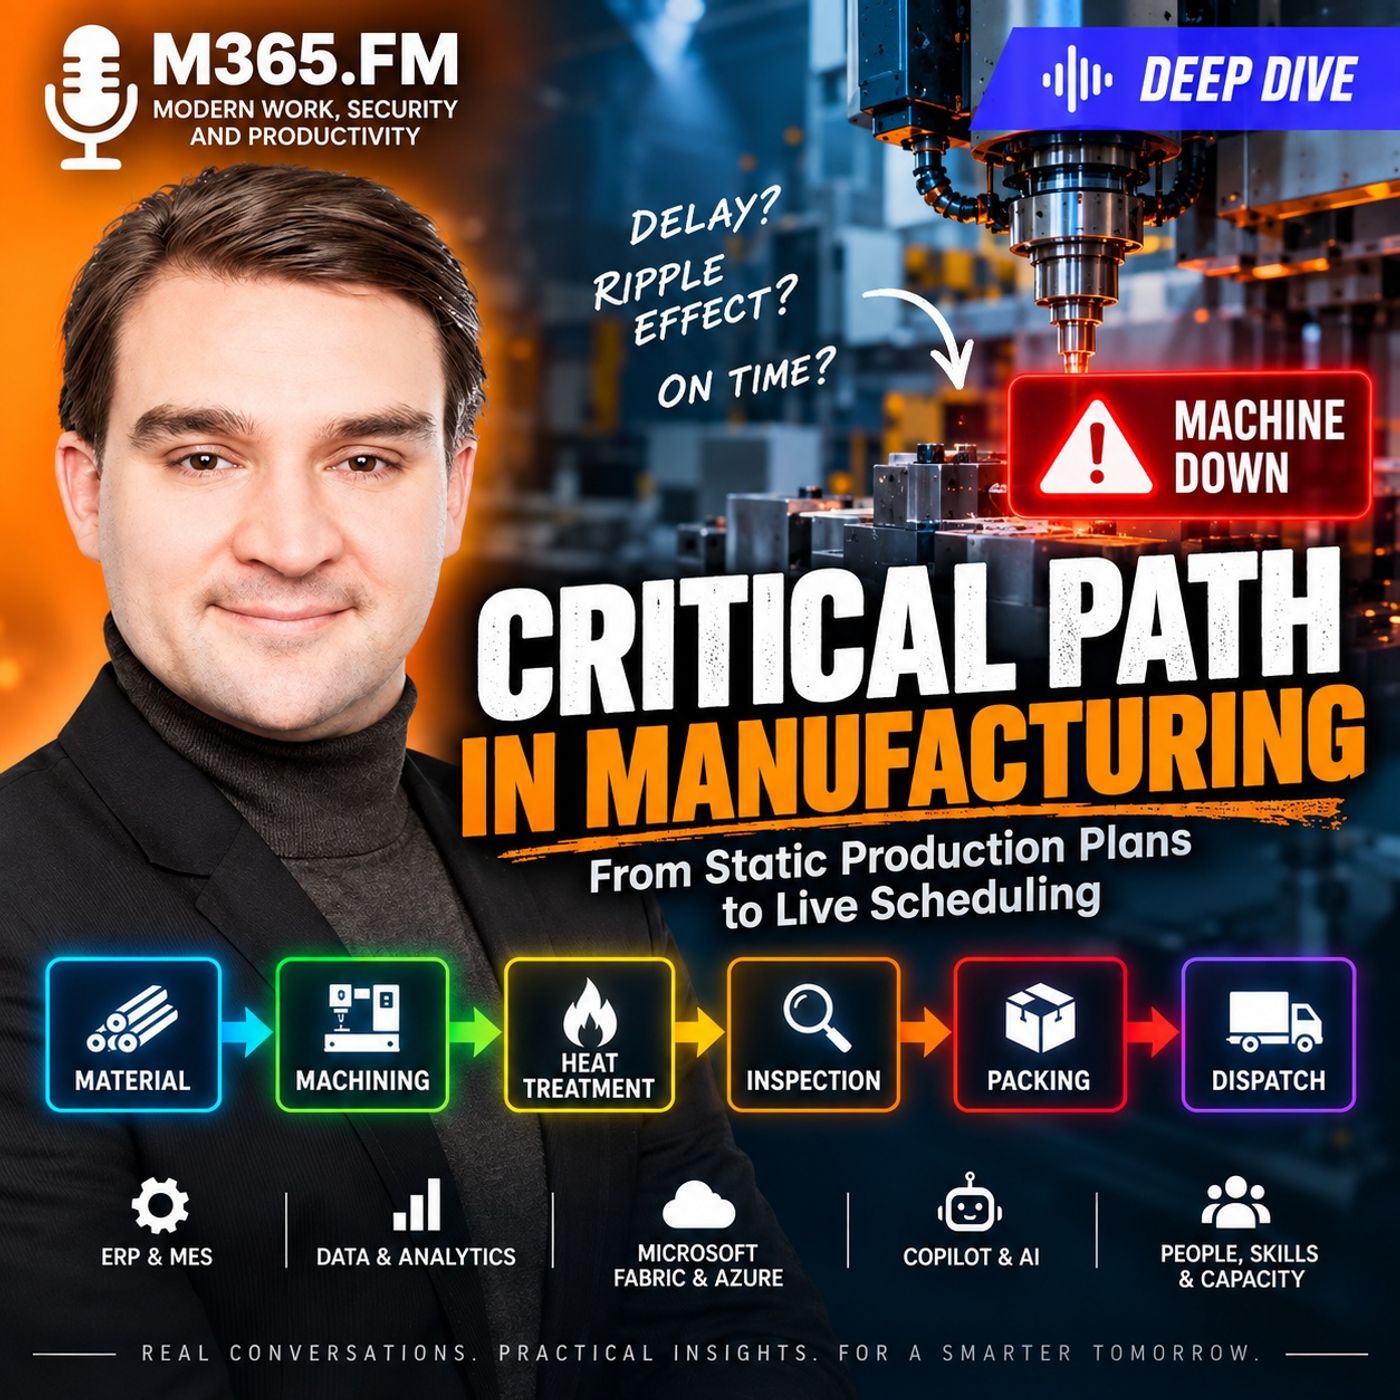
Standaard productieroutings bepalen het theoretische pad dat een onderdeel door de fabriek volgt, maar ze weerspiegelen zelden de actuele operationele beperkingen. Door te kijken hoe gedeelde machines, materiaalgereedheid en knelpunten stroomafwaarts de productieplanning beïnvloeden, kunnen producenten traditionele afhankelijkheidsmodellen uit projectmanagement aanpassen. Zo houden ze de leverdata betrouwbaar en voorkomen ze verborgen knelpunten.
Belangrijkste punten
- Productieroutings geven een recept voor de verwerking van onderdelen, maar ze houden geen rekening met actuele wachttijden, gedeelde apparatuur en materiaalbeperkingen.
- Het kritieke pad in de productie verandert voortdurend gedurende de productiedag, doordat bewerkingen worden afgerond, vastlopen of de aangewezen batchvensters missen.
- Theoretische capaciteit op papier verschilt sterk van de bruikbare capaciteit, die wordt beperkt door gereedschap, opspanmiddelen, beschikbaarheid van operators en kwaliteitsgoedkeuringen.
- Het versnellen van een geïsoleerde achterstallige bewerking heeft geen zin als de order al stroomafwaartse overdrachtsmomenten heeft gemist, zoals warmtebehandelingsslots of verzendcut-offs.
- Door fabrieksvloergegevens te integreren met dynamische afhankelijkheidsmodellen kunnen IT- en productieteams zich afstemmen op nauwkeurige, realtime opleverdata.
Waarom standaardroutings geen kritiek pad zijn
Wanneer een ERP-systeem (enterprise resource planning) of MES-systeem (manufacturing execution system) een werkorder vrijgeeft, vertrouwt het op een routing. Deze routing fungeert als het officiële recept: van grondstoffen naar frezen, gevolgd door warmtebehandeling, eindinspectie en verpakking. Planners zien deze volgorde als een vaste tijdlijn, in de veronderstelling dat de order op tijd wordt verzonden als elke afdeling zijn toegewezen taak binnen de standaardtijd afrondt.
Een routering is echter slechts een procesoverzicht, geen live planning. Ze laat zien waar een onderdeel naartoe moet, maar niet wanneer het er daadwerkelijk kan komen. Wanneer meerdere productieorders strijden om hetzelfde vijfassige bewerkingscentrum of dezelfde warmtebehandelingsoven, begeeft de statische volgorde het. De routering zet frezen misschien vóór warmtebehandeling, maar als de machine vroeg klaar is en de volgende ovenlading pas over twee dagen komt, bepaalt het frezen niet langer de leverdatum. De wachtrij voor de oven wel.
Het verschil tussen theoretische en bruikbare capaciteit
Een andere belangrijke reden waarom routings de leveruitkomst niet voorspellen, is het onderscheid tussen theoretische en bruikbare capaciteit. Een werkplek kan in het planningssysteem volledig beschikbaar lijken, maar een bewerking kan pas starten als aan meerdere voorwaarden tegelijk is voldaan. Dit omvat:
- Specifieke opspanmiddelen, snijgereedschap en goedgekeurde CNC-programma's.
- Gekwalificeerde machineconfiguraties die overeenkomen met de huidige productrevisie.
- Gecertificeerde operators die beschikbaar zijn voor de opstelling en de inspectie van het eerste stuk.
- Vrijgegeven materiaalpartijen die de inkomende kwaliteitscontrole hebben doorstaan.
Als zelfs één van deze elementen ontbreekt, is de machine voor die specifieke order onbruikbaar. Generieke arbeidspools of beschikbare machine-uren als inwisselbaar behandelen leidt tot gemiste deadlines en verborgen wachtrijvertragingen.
Hoe één verstoring de operationele knelpunt verschuift
Productieomgevingen zijn sterk onderling verbonden netwerken. Wanneer zich een verstoring voordoet, werkt de impact door in de volgende stappen van de keten, op manieren die statische rapporten niet laten zien. Neem een machineassemblage die aan het eind van de week verzonden moet worden. De routing omvat frezen, warmtebehandeling, oppervlakteafwerking, eindinspectie en verpakking.
Als er bij het bewerkingscentrum een spindelalarm afgaat en de productie drie uur stilligt, is de eerste reactie vaak kijken naar de volgende afdeling. Warmtebehandeling heeft later die dag misschien vrije capaciteit, en de inspectie heeft mogelijk personeel dat niets te doen heeft. Dat geeft een schijnveiligheid. Vrije capaciteit stroomafwaarts kan materiaal niet door een onafgemaakte bewerking trekken. Onderdelen kunnen niet warmtebehandeld worden als ze nog niet gefreesd zijn.
Het gevaar van gemiste batchvensters
Het probleem wordt groter wanneer batchverwerkingsregels gelden. Als de oven alleen op vaste momenten laadt (bijvoorbeeld elke dag om twaalf uur) en de vertraging bij het frezen ervoor zorgt dat de batch dat venster mist, moet de order wachten op de volgende ovencyclus. Die ene vertraging schuift de afwerking naar een andere ploeg, zet de inspectie onder druk en zorgt uiteindelijk ervoor dat de order de cutoff van de transporteur mist. Een stilstand van drie uur is zo veranderd in een volle dag leveringsrisico.
Daarom is de vraag welke bewerking achterloopt onvoldoende. De kernvraag voor planners is: Welke resterende afhankelijkheid bepaalt nu of deze order op tijd wordt verzonden? Vóór de verstoring bepaalde het frezen het tempo. Zodra het frezen weer op orde is, wordt het ovenvenster bepalend. Naarmate de deadline nadert, kan uiteindelijk ook de inspectie de druk gaan voelen. Het knelpunt is verschoven.
Projectmanagementdiscipline aanpassen voor moderne productie
De traditionele Critical Path Method (CPM) wordt meestal geassocieerd met bouwprojecten of softwareontwikkeling, maar de kern ervan, het identificeren van de keten van afhankelijke taken met nul speling, is ook essentieel voor moderne productieomgevingen. Anders dan bij een softwaredeployment of een bouwplaats kan een fabriek echter niet even worden stilgezet en weer opgestart.
Onderdelen zijn voortdurend in bewerking, operators jongleren met meerdere opstellingen en materialen liggen klaar over verschillende fysieke afdelingen. Om grip te houden op leveringsdata moeten operationele teams productieorders, MES-data, IoT-gebeurtenissen op de werkvloer en kwaliteitsstatussen koppelen in een dynamisch afhankelijkheidsnetwerk. Zo richten versnelde acties zich op het werkelijke knelpunt, in plaats van middelen te verspillen aan bewerkingen met veel speling.
Conclusie
Om productiewijzigingen het hoofd te bieden, moet je verder kijken dan statische routings en urgente statusmeldingen, zodat je de actuele afhankelijkheidsketen begrijpt die je leveringsdata bepaalt. Door de kloof tussen ERP-planning en de realiteit op de werkvloer te overbruggen, kunnen producenten valse aannames wegnemen en klantafspraken beschermen. Wil je dit onderwerp dieper verkennen? Luister de volledige aflevering en ontdek hoe moderne cloudtools en dataarchitecturen je productieanalyse en operationele planning kunnen transformeren.
Veelgestelde vragen
Waarom wordt een standaard productieroutering niet als kritiek pad beschouwd?
Een routing fungeert als recept of procesoverzicht en toont de fysieke volgorde van bewerkingen en de standaard doorlooptijden. Het houdt echter geen rekening met actuele wachttijden, concurrentie om gedeelde machines, materiaalbeschikbaarheid of verschuivende batchvensters stroomafwaarts, en juist die bepalen in werkelijkheid wanneer een order klaar is.
Wat is het verschil tussen theoretische capaciteit en bruikbare capaciteit?
Theoretische capaciteit gaat ervan uit dat een machine of werkplek beschikbaar is op basis van de planningskalender. Bruikbare capaciteit weerspiegelt de daadwerkelijke operationele gereedheid van die resource, inclusief vereiste opspanmiddelen, speciale gereedschappen, gekalibreerde testsystemen, kwaliteitsgoedkeuringen en gekwalificeerde operators.
Waarom kan het versnellen van een te late machinebewerking er toch niet toe leiden dat de leveringsdatum van de klant wordt gehaald?
Als een order al een rigide beperking in de downstream-planning heeft gemist, zoals een geplande lading in de warmtebehandelingsoven of een dagelijks vrijgavevenster voor materiaal, dan verbetert het niet de verzenddatum als je de upstream-machine harder laat draaien, tenzij je ook het downstream-schema aanpast.
Hoe werkt float bij productieorders in de maakindustrie?
Float (of slack) is de hoeveelheid speelruimte die een bewerking kan opschuiven zonder de einddatum van het eindproduct te vertragen. Bewerkingen met nul float liggen direct op het kritieke pad. Dat betekent dat elke kleine verstoring de leverdatum voor de klant meteen in gevaar brengt.