 IT
 English
 Deutsch
 Español
 Français
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 Українська
 العربية
 עברית
 日本語
 한국어
Perché le sequenze di instradamento falliscono: capire le dipendenze dinamiche della produzione
By Mirko Peters ·
Scopri perché gli instradamenti di produzione standard non riescono a prevedere i ritardi di consegna e come monitorare le dipendenze dinamiche in tempo reale protegge i piani di produzione.
Automatically translated with AI from the original post. Read the English original
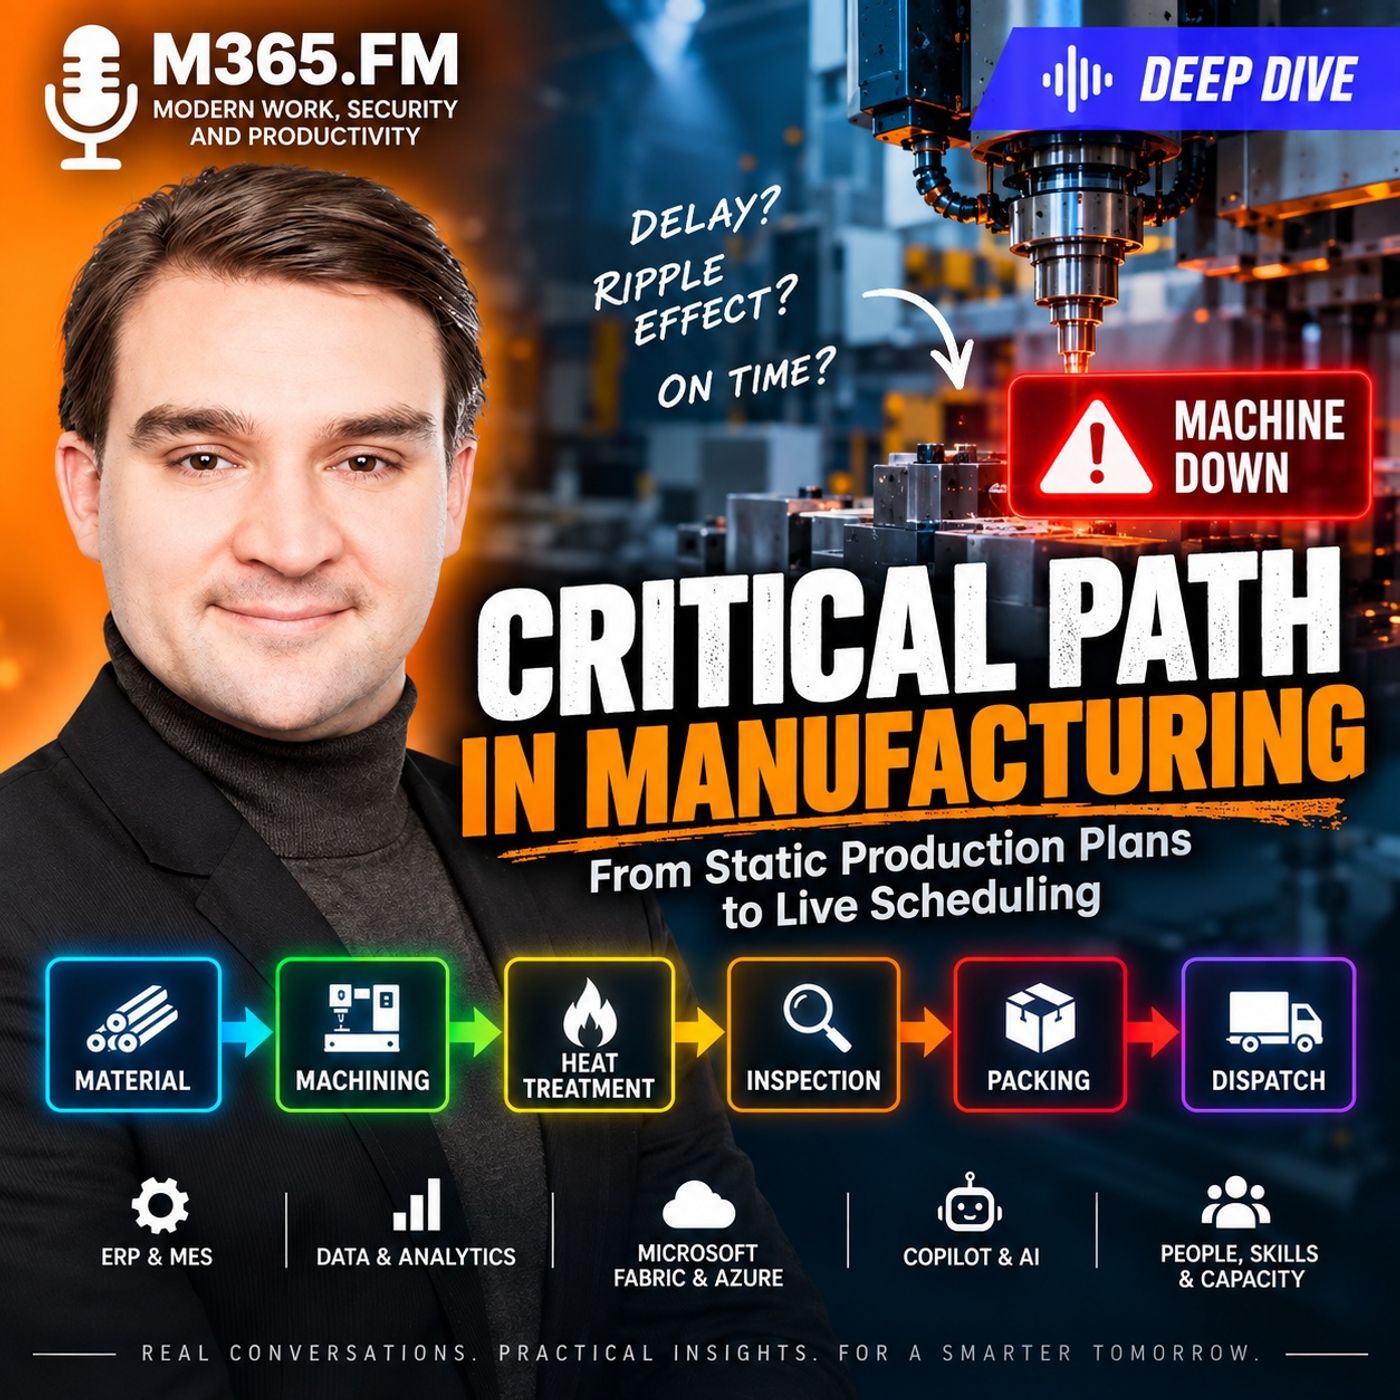
Gli instradamenti di produzione standard definiscono il percorso teorico che un pezzo segue in fabbrica, ma raramente riflettono i vincoli operativi reali. Analizzando come macchine condivise, disponibilità dei materiali e colli di bottiglia a valle alterino i piani di produzione, i produttori possono adattare i tradizionali modelli di dipendenza della gestione progetti per garantire date di consegna affidabili ed evitare colli di bottiglia nascosti.
Punti chiave
- Gli instradamenti di produzione forniscono la ricetta per la lavorazione dei pezzi, ma non tengono conto dei tempi di attesa effettivi, delle attrezzature condivise e dei vincoli sui materiali.
- Il percorso critico in produzione cambia continuamente durante la giornata produttiva, man mano che le operazioni si completano, si bloccano o non rispettano le finestre di lavorazione previste.
- La capacità teorica sulla carta differisce in modo significativo dalla capacità utilizzabile, limitata da utensili, attrezzature di fissaggio, disponibilità degli operatori e approvazioni di qualità.
- Accelerare un'unica operazione in ritardo non serve a nulla se l'ordine ha già mancato i passaggi di consegna a valle, come gli slot per il trattamento termico o le scadenze del corriere.
- Integrare gli eventi del reparto produttivo con modelli di dipendenza dinamici permette ai team IT e alle operations di allinearsi su date di completamento accurate e in tempo reale.
Perché gli instradamenti standard non equivalgono a un percorso critico
Quando un sistema ERP (enterprise resource planning) o MES (manufacturing execution system) rilascia un ordine di lavoro, si basa su un instradamento. Questo instradamento funge da ricetta ufficiale: trasforma i grezzi in fresatura, che alimenta il trattamento termico, seguito dal controllo finale e dall'imballaggio. I pianificatori trattano questa sequenza come una timeline fissa, presupponendo che, se ogni reparto completa il proprio compito nel tempo standard, l'ordine verrà spedito in orario.
Tuttavia, un instradamento è solo una mappa di processo, non una pianificazione in tempo reale. Indica dove un pezzo dovrebbe andare, ma non può prevedere quando il pezzo ci arriverà davvero. Quando più ordini di produzione competono per lo stesso centro di lavoro a cinque assi o per lo stesso forno di trattamento termico, la sequenza statica si rompe. L'instradamento può prevedere la lavorazione prima del trattamento termico, ma se la macchina termina in anticipo e il carico successivo del forno è previsto tra due giorni, la lavorazione non determina più la data di consegna. Lo fa la coda del forno.
Il divario tra capacità teorica e capacità utilizzabile
Un altro motivo importante per cui gli instradamenti non riescono a prevedere gli esiti delle consegne è la differenza tra capacità teorica e capacità utilizzabile. Un centro di lavoro può risultare pienamente disponibile nel sistema di pianificazione, ma un'operazione non può iniziare se non sono soddisfatte contemporaneamente diverse condizioni preliminari. Tra queste:
- Attrezzature di fissaggio specifiche, utensili da taglio e programmi CNC approvati.
- Configurazioni della macchina qualificate, coerenti con la revisione attuale del prodotto.
- Operatori certificati disponibili per l'attrezzaggio e il controllo del primo pezzo.
- Lotti di materiale rilasciati che hanno superato la verifica di qualità in ingresso.
Se anche uno solo di questi elementi manca, la macchina non è utilizzabile per quello specifico ordine. Trattare gruppi di manodopera generici o ore macchina disponibili come se fossero universalmente intercambiabili porta a scadenze mancate e a ritardi nascosti nelle code.
Come un singolo guasto sposta il vincolo operativo
Gli ambienti manifatturieri sono reti strettamente accoppiate. Quando si verifica un'interruzione, il suo impatto si propaga lungo i passaggi a valle in modi che i report statici non riescono a cogliere. Prendiamo un assieme meccanico previsto in spedizione entro la fine della settimana. Il suo ciclo comprende lavorazione meccanica, trattamento termico, finitura superficiale, controllo finale e imballaggio.
Se un allarme al mandrino blocca il centro di lavoro e la produzione si ferma per tre ore, la reazione istintiva è guardare il reparto successivo. Il trattamento termico potrebbe mostrare capacità libera più tardi in giornata, e il controllo qualità potrebbe avere personale inattivo. Si crea così una falsa sicurezza. La capacità libera a valle non può far avanzare materiale attraverso un'operazione non completata. I pezzi non possono essere trattati termicamente se non sono stati prima lavorati.
Il pericolo delle finestre di lotto perse
Il problema si aggrava quando si applicano regole di elaborazione a lotti. Se il forno carica solo a intervalli prestabiliti (per esempio ogni giorno a mezzogiorno) e il ritardo della lavorazione fa perdere la finestra del lotto, l'ordine deve attendere il ciclo successivo del forno. Quel singolo ritardo sposta la finitura su un altro turno, intasa il controllo qualità e, alla fine, fa perdere al lotto il limite per la presa in carico del corriere. Un'interruzione macchina di tre ore si è trasformata in un'intera giornata di rischio per la consegna.
Per questo chiedersi quale operazione sia in ritardo non basta. La domanda cruciale per i pianificatori è: quale dipendenza residua controlla ora se questo ordine parte in tempo? Prima del guasto, la lavorazione meccanica dettava il ritmo. Una volta ripristinata, diventa critica la finestra del forno. Infine, il controllo qualità può assorbire la pressione man mano che si avvicina la scadenza. Il vincolo si è spostato.
Adattare la disciplina di project management alla manifattura moderna
Il Critical Path Method (CPM) tradizionale è in genere associato ai progetti edili o allo sviluppo software, ma la sua disciplina di fondo, cioè individuare la catena di attività dipendenti con margine zero, è fondamentale anche per la manifattura moderna. A differenza di un rilascio software o di un cantiere, però, una fabbrica non può essere messa in pausa e riavviata.
I pezzi sono costantemente in lavorazione, gli operatori gestiscono più setup contemporaneamente e i materiali sono stoccati in reparti fisicamente distinti. Per mantenere il controllo sulle date di consegna, i team operativi devono collegare ordini di produzione, dati MES, eventi IoT dal reparto produttivo e stati di qualità in una rete di dipendenze dinamica. Così gli interventi di accelerazione colpiscono il vincolo reale invece di sprecare risorse su operazioni con ampio margine.
Conclusione
Gestire le modifiche alla produzione significa guardare oltre i cicli statici e gli avvisi di stato urgenti, per capire la catena di dipendenze in tempo reale che governa le date di consegna. Colmando il divario tra pianificazione ERP e realtà del reparto produttivo, i produttori possono eliminare false assunzioni e tutelare gli impegni verso i clienti. Per approfondire l'argomento, ascolta l'episodio completo e scopri come gli strumenti cloud moderni e le architetture dei dati possono trasformare l'analisi della produzione e la pianificazione operativa.
Domande frequenti
Perché un ciclo di produzione standard non viene considerato un percorso critico?
Un ciclo funge da ricetta o mappa di processo, mostrando la sequenza fisica delle operazioni e i tempi standard di esecuzione. Tuttavia, non tiene conto dei tempi di coda in tempo reale, della concorrenza per le macchine condivise, della disponibilità dei materiali o delle finestre di lotto a valle che determinano davvero le date di completamento.
Qual è la differenza tra capacità teorica e capacità utilizzabile?
La capacità teorica presuppone che una macchina o un centro di lavoro sia disponibile in base ai calendari di pianificazione. La capacità utilizzabile riflette la reale prontezza operativa di quella risorsa, tenendo conto di attrezzature di fissaggio richieste, utensili specializzati, sistemi di collaudo calibrati, approvazioni di qualità e operatori qualificati.
Perché accelerare un'operazione in ritardo su una macchina può non riuscire a recuperare la data di consegna al cliente?
Se un ordine ha già mancato un vincolo rigido a valle, come un carico programmato nel forno di trattamento termico o una finestra giornaliera di rilascio dei materiali, spingere di più la macchina a monte non migliorerà la data di spedizione, a meno che anche il programma a valle non venga adeguato.
Come si applica il float agli ordini di produzione manifatturieri?
Il float (o slack) indica la quantità di tempo di riserva che un'operazione può accumulare ritardo senza far slittare la data di completamento finale. Le operazioni con float pari a zero si trovano direttamente sul percorso critico, il che significa che qualsiasi piccola interruzione mette immediatamente a rischio la data di consegna al cliente.