 UK
 English
 Deutsch
 Español
 Français
 Italiano
 Português
 Nederlands
 Polski
 Bahasa Indonesia
 Русский
 العربية
 עברית
 日本語
 한국어
Чому послідовності маршрутів збоять: розуміння динамічних залежностей у виробництві
By Mirko Peters ·
Дізнайтеся, чому стандартні виробничі маршрути не можуть передбачити затримки поставок, і як відстеження живих динамічних залежностей захищає графіки виробництва.
Automatically translated with AI from the original post. Read the English original
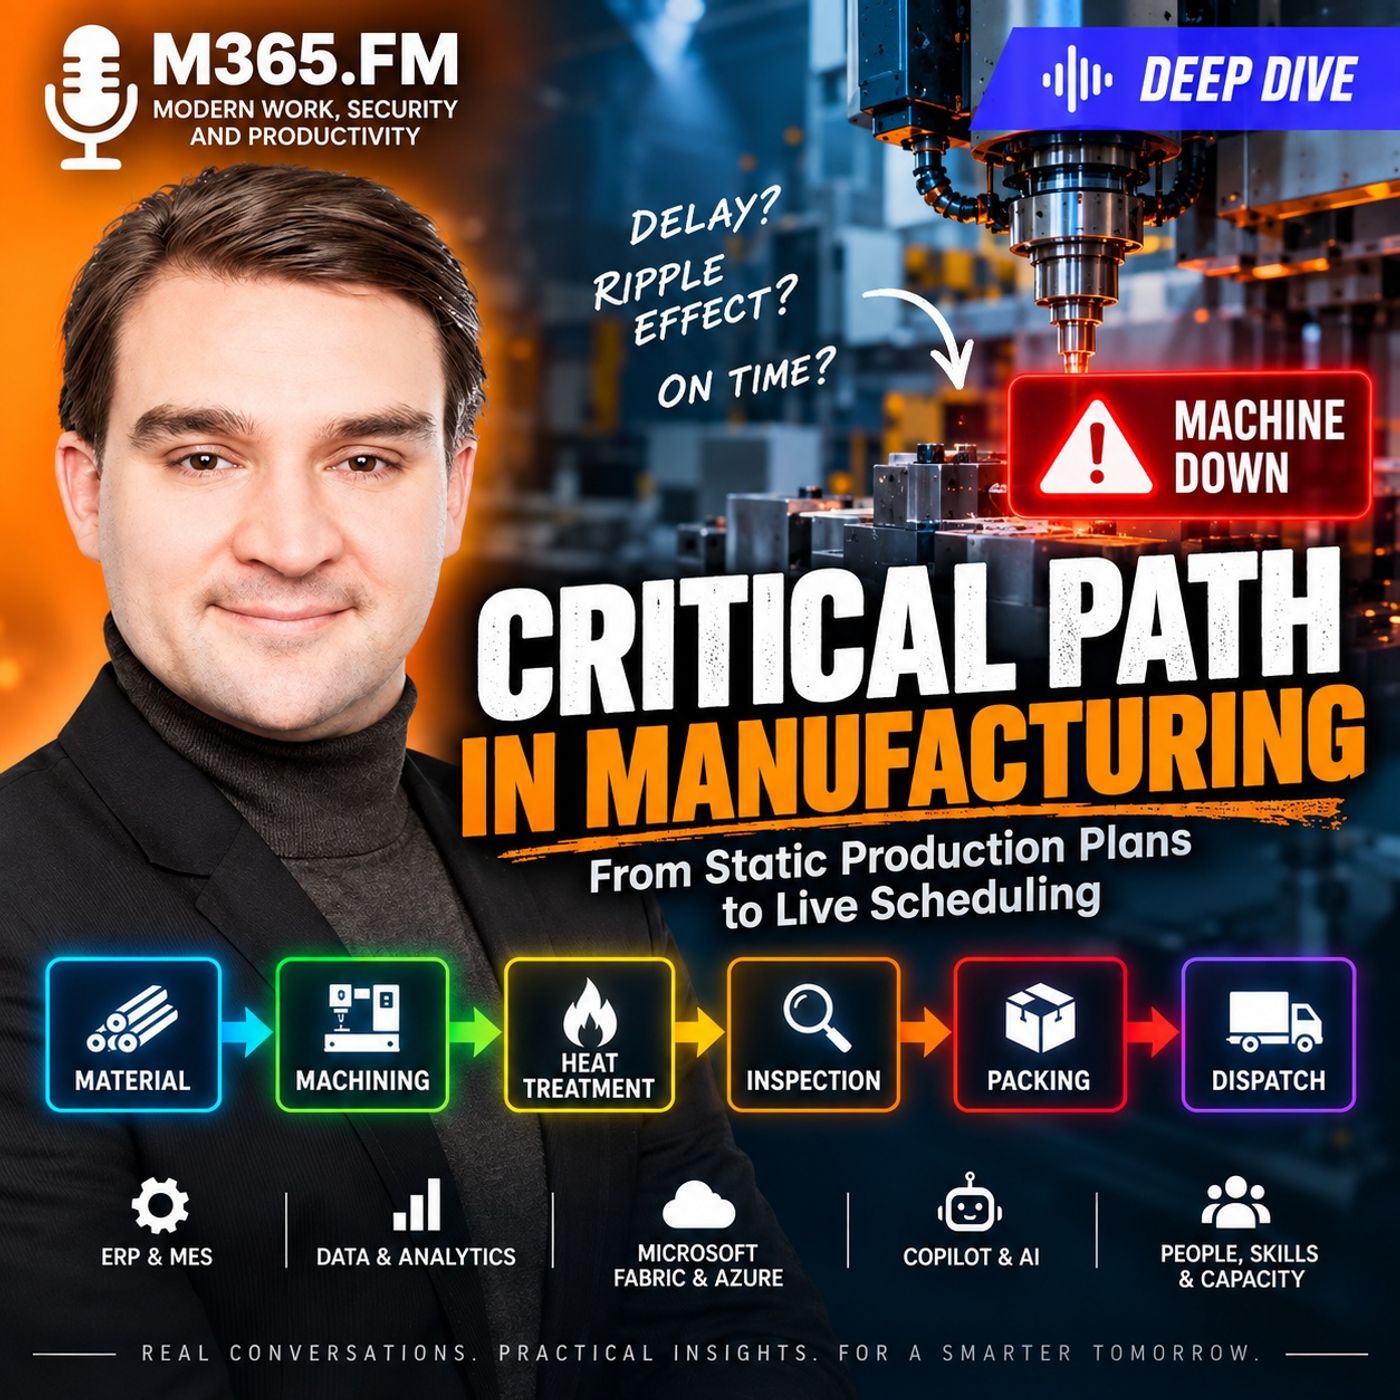
Стандартні виробничі маршрути визначають теоретичний шлях деталі через завод, але рідко відображають реальні операційні обмеження. Аналізуючи, як спільні верстати, готовність матеріалів і вузькі місця на наступних етапах змінюють виробничі графіки, виробники можуть адаптувати традиційні моделі залежностей з управління проєктами, щоб дотримуватися надійних дат поставки та запобігати прихованим вузьким місцям.
Головне
- Виробничі маршрути задають рецепт обробки деталей, але не враховують поточний час черг, спільне обладнання та матеріальні обмеження.
- Критичний шлях у виробництві постійно змінюється протягом виробничого дня, оскільки операції завершуються, зупиняються або пропускають визначені вікна партій.
- Теоретична ємність на папері суттєво відрізняється від фактичної, обмеженої оснасткою, пристосуваннями, доступністю операторів і погодженнями якості.
- Прискорення однієї ізольованої запізнілої операції нічого не дасть, якщо замовлення вже пропустило вікна передачі на наступних етапах, як-от слоти термообробки чи граничні часи відвантаження перевізником.
- Інтеграція подій цеху з моделями динамічних залежностей дозволяє ІТ- і операційним командам узгодити точні дати завершення в режимі реального часу.
Чому стандартні маршрути не дорівнюють критичному шляху
Коли система планування ресурсів підприємства (ERP) або система виконання виробництва (MES) запускає робоче замовлення, вона спирається на маршрут. Цей маршрут працює як офіційний рецепт: перетворення заготовок на фрезерування, далі термообробка, потім фінальний контроль і пакування. Плановики сприймають цю послідовність як фіксовану шкалу часу, припускаючи, що якщо кожен підрозділ завершить відведене завдання в межах стандартного часу, замовлення відвантажать вчасно.
Однак маршрут — це лише карта процесу, а не живий графік. Він показує, куди має піти деталь, але не може передбачити, коли вона справді туди потрапить. Коли кілька виробничих замовлень конкурують за один і той самий п’ятиосьовий обробний центр або піч для термообробки, статична послідовність руйнується. Маршрут може ставити механічну обробку перед термообробкою, але якщо верстат завершив роботу раніше, а наступне завантаження печі через два дні, механічна обробка вже не визначає дату поставки. Визначає черга до печі.
Розрив між теоретичною та фактичною ємністю
Ще однією великою причиною, через яку маршрути не прогнозують результати поставок, є різниця між теоретичною та фактичною ємністю. Робочий центр може виглядати повністю доступним у системі планування, але операція не може розпочатися, доки одночасно не виконано кілька передумов. Серед них:
- Конкретні пристосування, ріжучий інструмент і затверджені програми ЧПК.
- Кваліфіковані конфігурації верстата, що відповідають поточній ревізії продукту.
- Сертифіковані оператори, доступні для налаштування та контролю першої деталі.
- Випущені партії матеріалів, які пройшли вхідну перевірку якості.
Якщо бодай один із цих елементів відсутній, верстат не придатний для цього конкретного замовлення. Коли загальні робочі ресурси або доступні машино-години вважаються взаємозамінними, це призводить до зірваних термінів і прихованих затримок у черзі.
Як один збій змінює операційне обмеження
Виробничі середовища є щільно пов'язаними мережами. Коли виникає збій, його вплив каскадом поширюється на наступні етапи так, як статичні звіти не можуть відобразити. Розгляньмо складання верстата, яке має бути відвантажене до кінця тижня. Його маршрут включає механічну обробку, термічну обробку, поверхневе оздоблення, фінальний контроль і пакування.
Якщо на обробному центрі спрацьовує сигналізація шпинделя і виробництво зупиняється на три години, перша реакція — подивитися на наступний відділ. Термічна обробка може показати вільні потужності пізніше того ж дня, а в контролі можуть простоювати працівники. Це створює хибне відчуття безпеки. Вільні потужності на наступних етапах не можуть протягнути деталі через незавершену операцію. Деталі не можна термічно обробити, якщо їх ще не відносно механічно.
Небезпека пропущених вікон для пакетної обробки
Проблема поглиблюється, коли діють правила пакетної обробки. Якщо піч завантажується лише у визначені інтервали (наприклад, щодня о 12:00), а затримка на обробці призводить до того, що партія пропускає це вікно, замовлення має чекати наступного циклу печі. Ця одна затримка зсуває оздоблення на іншу зміну, створює затор на контролі і зрештою призводить до того, що замовлення пропускає граничний час передачі перевізнику. Тризначна зупинка верстата перетворилася на цілий день ризику для доставки.
Тому недостатньо питати, яка операція запізнюється. Ключове питання для планувальників таке: яка залишкова залежність тепер визначає, чи буде це замовлення відвантажене вчасно? До збою темп задавала механічна обробка. Після відновлення обробки критичним стає вікно печі. Зрештою тиск може перейти на контроль, коли наближається термін. Обмеження змістилося.
Адаптація дисципліни управління проєктами для сучасного виробництва
Традиційний метод критичного шляху (CPM) зазвичай асоціюється з будівельними проєктами або розробкою програмного забезпечення, але його базова дисципліна — визначення ланцюга залежних завдань з нульовим резервом часу — є критично важливою для сучасного виробництва. Однак на відміну від розгортання програмного забезпечення чи будівельного майданчика, фабрику не можна просто призупинити і запустити знову.
Деталі постійно перебувають у процесі обробки, оператори одночасно обслуговують кілька налаштувань, а матеріали розміщені по різних фізичних відділах. Щоб зберігати контроль над датами поставки, операційні команди мають пов'язати виробничі замовлення, дані MES, події IoT на виробничій дільниці та стани якості в динамічну мережу залежностей. Це гарантує, що прискорені дії спрямовані на справжнє обмеження, а не витрачають ресурси на операції з великим запасом часу.
Висновки
Керування змінами у виробництві вимагає виходу за межі статичних маршрутів і термінових позначок статусу, щоб зрозуміти живий ланцюг залежностей, який визначає ваші терміни поставки. Подолавши розрив між плануванням в ERP і реальністю виробничої дільниці, виробники можуть усунути хибні припущення та дотриматися зобов'язань перед клієнтами. Щоб детальніше розглянути цю тему, послухайте повний епізод і дізнайтеся, як сучасні хмарні інструменти та архітектури даних можуть трансформувати ваш аналіз виробничих даних і операційне планування.
Поширені запитання
Чому стандартний виробничий маршрут не вважається критичним шляхом?
Маршрут є рецептом або картою процесу, яка показує фізичну послідовність операцій і нормативні час виконання. Однак він не враховує поточний час у черзі, конкуренцію за спільні верстати, наявність матеріалів або зміщення вікон пакетної обробки на наступних етапах, які насправді визначають дати завершення.
У чому різниця між теоретичною та реальною потужністю?
Теоретична потужність передбачає, що верстат або робочий центр доступний згідно з календарем розкладу. Реальна потужність відображає фактичну операційну готовність цього ресурсу з урахуванням необхідних пристосувань, спеціалізованого інструменту, каліброваних випробувальних систем, погоджень якості та кваліфікованих операторів.
Чому прискорення запізнілої операції на верстаті може не врятувати дату доставки клієнту?
Якщо замовлення вже пропустило жорстке обмеження наступного етапу, наприклад заплановане завантаження печі для термообробки або щоденне вікно видачі матеріалів, прискорення верхньої за потоком машини не покращить дату відвантаження, доки графік наступного етапу також не буде скориговано.
Як float застосовується до виробничих замовлень?
Float (або slack) — це обсяг вільного часу, на який операція може зсунутися, не відсуваючи остаточну дату завершення. Операції з нульовим float лежать безпосередньо на критичному шляху: будь-який незначний збій одразу загрожує даті доставки замовнику.